

 English
 русский
 عربى

Новости отрасли
Главная / Новости / Новости отрасли / Электроэрозионная обработка закаленной стали: резка, допуски и руководство по выбору станка
Электроэрозионная обработка закаленной стали: резка, допуски и руководство по выбору станка
2026-10-08
Вставка матрицы из инструментальной стали D2, только что вышедшая из вакуумной закалочной печи при температуре 60HRC, выглядит безобидной. Затем приходит чертеж: внутренний радиус угла 0,5 мм, паз глубиной 12 мм с параллельными стенками и профиль пуансона, который должен соответствовать его штамповочному блоку с точностью до 0,01 мм. Фрезерование замедляется до минимума, твердосплавные концевые фрезы выходят из строя после нескольких сантиметров резания, а шлифовальный круг не может достичь геометрии без устройства для правки формы, которое стоит больше, чем стоит работа.
Ответ, к которому приходит большинство инструментальных мастерских, — это электроэрозионная обработка проволоки. Поскольку материал удаляется контролируемыми электрическими искрами, а не механической режущей кромкой, твердость заготовки перестает быть ограничивающим фактором. Блок с твердостью 62 HRC и блок с твердостью 32 HRC ведут себя по-разному, как может измерить оператор, но не ломают инструмент и не сгибаются под действием силы резания.
Это меняет способ планирования работы. Вместо черновой обработки, отправки детали на термообработку и последующей борьбы с деформациями во время второй операции чистовой обработки рабочий процесс выглядит так: резка, закалка, затем резка проволокой критических профилей до окончательного размера. Искажение компенсируется до начала чистовой резки, поэтому точность готового изделия больше не зависит от того, насколько хорошо вела себя печь.
В этой статье рассказывается о том, что имеет значение при выборе проволочной электроэрозионной обработки закаленной стали: как этот процесс режет закаленный материал, как ведут себя обычные марки, какие допуски и отделка реалистичны, как выбрать класс станка, какой электрод использовать, как устранять обычные проблемы и как оценивать поставщика.
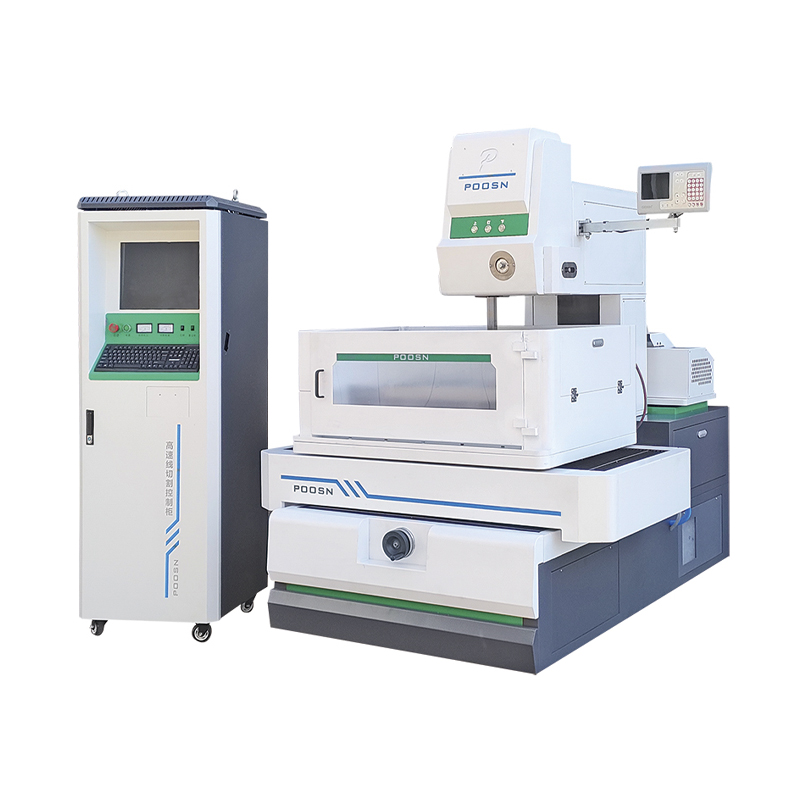
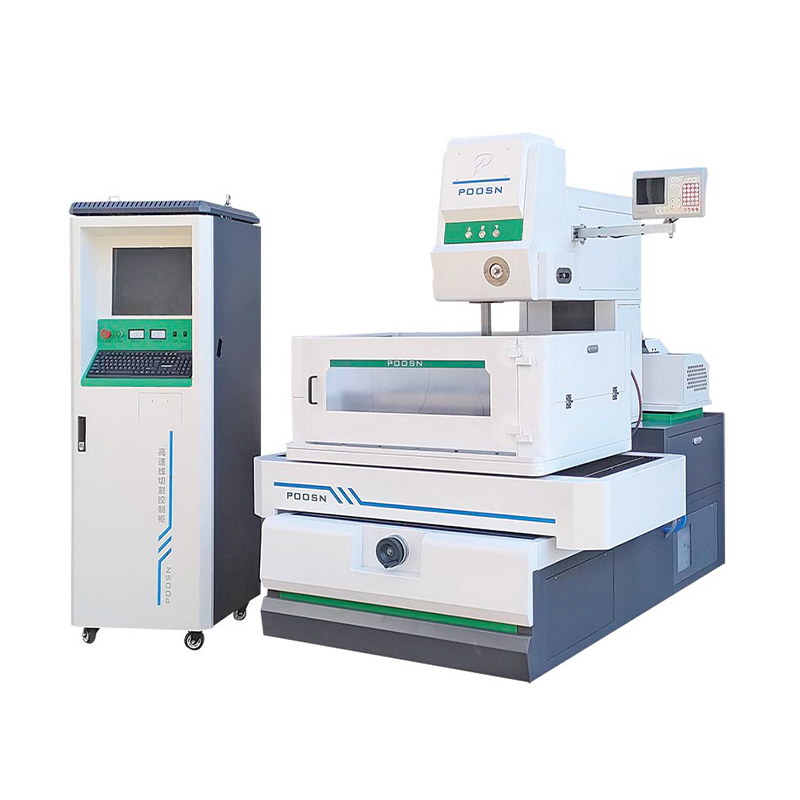
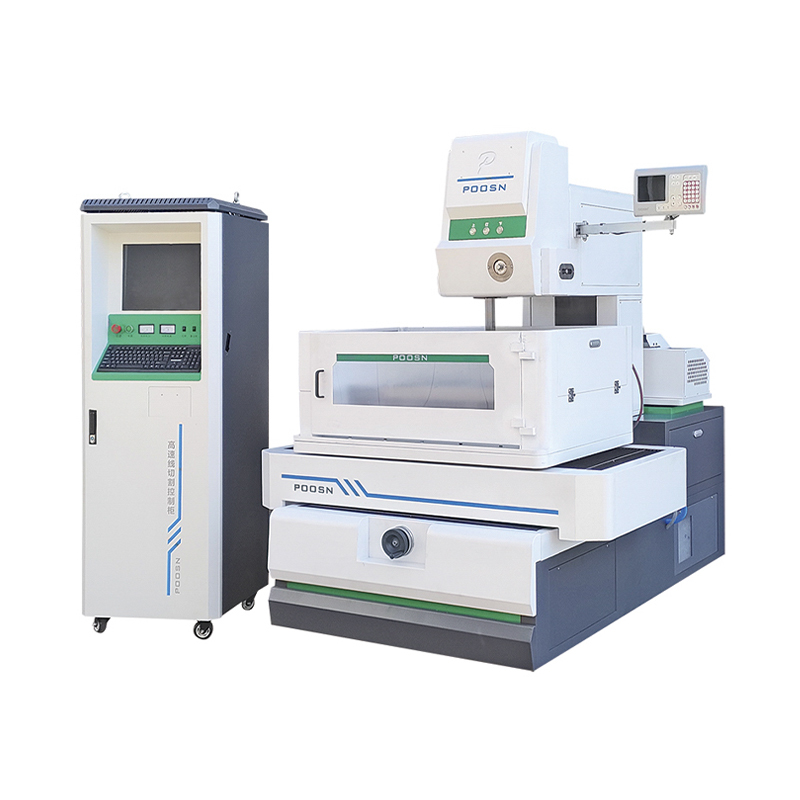
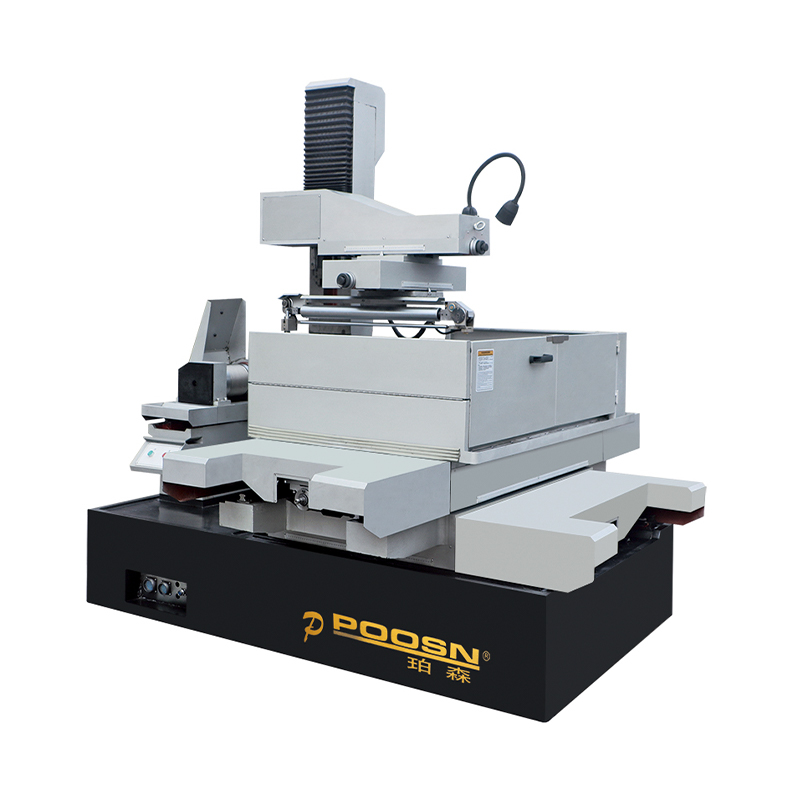
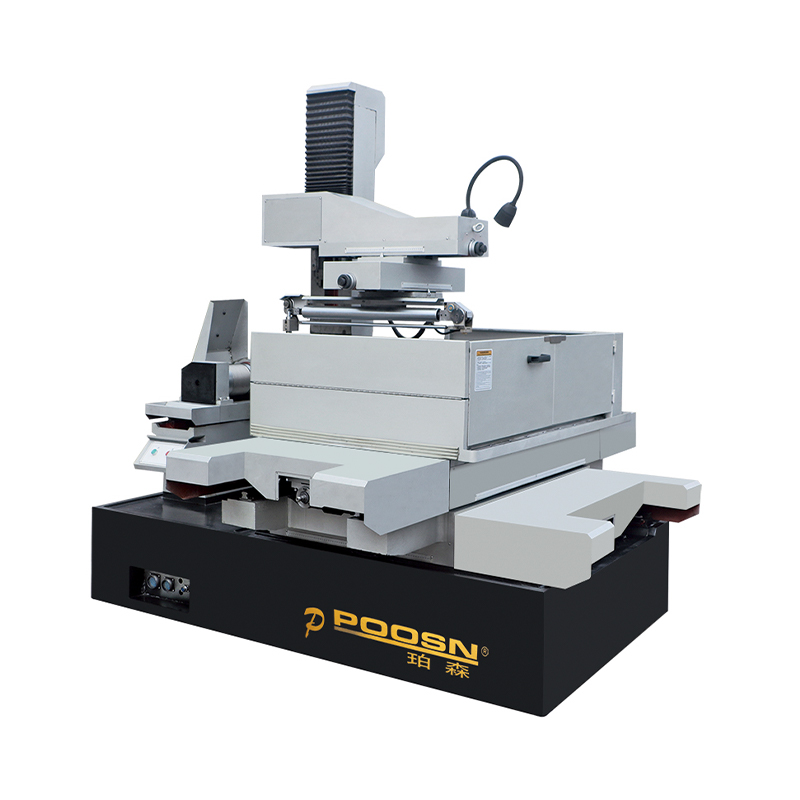
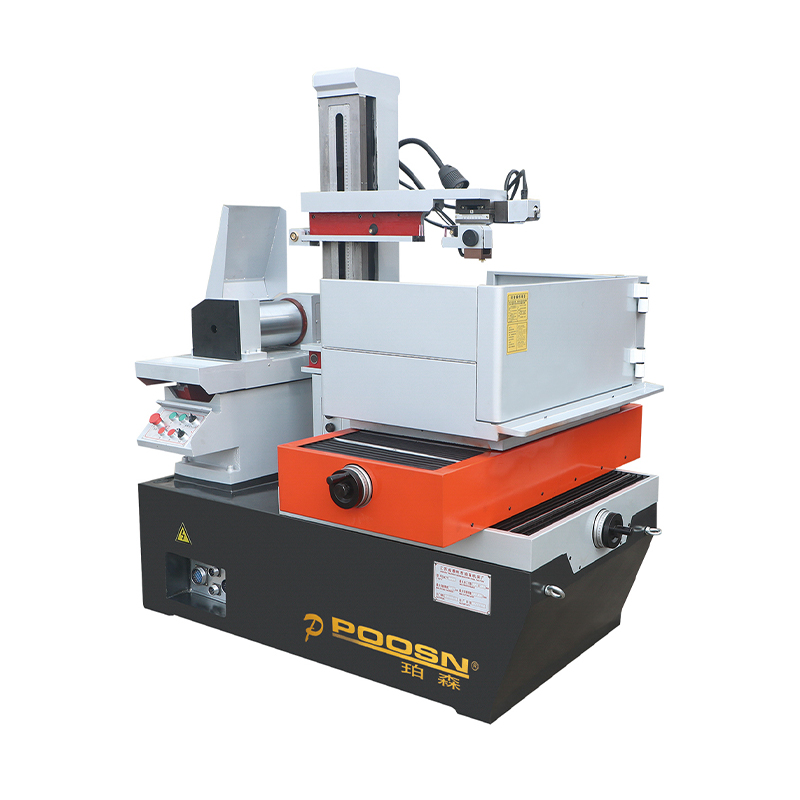
POOSN, торговая марка компании Taizhou Xinchengyang Machinery Manufacturing Co., Ltd, производит электроэрозионное оборудование с 1999 года и производит машины самостоятельно, а не собирает их из приобретенных подрамников. Ассортимент компании разделен на четыре линии: среднескоростной электроэрозионный станок серии PSC, высокоскоростной электроэрозионный станок серии DK-BC, станок для резки с большим конусом серии DKD и высокоскоростной электроэрозионный станок серии DK77.
Основной вывод: твердость не останавливает электроэрозионную обработку проволоки, она лишь изменяет параметры резания. После закалки детали проволочная электроэрозионная обработка часто становится эффективным выбором для обеспечения жесткого допуска сложного профиля без создания новых механических напряжений.
Контент
- 1 Почему электроэрозионная обработка закаленной стали решает проблемы, которые не решает фрезерование
- 2 Как процесс электроэрозионной обработки удаляет закаленную сталь
- 3 Закаленные марки стали и как они ведут себя под проволокой
- 4 Допуски, качество поверхности и стратегия многократных резов
- 5 Подбор машины под конкретную задачу: высокая скорость, средняя скорость и большой конус WEDM
- 6 Выбор проволочного электрода для закаленной стали
- 7 Устранение неполадок: пять проблем, которые проявляются при усиленной работе
- 8 Стоимость, время выполнения заказа и как оценить производителя электроэрозионной обработки проволоки
- 9 Часто задаваемые вопросы: Электроэрозионная обработка закаленной стали
- 9.1 Может ли электроэрозионная обработка стали, уже закаленной до 60 HRC?
- 9.2 Требует ли электроэрозионная обработка закаленной стали другого станка, чем при работе с мягкой сталью?
- 9.3 Насколько точна электроэрозионная обработка закаленной стали по сравнению с мягкой сталью?
- 9.4 Должен ли я закаливать деталь до или после резки проволоки?
- 9.5 Какую проволоку следует использовать для закаленной стали с твердостью выше 58 HRC?
- 9.6 Может ли проволочная электроэрозионная обработка резать твердый сплав и другие очень твердые материалы?
- 9.7 Может ли POOSN провести испытание на резку закаленной стали?
- 9.8 Как правильно выбрать станок ПООСН для закаленной стали?
- 10 Вам необходимо разрезать закаленную сталь с определенным допуском?
- 11 Куда идти дальше
Почему электроэрозионная обработка закаленной стали решает проблемы, которые не решает фрезерование
Четыре свойства отделяют проволочную электроэрозионную обработку от механической резки, и каждое из них становится все более важным по мере повышения твердости.
Никакой режущей силы. Фреза давит на заготовку с силой в сотни и тысячи ньютонов; проволочный электрод по существу не оказывает никакого воздействия, кроме небольшой гидродинамической силы промывочной струи. Тонкие стенки, тонкие сердцевины и детали, удерживаемые материалом толщиной в несколько миллиметров, выдерживают разрез, не пружиня и не разрушаясь. Закаленное ребро шириной 1,5 мм, которое сломалось бы под фрезой, просто прорезается проволокой.
Независимость от твердости как критерия резания. Электроэрозионная обработка удаляет материал путем плавления и испарения небольшого объема в точке искры, поэтому требуемая энергия в гораздо большей степени зависит от термических свойств стали и содержания сплавов, чем от ее твердости по Роквеллу. Переход от 45 HRC к 60 HRC на сопоставимом сплаве стоит лишь часть скорости, которую потерял бы обрабатывающий центр — изменение времени цикла, а не осуществимости. Насколько велика эта фракция, зависит от сплава, толщины сечения и условий промывки, поэтому испытание на резку реальной заготовки стоит больше, чем любая опубликованная цифра.
Возможность резки после термообработки. Полость штампа, отфрезерованная до мягкости, а затем затвердевшая, будет двигаться. Сначала закаленная полость, а затем проволока, обрезанная до окончательных размеров, сохраняет допуск волочения, поскольку деформация уже произошла. В сочетании с вакуумной закалкой и стабилизирующим отпуском закаленный профиль обычно прилегает близко к чертежу без ручной подгонки.
Геометрический охват. Проволочная электроэрозионная обработка вырезает двумерный контур произвольной сложности по всей толщине заготовки, а благодаря возможности конусности он также может создавать углы уклона, рельеф и зазор за одну и ту же установку. Внутренний угол имеет радиус, равный радиусу проволоки плюс разрядник, поэтому острый внутренний угол из стали 60 HRC можно изготовить в закаленном состоянии без ручной полировки.
- Никакой механической силы, поэтому тонкие и хрупкие закаленные элементы выдерживают разрез.
- Твердость меняет подачу, а не целесообразность.
- Резка после закалки устраняет искажения термообработки из цепочки допусков.
- Сложные внутренние профили вырезаются за один установ без использования специальных инструментов.
Если деталь из закаленной стали имеет жесткий допуск и сложный контур, проволочная электроэрозионная обработка может сократить вторичные операции и общие затраты на обработку, поскольку исключает ручную установку, вторичное шлифование и риск бракования дорогостоящей детали на поздних этапах маршрутизации.
Как процесс электроэрозионной обработки удаляет закаленную сталь
Тонкий проволочный электрод, обычно диаметром от 0,10 до 0,30 мм, пропускается через заготовку под натяжением. Проволока и заготовка погружаются в деионизированную воду, действующую в качестве диэлектрика, а источник питания с сервоуправлением подает между ними импульсное напряжение. Когда зазор достигает примерно 0,01–0,05 мм, диэлектрик разрушается и образуется канал разряда, достигающий нескольких тысяч градусов Цельсия в течение нескольких микросекунд и плавящий микроскопический кратер из стали. Импульс заканчивается, канал разрушается, струя воды смывает обломки, и десятки тысяч таких разрядов в секунду продвигают провод по запрограммированному пути.
Для закаленной стали важным последствием является переплавленный слой, остающийся на поверхности разреза. Этот слой, иногда называемый белым слоем, обычно имеет толщину от 2 до 20 микрометров в зависимости от энергии импульса черновой обработки. Он тверже и более хрупкий, чем основной металл, и может выдерживать растягивающие остаточные напряжения. Один проход черновой обработки оставляет его на месте; последовательность нескольких резов удаляет его, поскольку каждый последующий проход обрезки использует меньшую энергию и меньший шаг смещения, пока последний проход не удалит всего несколько микрометров и не оставит сжимающую или нейтральную поверхность.
Три параметра машины определяют, будет ли процесс стабильным в закаленном материале. Натяжение проволоки должно быть достаточно высоким, чтобы противостоять электростатическим и гидродинамическим силам, которые сбивают проволоку с запрограммированной траектории; низкое натяжение приводит к ошибке конуса и закруглению углов. Промывка должна быть адекватной, поскольку захваченный мусор вызывает вторичные разряды, которые разрушают проволоку и поверхность заготовки. А термостабильность необходимо контролировать, потому что цех, в котором с утра до обеда колеблется пять градусов, не выдержит жестких допусков на длинные детали.
Повторно отлитый слой — это скрытая переменная при обработке закаленной стали: если деталь подвергается усталостной или ударной нагрузке, укажите последовательность нескольких проходов, которая удаляет ее, а не допускайте один проход черновой обработки.
Закаленные марки стали и как они ведут себя под проволокой
Не вся закаленная сталь режется одинаково. Содержание сплава, объем карбидов и однородность микроструктуры — все это влияет на поведение искры и расход проволоки. В таблице ниже сгруппированы материалы, которые чаще всего рекомендуются для работы с повышенной закалкой по характеристикам резания.
| Материал | Типичная твердость | Режущее поведение | Практические заметки |
|---|---|---|---|
| H13 / СКД61 | от 48 до 54 HRС | Относительно быстро | Сталь для горячей обработки, удобная резка, распространена в инструментах для литья под давлением. |
| А2/СКД12 | от 58 до 62HRC | Относительно быстро | Однородная структура, предсказуемость, хороший выбор для первой тяжелой работы. |
| нержавеющая сталь 440C | от 56 до 60 HRc | От быстрого до умеренного | Следите за коррозией, если между операциями детали остаются влажными. |
| Д2/СКД11 | от 58 до 62HRC | Умеренный | Крупные карбиды хрома вызывают локальный износ проволоки; ожидайте большего расхода проволоки |
| Ти-6Ал-4В | от 33 до 38 HRС | Умеренный | Хорошо режется, но имеет тенденцию образовывать более тяжелый повторно отлитый слой. |
| Быстрорежущая сталь М2 | от 62 до 65 HRc | Умеренный | Высокое содержание легирования; уменьшить энергию черновой обработки для защиты проволоки |
| Порошковая металлургия HSS | от 64 до 67HRC | Медленно | Очень однородный, но очень твердый; медленная черновая обработка, отличная отделка после обрезки |
| Инконель 718 | от 40 до 45 HRc | Медленно | Аэрокосмическая работа; высокая прочность, медленная черновая обработка, частые проверки промывки |
| Цементированный карбид | от 88 до 92 ЧРА | Медленноest | Кобальтовое связующее разрушается преимущественно; рекомендуется использовать специальные настройки |
Рейтинг между классами — это та часть, которая распространяется на все магазины. Точная разница в скорости между двумя материалами зависит от толщины заготовки, условий промывки и указанного количества проходов обрезки, поэтому подтвердите ее с помощью испытания на резку реального материала, а не предполагайте ее из какой-либо таблицы, включая эту.
Толщина решает все: секция толщиной 20 мм легко смывается и режет почти с номинальной скоростью, а секция толщиной 120 мм задерживает мусор в пропиле и вынуждает оператора снижать энергию импульса. Для высоких закаленных блоков диаметр проволоки и состояние сопла имеют большее значение, чем заявленные технические характеристики машины.
Работы из закаленной стали D2, PM и твердосплавных сплавов указывайте отдельно от работ A2 и H13; разница в режимах резания и расходе проволоки между ними достаточно велика, чтобы превратить прибыльную работу в убыточную.
Допуски, качество поверхности и стратегия многократных резов
Закаленная сталь не режет на одной скорости: тот же блок, который комфортно работает при одной настройке импульса, остановит сервопривод или порвет проволоку при другой. Поэтому закаленная работа никогда не оценивается по одному значению скорости, и параметры необходимо настраивать в соответствии с материалом, а не копировать из работы из мягкой стали.
Большинство инструментальных сталей с твердостью выше примерно 58 HRC сильно легированы хромом, молибденом, ванадием или вольфрамом, и эти карбиды имеют более высокие температуры плавления и более высокую теплопроводность, чем окружающая матрица. При каждом разряде удаляется немного меньший объем, и проволока изнашивается быстрее, поскольку карбиды истирают ее, когда пропил закрывается после разреза. Снижение скорости резания происходит постепенно в диапазоне предварительной закалки и резко возрастает в последних нескольких точках твердости, где оценка затрат обычно ошибается.
Обрезные проходы — это вторая половина расчета времени. Предварительно закаленную плиту формы часто разрезают за один черновой проход и один зачистной проход; для закаленного пуансона и штампа, который должен выдерживать жесткие допуски и иметь чистую поверхность, может потребоваться три или четыре обрезки. На высоком профиле эти обрезки могут увеличить общее время резания, даже если они удаляют лишь сотые доли миллиметра, поэтому, когда поставщик указывает скорость резания, подтвердите, охватывает ли она только черновой проход или всю последовательность.
Достижимую точность лучше всего рассматривать как диапазон, который необходимо проверить, а не как спецификацию, которую следует указывать. В зависимости от конфигурации станка, геометрии заготовки, состояния материала и стратегии резки, проволочная электроэрозионная обработка может достигать разных уровней точности размеров; Для ответственных деталей из закаленной стали рекомендуется провести испытание на резку в предполагаемых условиях обработки. Точность угла, как правило, выше, чем точность прямой стенки, потому что провод должен замедляться и менять направление, а наименьший достижимый внутренний радиус составляет примерно половину диаметра провода плюс искровой промежуток.
Чистовая обработка поверхности ведет себя в том же направлении: каждый проход снижает значение шероховатости, но последние проходы добавляют время без существенного изменения геометрии, поэтому указанная обработка должна быть той отделкой, которая необходима детали. В таблицах параметров ПООСН указано значение Ra ≤ 1,2 мкм при многократной резке в серии PSC и Ra ≤ 2,5 мкм в серии DKD с большим конусом, измеренное в нормальных производственных условиях.
Планируйте работы с закаленной сталью вокруг всей последовательности нескольких проходов, а не только скорости черновой обработки: выше 58 HRC скорость резания резко падает, а обрезка проходов, обеспечивающих требуемую чистовую обработку и удаляющих повторно отлитый слой, может увеличить время цикла.
Подбор машины под конкретную задачу: высокая скорость, средняя скорость и большой конус WEDM
Работы из закаленной стали охватывают широкий спектр требований, и ни одна конфигурация не может обеспечить все из них с экономической точки зрения. Четыре наиболее часто используемых семейства различаются системой перемещения проволоки, достижимой точностью и возможностью конусности.
- Серия PSC (PSC35C, PSC45C, PSC50C, PSC60C). Среднескоростные станки с системой проволочных барабанов и возможностью многократной резки, уровень точности, используемый для закаленных вставок для матриц и форм.
- Серия ДК-ВС (ДК35ВС, ДК45ВС, ДК50ВС). Мост между экономией и точностью для смешанного производства.
- Серия ДКД (ДК45Д, ДК55Д, ДК63Д, ДК80Д). Резка с большим конусом для обеспечения уклона, рельефа и зазора.
- Серия ДК77 (ДК7725, ДК7745, ДК7745Ф, ДК7780). Молибденовая проволока с возвратно-поступательным движением — экономичная рабочая лошадка для резки закаленной стали общего назначения.
Среднескоростные станки являются естественным выбором для работы с закаленными штампами и пресс-формами, где допуск имеет значение. Электродная проволока переносится на барабане и перемещается вперед и назад через пропил, поэтому одна и та же проволока используется при черновой и обрезке, а не выбрасывается после одного прохода. Это позволяет снизить стоимость расходных материалов и позволяет выполнять последовательность нескольких разрезов на одной проволоке, но при этом проволока подвергается повторяющейся нагрузке, поэтому необходимо контролировать диаметр, натяжение и состояние поверхности, а проволоку заменять по графику. Документированные показатели для серии PSC включают электродную проволоку диаметром 0,18 мм с направляющей для проволоки, ход проволочного барабана 180 мм, максимальную длину хранения проволоки примерно 320 м и Ra ≤ 1,2 мкм при многократной резке. Если ваша типичная работа — это штамповка твердостью 60 HRC, сложная вставка штампа или стержень с мелкими ребрами, вам следует указать именно этот уровень; PSC45C подходит для большинства размеров закаленных вставок пресс-форм.
Высокоскоростные машины дешевле покупать и меньше эксплуатировать, поскольку молибденовая проволока совершает возвратно-поступательное движение и используется повторно, а не заменяется. Компромиссом является точность и чистота поверхности: за один проход обеспечивается значительно более широкий диапазон допуска и более шероховатая поверхность, чем на среднескоростном станке с несколькими резами, что достаточно для вырубных штампов, заготовок электродов, крепежных пластин и обычных инструментальных работ, где слесарь закрывает последние несколько сотых миллиметра. Серия DK77 документально подтверждает Ra ≤ 2,5 мкм и максимальную конусность резания ± 6°/80 мм на станке DK7745 с осями X, Y, U и V, связанными в четырехосном режиме.
Станки с большим конусом используются всякий раз, когда закаленной детали требуется угловая геометрия: выемка на вставке для литья под давлением, рельеф за режущей кромкой или зазор на пуансоне — все это требует смещения верхней направляющей проволоки относительно нижней во время резки. Серия DKD обеспечивает резку конусов от ± 30° до ± 45° при высоте конуса от 40 до 80 мм, в зависимости от модели. Конусная резка закаленной стали требует больше усилий, чем мягкой стали, поскольку проволока проходит более длинный путь через более твердый материал и смывание на скошенной поверхности хуже, поэтому жесткая, хорошо компенсированная коническая головка имеет измеримое значение. DK45D — начальная модель этой серии.
Размер заготовки должен влиять на окончательное решение больше, чем номер спецификации: станок с рабочим столом размером 400 на 500 мм не примет штамп размером 700 мм, какой бы точной он ни был, а перемещение большого закаленного блока на второй станок для чистовой обработки обходится дороже, чем первоначальное определение правильного размера стола. Измерьте наибольшую часть, которую вы планируете сократить в течение следующих трех лет, прибавьте 20 процентов и укажите исходя из этого.
Сопоставьте класс станка с допуском, а не с ценой: средняя скорость для закаленных пластин, которые должны удерживать плотную ленту при многократном резании, высокая скорость для общей закаленной резки, когда монтажник закрывает последние несколько сотых миллиметра.
Справочник по машине
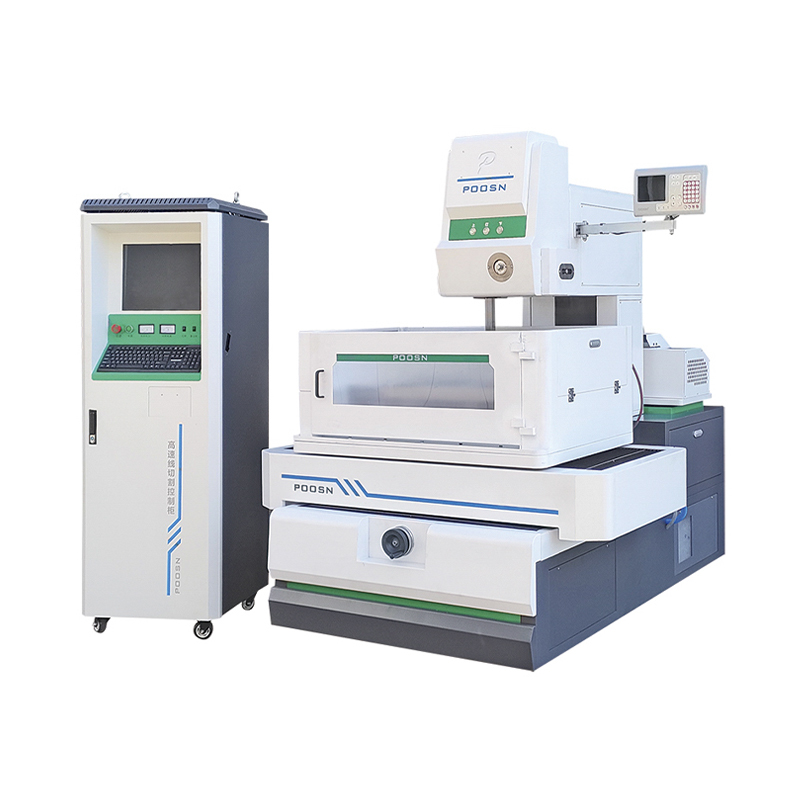 Среднескоростной электроэрозионный станок PSC45C Модель PSC среднего класса с электродной проволокой диаметром 0,18 мм, ходом барабана с проволокой 180 мм и управлением несколькими резами. Просмотреть продукт →
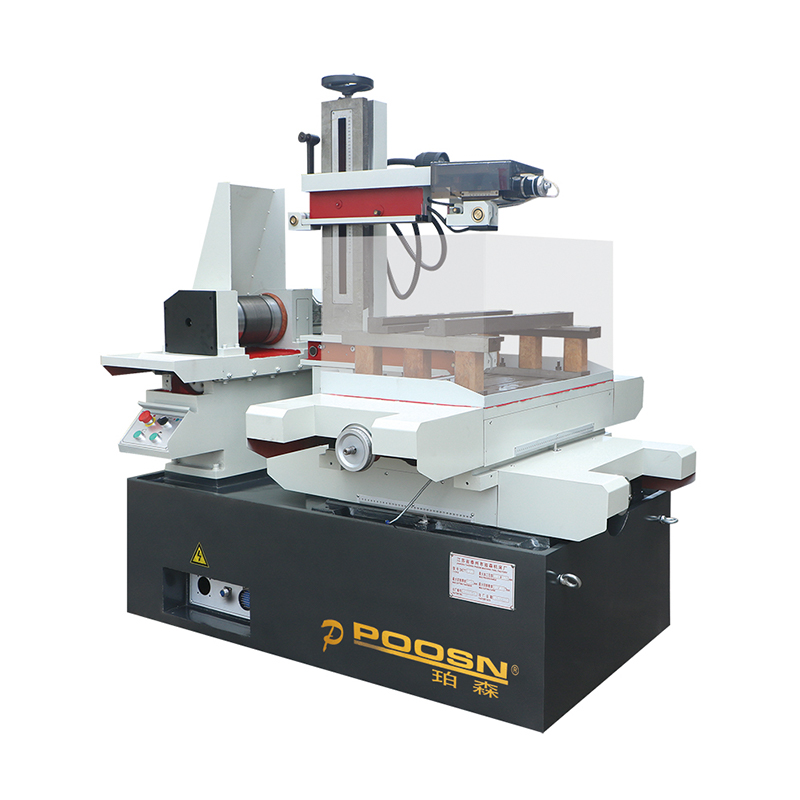 DK7745 Высокоскоростной электроэрозионный станок для резки проволоки Четырехосный (X, Y, U, V) станок с возвратно-поступательным движением молибденовой проволоки для резки закаленных заготовок и электродных заготовок, документально подтверждено при Ra ≤ 2,5 мкм. Просмотреть продукт →
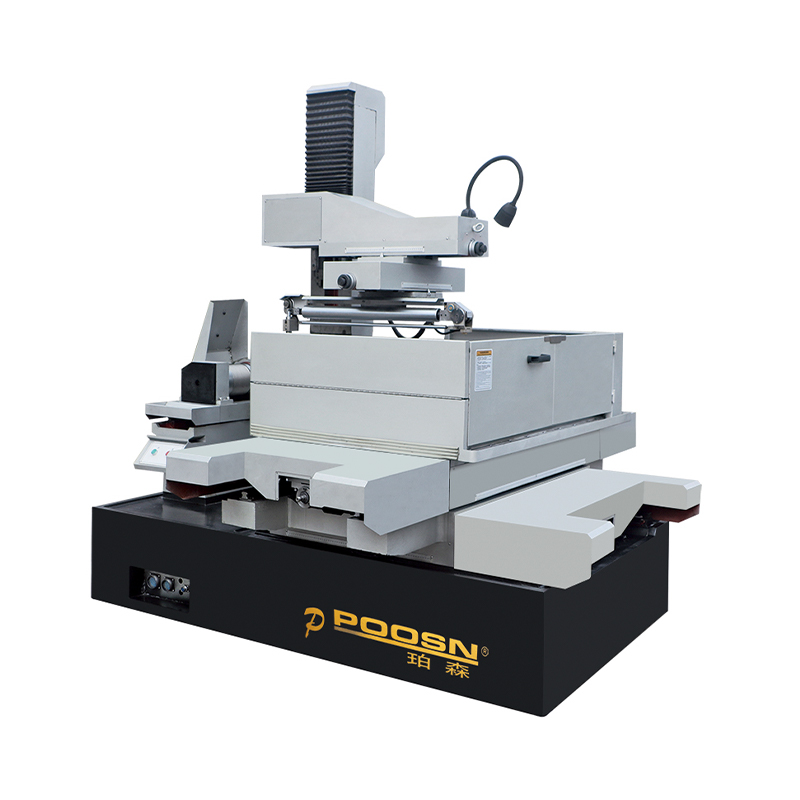 DK45D Электроэрозионный станок с большой конической проволокой Начальная модель серии DKD с большим конусом, созданная для выполнения функций уклона, затылка и зазора при обработке закаленных пластин и пуансонов. Просмотреть продукт →
Выбор проволочного электрода для закаленной стали
Проволока — это инструмент, а при тяжелых работах она также является частой причиной неожиданных затрат и простоев. Выбор правильной проволоки зависит как от системы перемещения проволоки станка, так и от разрезаемого материала.
Молибденовая проволока — это стандартный электрод на машинах с возвратно-поступательным движением, конфигурация которого используется во всей линейке POOSN. Он имеет высокую температуру плавления, хорошую прочность на разрыв при малых диаметрах и может повторно использоваться для многих проходов перед заменой. Типичные диаметры варьируются от 0,12 мм до 0,20 мм, при этом для серий PSC и DKD указан диаметр 0,18 мм. Поскольку проволока используется повторно, необходимо контролировать ее диаметр и состояние поверхности: изношенная проволока приводит к более широкому пропилу, ухудшению качества поверхности и увеличению риска поломки в середине длинной резки.
Оцинкованная и диффузионно-отожженная латунная проволока — стандартный электрод на однонаправленных станках, низкоскоростной класс WEDM, в котором проволока проходит через заготовку один раз и выбрасывается. Покрытие испаряется при более низкой температуре, чем латунный сердечник, что охлаждает зону разряда и продлевает срок службы провода под нагрузкой. На однонаправленных станках латунь с покрытием обычно является лучшим выбором из закаленной инструментальной стали; на машинах с возвратно-поступательным движением проволока должна выдерживать многократные проходы, поэтому вместо нее используется молибден.
- Установите натяжение проволоки на верхнем уровне рекомендуемого диапазона для высоких закаленных блоков.
- Уменьшайте диаметр только тогда, когда этого требует внутренний радиус угла на чертеже.
- Заменяйте провод по фиксированному графику, а не при видимом повреждении.
- Храните проволоку в сухих условиях; влага разрушает проволоку с покрытием еще до того, как она достигнет машины.
Диаметр проволоки и толщина заготовки взаимодействуют таким образом, что их легко не заметить. Маленький провод режет более тонкий угол, но имеет меньшую прочность на разрыв и меньшее поперечное сечение для передачи тока, поэтому он не может работать с энергией импульса, с которой работает провод большего размера, а на высоком блоке он будет медленным и хрупким. Если чертеж требует небольшого углового радиуса на высокой детали, часто лучше отрезать этот радиус в мягком состоянии, закалить, а затем обрезать только критический профиль проволокой большего размера. Руководство по материалу проволоки для электроэрозионной обработки более подробно описывает логику выбора.
Для закаленной стали с твердостью выше 55 HRC проволока не является товаром: соответствие типа и диаметра проволоки системе перемещения проволоки станка и требуемому угловому радиусу позволяет держать под контролем как скорость резки, так и поломку.
Устранение неполадок: пять проблем, которые проявляются при усиленной работе
Большинство проблем с закаленной сталью возникают по одной из пяти причин. Работа с ними по порядку экономит время.
Обрыв проволоки в середине разреза. Сначала проверьте промывку, затем натяжение провода, затем энергию импульса. Затвердевший материал производит больше мусора на единицу длины, и если промывка слабая, мусор забивает зазор и вызывает короткое замыкание, которое ломает провод. Прежде чем менять что-либо еще, уменьшите энергию черновой обработки на один шаг.
Скорость резания падает по мере выполнения резки. Обычно это проблема промывки, которая развивается с глубиной, или изношенная проволока на поршневой машине. Проверьте давление в сопле, убедитесь, что заготовка не блокирует нижнюю промывку, и измерьте диаметр проволоки, если она используется повторно.
Ошибка конуса или бочкообразность на стене. Проволока отодвигается от запрограммированного пути. Увеличьте натяжение, уменьшите энергию резания на чистовых проходах и проверьте выравнивание направляющих. На высоких деталях небольшой дефицит натяжения приводит к удивительно большому отклонению на середине высоты.
Поверхностные трещины или тяжелый белый слой. Деталь была вырезана только черновым проходом, или обрезки работали со слишком высокой энергией. Добавьте чистовой проход с низкой энергией и убедитесь, что он удаляет со стены не менее 5–10 микрометров; Компоненты, критичные к усталости, не должны быть обработаны за один проход.
Ржавчина на срезанных гранях. Деионизированная вода оставляет заготовку влажной, а закаленная инструментальная сталь со свежесрезанной поверхностью в течение нескольких часов покрывается ржавчиной во влажном цехе. Высушите деталь, нанесите легкое масло или ингибитор ржавчины и не оставляйте готовые штампы на станке на ночь.
Еще два пункта заслуживают регулярного внимания, даже если кажется, что все в порядке. Износ направляющей изменяет положение проволоки на несколько микрометров и постепенно снижает точность угла, поэтому направляющие следует проверять через определенные промежутки времени, а не заменять в случае неисправности. Необходимо регистрировать диэлектрическую проводимость воды: когда она поднимается вверх, разряд становится нестабильным и качество отделки ухудшается, и оператор обычно винит в этом проволоку, хотя настоящей причиной является вода.
На закаленной стали нестабильность промывки вызывает больше проблем, чем любой другой фактор: перед регулировкой мощности проверьте качество воды, давление сопла и состояние направляющей.
Стоимость, время выполнения заказа и как оценить производителя электроэрозионной обработки проволоки
Цена покупки электроэрозионного станка является лишь частью решения, а при работе с закаленной сталью она редко бывает самой важной. Реальное число определяют эксплуатационные расходы, время безотказной работы и способность поставщика поддерживать машину в течение десятилетнего срока службы.
Эксплуатационные расходы делятся на расход проводов, диэлектрическую очистку воды и фильтры, электроэнергию, оплату труда и техническое обслуживание. На среднескоростном станке, режущем закаленную сталь, самым крупным расходным материалом обычно является проволока, за которой следуют фильтры и смола. Станок, который режет быстрее, но потребляет больше проволоки, возможно, не будет дешевле в эксплуатации, поэтому запросите оценку расхода, основанную на конкретной детали, а не на общих показателях скорости.
Время выполнения заказа также имеет значение: поставщик, который назначает двенадцать недель, а поставляет шестнадцать, обходится покупателю клиентом, особенно когда на кону стоит новая программа изготовления штампов. Попросите документально подтвержденное обязательство по поставке и проверьте, строит ли производитель машину сам или собирает ее из приобретенных подрамников — непосредственный производитель контролирует большую часть графика, который проявляется, когда речь идет о специальной конфигурации или спецификации OEM.
Для покупателей, закупающих товары из-за границы, риск снижают три практических момента. Перед отправкой подтвердите электрическую конфигурацию, включая напряжение, фазу и частоту, поскольку машине, предназначенной для одной сети, может потребоваться трансформатор в другой. Запросите спецификацию упаковки и убедитесь, что направляющие проволоки и конусная головка защищены при морской перевозке. И согласуйте план ввода в эксплуатацию в письменном виде: первая работа из закаленной стали на новом станке расскажет о настройке больше, чем любой акт приемки.
| Что спросить | Как выглядит хороший ответ |
|---|---|
| Вы производитель или торговая компания? | Четкое заявление о собственности фабрики с возможностью посещения объекта или видеообзора. |
| Какова продемонстрированная точность на закаленной стали? | Показатели точности позиционирования плюс образец детали, вырезанной из материала твердостью 60 HRC. |
| Как давно компания производит электроэрозионные станки? | Непрерывная история проволочной электроэрозионной обработки, а не недавнее появление в этой категории. |
| Можно ли настроить станок на размер нашей детали? | Конкретные размеры перемещения соответствуют самой большой заготовке в пакете чертежей. |
| Какие расходные материалы требуются для станка? | Именованный список диаметров и типов проводов, номера деталей фильтров и характеристики смолы. |
| Какие запчасти имеются на складе? | Направляющие, сопла, силовые платы и насосы доступны без длительного времени поставки. |
| Доступна ли индивидуальная настройка или OEM-брендинг? | Документированная возможность изменения управления, размера стола или конической головки в соответствии с конкретными требованиями. |
| Какое обучение и документация включены? | Ввод в эксплуатацию на месте, обучение операторов и руководство на языке покупателя. |
| Как обрабатываются гарантийные претензии? | Именованный контакт, определенное время ответа и поддержка удаленной диагностики |
Оцените поставщика электроэрозионной обработки проволоки с точки зрения вашей самой сложной, а не самой простой работы: запас точности, стоимость расходных материалов и доступность запасных частей решают, будет ли машина по-прежнему прибыльной в пятом году.
Часто задаваемые вопросы: Электроэрозионная обработка закаленной стали
Может ли электроэрозионная обработка стали, уже закаленной до 60 HRC?Да, и это одно из главных его преимуществ. В этом процессе материал удаляется электрическим разрядом, а не режущей кромкой, поэтому сталь с твердостью 60 HRC режется регулярно. Ожидайте, что скорость резания снизится, а расход проволоки увеличится по сравнению с предварительно закаленным блоком аналогичного состава, поскольку более высокое содержание сплава приводит к истиранию электрода; сколько зависит от материала, толщины и промывки, поэтому испытание на резку вашей заготовки — надежный способ оценить это. |
Требует ли электроэрозионная обработка закаленной стали другого станка, чем при работе с мягкой сталью?Нет. Один и тот же станок режет и то, и другое, но набор параметров меняется: закаленный материал требует меньше энергии при черновой обработке, более высокого натяжения проволоки, большего внимания к промывке и обычно одного или двух дополнительных проходов для удаления отлитого слоя. Мастерские, которые выполняют много работ высокой твердости, иногда выделяют для этого станок, чтобы настройки не нарушались частыми переключениями. |
Насколько точна электроэрозионная обработка закаленной стали по сравнению с мягкой сталью?Достижимая точность практически одинакова, поскольку система позиционирования станка и термическая стабильность проволоки не зависят от твердости заготовки. Что меняется, так это профиль риска: закаленная сталь более чувствительна к вибрации проволоки и вторичным разрядам из захваченного мусора, поэтому практический диапазон допуска может немного расшириться, если промывка незначительна. |
Должен ли я закаливать деталь до или после резки проволоки?Для любого элемента с жестким допуском сначала закалите, а затем обрежьте проволоку. Термическая обработка вызывает размерное перемещение, которое не может точно предсказать ни одна стратегия обработки, поэтому резка до закалки означает, что готовая деталь будет смещаться. Резка после закалки ставит последнюю операцию на готовую геометрию и убирает искажения из цепочки допусков. Исключением является радиус угла, меньший, чем может дать проволока, которую иногда разрезают и обрабатывают после закалки. |
Какую проволоку следует использовать для закаленной стали с твердостью выше 58 HRC?Это зависит от системы перемещения проволоки станка. В машинах возвратно-поступательного действия, конфигурация которых используется во всей линейке POOSN, электрод представляет собой молибденовую проволоку диаметром от 0,12 до 0,20 мм, обычно 0,18 мм, заменяемую по фиксированному графику, а не при видимом отказе. На однонаправленном низкоскоростном станке стандартной отправной точкой является оцинкованная или диффузионно-отожженная латунная проволока, которая режет быстрее и реже ломается, чем обычная латунь из материала высокой твердости. Уменьшайте диаметр только тогда, когда этого требует внутренний радиус угла на чертеже. |
Может ли проволочная электроэрозионная обработка резать твердый сплав и другие очень твердые материалы?Да. Твердый сплав обеспечивает более низкую скорость резания, более высокий расход проволоки и более грубую черновую поверхность, поскольку кобальтовая связка преимущественно разрушается, поэтому рекомендуются специальные настройки, и многие мастерские имеют для этого специальный станок, чтобы не допускать попадания кобальта и вольфрама в диэлектрик. |
Может ли POOSN провести испытание на резку закаленной стали?Да. Отправьте марку и твердость материала, толщину заготовки и чертеж с необходимым допуском и шероховатостью поверхности. Компания POOSN проверит геометрию в соответствии с возможностями перемещения и конусности станка, согласует план испытаний и обрежет деталь так, чтобы обе стороны получили результаты измерений, прежде чем будет подтверждена конфигурация. |
Как правильно выбрать станок ПООСН для закаленной стали?Работайте с деталью, а не со спецификацией: максимальные размеры и вес заготовки, материал и твердость, допуск и чистота поверхности, необходимые для чертежа, а также угол и высота конуса, если деталь требует угловой геометрии. Эти входные данные указывают на серию: PSC для закаленных пластин, которым требуется многократная точность, DK-BC, где экономичность и точность должны быть сбалансированы, DKD, где используются большие конусы, и DK77, где общая закалка резания и низкие эксплуатационные расходы имеют наибольшее значение. |
Вам необходимо разрезать закаленную сталь с определенным допуском?
Отправьте в POOSN чертеж детали, марку материала, толщину заготовки и требуемый допуск. Наша команда может рассмотреть вашу заявку и обсудить подходящую конфигурацию станка и испытание на резку.
Куда идти дальше
Два ресурса на этом сайте расширяют вышеуказанные темы: решения для электроэрозионной обработки проволоки для изготовления пресс-форм на странице рассказывается, как эти машины применяются в производстве штампов и пресс-форм, а также Руководство по материалу проволоки для электроэрозионной обработки охватывает выбор электродов для материалов высокой твердости. На страницах категорий серий PSC, DK77 и DKD перечислены модели, размеры хода и варианты конусности, упомянутые в этом руководстве.
Компания POOSN производит среднескоростную серию PSC, высокоскоростную серию DK-BC, серию DKD с большим конусом и высокоскоростную серию DK77 на своем заводе в Тайчжоу, Китай. Приветствуются запросы о конкретном применении закаленной стали. Ценовое предложение может быть подготовлено на основе чертежа, спецификации материала, а также требуемых допусков и чистоты поверхности.
Закаленная сталь — несложный материал для электроэрозионной обработки; это материал, для которого был разработан процесс. Твердость, которая останавливает фрезу и разрушает шлифовальный круг, просто меняет настройки импульса и количество проходов. От того, будет ли выполняться закаленная работа прибыльной, зависит тот же набор факторов, которые определяют любую операцию электроэрозионной обработки: адекватная промывка, правильное натяжение проволоки, стабильная тепловая среда, проволока, подходящая к материалу, а также класс станка, размер которого соответствует допуску, указанному в чертеже.
Выполняйте резку после закалки, укажите правильный класс станка и относитесь к промывке и выбору проволоки как к переменным процесса, а не к расходным материалам: именно эта комбинация делает электроэрозионную обработку закаленной стали точной и повторяемой.
-
Телефон
+86-0523-86268788 +86-13815960366 +86-13912191163Эл. почта
[email protected]Адрес
Китай, г. Тайчжоу, р-н Хайлин, пос. Цзюлун, ул. Юйшэн, д. 366
