

 English
 русский
 عربى

Новости отрасли
Главная / Новости / Новости отрасли / Проволочная электроэрозионная обработка твердого сплава: руководство для прецизионной резки от китайского производителя проволочной электроэрозионной обработки
Проволочная электроэрозионная обработка твердого сплава: руководство для прецизионной резки от китайского производителя проволочной электроэрозионной обработки
2026-09-28
Когда мастерская по изготовлению пресс-форм пытается вырезать твердосплавный пуансон с помощью стандартной программы электроэрозионной обработки, первым признаком проблемы обычно является обрыв проволоки или слишком большой угол. Карбид, или карбид вольфрама, не просто твердый; он электропроводен, но термочувствителен, а его связующая фаза ведет себя иначе, чем сталь. Электроэрозионная обработка твердого сплава абсолютно осуществима, но промежуток между чистым резом и списанной заготовкой уже, чем ожидает большинство операторов. Практический ответ — рассматривать карбид как отдельную категорию процессов: выбрать станок со стабильным контролем разряда, выбрать правильную проволоку и спланировать несколько проходов скиммажирования. В этом руководстве объясняется, что меняется, когда заготовка изготовлена из твердого сплава, как согласовать характеристики станка с заданием и какое место китайский производитель электроэрозионной обработки вписывается в картину поставок.
Ключевой вывод: Карбид можно надежно разрезать с помощью проволочной электроэрозионной обработки, но успех зависит от контролируемой энергии разряда, правильного выбора проволоки и станка, способного выполнять последовательную многократную резку.
Контент
- 1 Почему карбид ведет себя по-разному при электроэрозионной обработке проволоки
- 2 Как электроэрозионная обработка карбида режется: принципы и практические ограничения
- 3 Технические характеристики станка, важные для твердосплавной обработки
- 4 Выбор проволочного электрода для твердого сплава
- 5 Диаграмма: Скорость удаления карбида и качество поверхности в зависимости от типа станка
- 6 Общие применения твердого сплава и руководство по выбору
- 7 Советы по техническому обслуживанию и эксплуатации электроэрозионного станка с твердосплавной проволокой
- 8 Часто задаваемые вопросы: Электроэрозионная обработка твердого сплава
- 8.1 Может ли проволока EDM резать карбид вольфрама?
- 8.2 Какой электроэрозионный станок лучше всего подходит для твердосплавных изделий?
- 8.3 Сколько проходов необходимо для твердосплавного инструмента?
- 8.4 Какая проволока лучше всего подходит для резки твердого сплава?
- 8.5 Как избежать микротрещин на поверхности твердого сплава?
- 8.6 Может ли китайский производитель электроэрозионной обработки поставить станки для твердосплавных работ?
- 9 Где найти электроэрозионные станки для твердого сплава
Почему карбид ведет себя по-разному при электроэрозионной обработке проволоки
Карбид вольфрама представляет собой композиционный материал: твердые зерна карбида вольфрама, скрепленные металлической связкой, обычно кобальтом или никелем. Эта структура придает ему исключительную износостойкость, но также создает определенные проблемы при электроэрозионной обработке. Зерна карбида имеют очень высокие температуры плавления, тогда как связка плавится при гораздо более низкой температуре. Во время искры связующее может преимущественно разрушаться, оставляя незакрепленные зерна, которые могут оторваться вместо того, чтобы полностью расплавиться. Вот почему карбид часто дает более шероховатую поверхность и более широкий литой слой, чем инструментальная сталь, при той же энергии разряда.
Еще одним фактором является электрическое сопротивление. Карбид является проводящим, но его удельное сопротивление выше, чем у стали. Это означает, что канал разряда формируется по-другому, и машина должна подавать немного более высокое напряжение холостого хода, чтобы последовательно инициировать искру. Если генератор не сможет адаптироваться, вы получите нестабильные разряды, обрыв провода и плохую точность угла. Теплопроводность также ниже, чем у стали, поэтому тепло концентрируется возле реза. Без надлежащего охлаждения и контролируемых интервалов импульсов на поверхности твердого сплава могут появиться микротрещины. Эти эффекты не являются теоретическими; они проявляются в первых нескольких миллиметрах пробного разреза и диктуют весь план процесса.
| Недвижимость | Карбид вольфрама | Инструментальная сталь (D2) | Значение процесса |
|---|---|---|---|
| Твердость (ВН) | 12:00–18:00 | 600–800 | Карбиду требуется меньшая энергия разряда, чтобы избежать микротрещин. |
| Электрическое сопротивление | Высшее | Нижний | Высшее open-circuit voltage needed for stable ignition. |
| Теплопроводность | Нижний | Высшее | Тепло остается возле разреза; необходимо больше скимпасов и охлаждения. |
| Фаза связующего | Кобальт или никель | Нет | Связующее может избирательно разрушаться, влияя на целостность поверхности. |
| Типичная скорость удаления | 20–50% стали | Базовый уровень | Планируйте более длительные циклы или черновые работы с помощью высокоскоростного WEDM. |
| Чистота поверхности после одного разреза | Ra 3,2–6,3 мкм | Ra 2,0–4,0 мкм | Стратегия многократного вырезания обязательна для жестких допусков. |
| Износ проволоки | Высшее | Умеренный | Используйте проволоку с покрытием или увеличьте скорость подачи проволоки, чтобы уменьшить ее поломку. |
Ключевой вывод: Композитная структура карбида и более высокое удельное сопротивление означают, что стандартные параметры стали будут хуже; процесс должен быть адаптирован с первой искры.
Как электроэрозионная обработка карбида режется: принципы и практические ограничения
Проволочная электроэрозионная обработка удаляет материал посредством контролируемых электрических разрядов между движущимся проволочным электродом и заготовкой, погруженной в деионизированную воду. Каждый разряд плавит и испаряет крошечный объем материала. Для твердого сплава энергия разряда должна поддерживаться достаточно низкой, чтобы избежать теплового удара, но достаточно высокой, чтобы разрушить твердые зерна. В результате получается относительно медленный, но точный рез, не зависящий от твердости материала. Это главное преимущество: твердосплавный пуансон 90 HRA можно резать той же настройкой, что и закаленную сталь, при условии настройки параметров.
Практическим ограничением является переработанный слой. В карбиде отлитый слой может содержать микротрещины, повышенное содержание кобальта и даже свободный углерод. Если деталь используется в штампе с большим циклом штамповки, эти микротрещины могут распространяться под нагрузкой. Решением является последовательность нескольких разрезов: один или несколько черновых разрезов для удаления основной массы, за которыми следуют два-четыре обрезки, которые постепенно уменьшают поврежденный слой. Каждый обрезной срез удаляет всего несколько микрон, но стабилизирует поверхность и повышает точность размеров. На среднескоростном электроэрозионном станке проволока движется в одном направлении, поэтому условия разгрузки остаются одинаковыми сверху вниз. Именно эта последовательность является причиной того, что для твердосплавных инструментов часто предпочитают среднескоростную электроэрозионную обработку.
Еще одним ограничением является промывка. Карбидный мусор является абразивным и может накапливаться в разрезе, если давление промывки слишком низкое. Но чрезмерная промывка может вызвать вибрацию провода и привести к его поломке. Операторы обычно начинают с более низкого давления промывки и увеличивают его только в том случае, если в разрезе появляются признаки короткого замыкания. Диэлектрическая вода также требует регулярного внимания: проводимость должна поддерживаться в пределах от 5 до 15 мкСм/см, а фильтры должны быть чистыми, чтобы предотвратить накопление ионов кобальта в резервуаре.
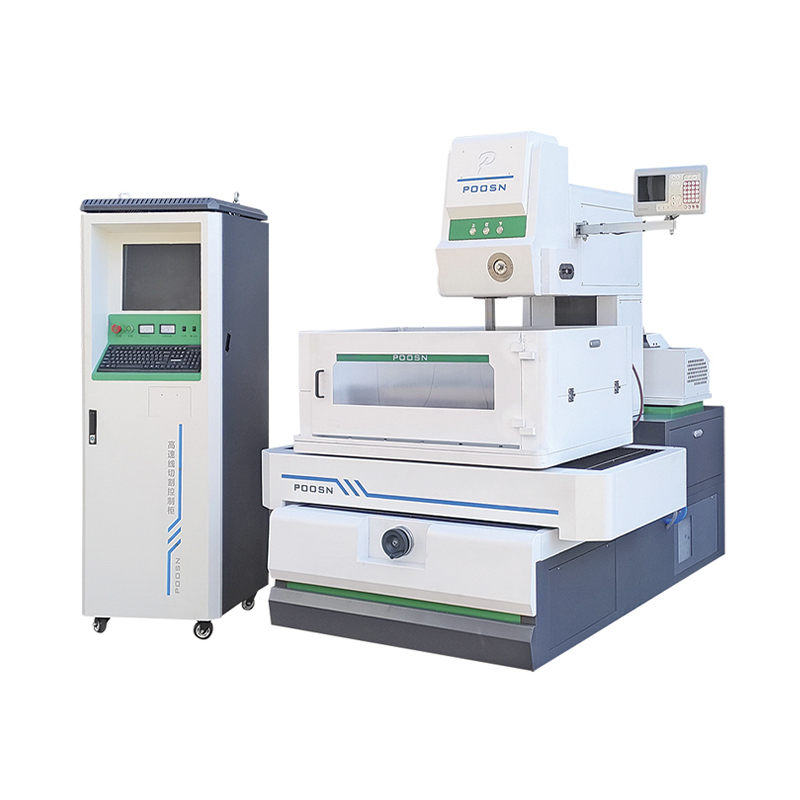
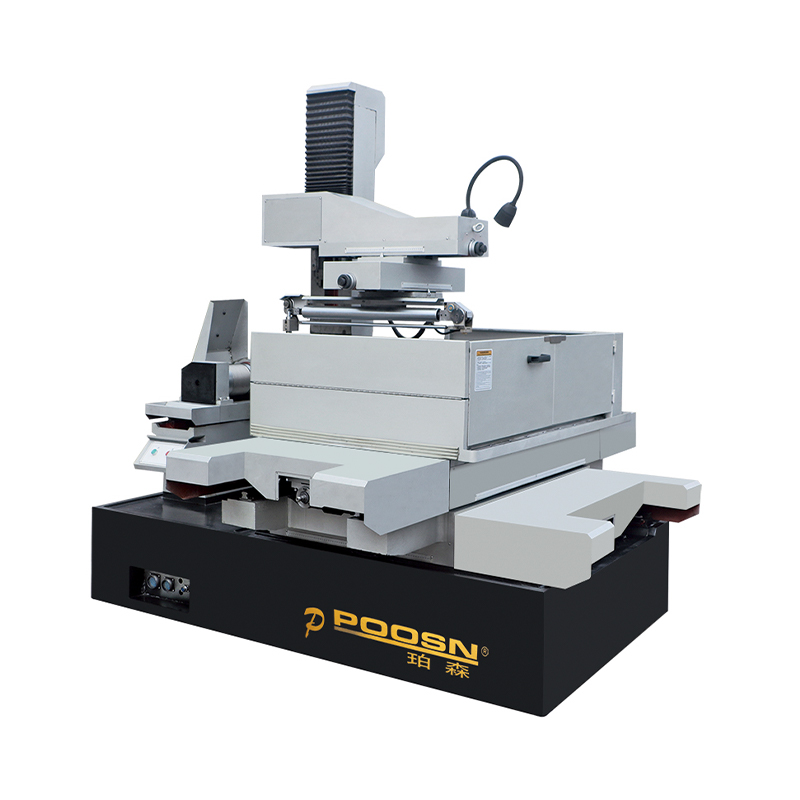
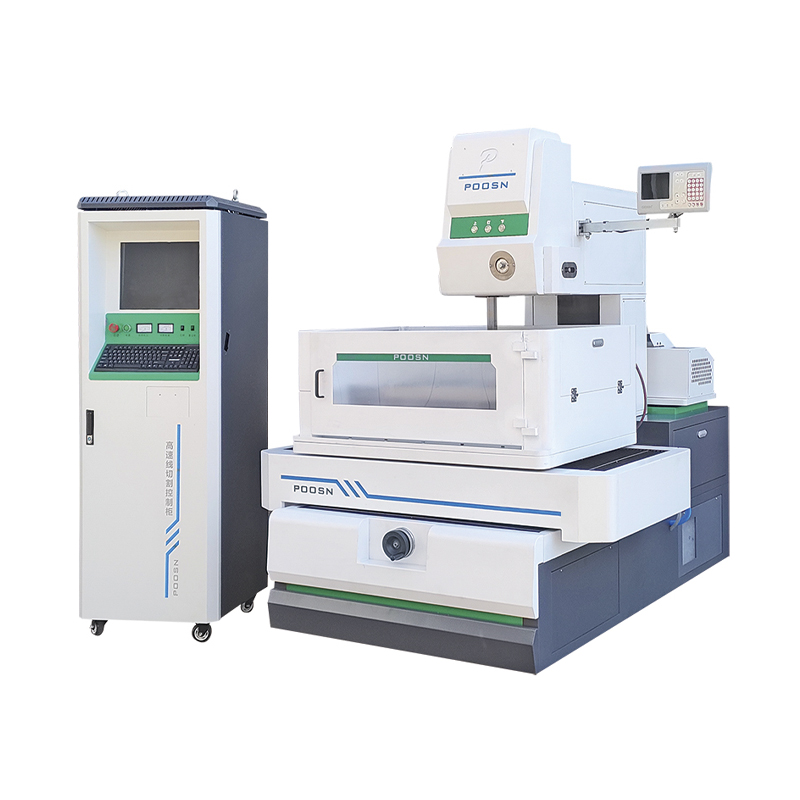 PS35C Прецизионный среднескоростной электроэрозионный станок с ЧПУ Среднескоростной электроэрозионный станок серии PS35C представляет собой оборудование, специально разработанное для точной резки заготовок среднего размера и обладающее высокой производительностью. Посмотреть продукт →
Ключевой вывод: Резка твердого сплава представляет собой многократный процесс; черновая обработка удаляет материал, а обрезка определяет, выживет ли карбид в эксплуатации.
Технические характеристики станка, важные для твердосплавной обработки
Не каждая проволочная электроэрозионная обработка одинаково подходит для твердосплавных изделий. Ключевыми характеристиками являются разрешение управления выпуском, стабильность натяжения проволоки и количество проходов обрезки. Высокоскоростная проволочная электроэрозионная обработка (HS-WEDM) использует возвратно-поступательную проволоку и экономически эффективна для черновой обработки, но ее качество поверхности и точность углов ограничены. Среднескоростная электроэрозионная обработка (MS-WEDM) использует однонаправленный путь проволоки, что снижает износ проволоки и обеспечивает лучшую целостность поверхности. Для твердого сплава разница значительна: среднескоростной станок может удерживать ±0,005 мм на твердосплавной вставке матрицы, тогда как высокоскоростной станок может с трудом удерживать ±0,02 мм.
| Тип машины | Путь провода | Типичная точность | Поверхностная обработка | Лучшее использование карбида |
|---|---|---|---|---|
| Высокоскоростной ВЭДМ (HS-WEDM) | Возвратно-поступательная молибденовая проволока | ±0,015–0,02 мм | Ra 2,5–3,2 мкм | Черновая обработка, простые формы, чувствительные к затратам детали |
| Среднескоростной ОРЭД (МС-ОРЭД) | Однонаправленный провод | ±0,005–0,01 мм | Ra 0,8–1,6 мкм | Прецизионные штампы, пуансоны, многократная чистовая обработка |
| ВЭДМ с большим конусом | Однонаправленное или возвратно-поступательное движение | ±0,01–0,015 мм | Ra 1,6–2,5 мкм | Сложные формы с углами уклона, твердосплавными вставками |
Когда вы сравниваете проволочный электроэрозионный станок с ЧПУ для твердосплавных работ, обратите внимание не только на точность заголовка. Спросите о минимальной энергии разряда, разрешении сервоуправления и о том, может ли машина автоматически регулировать параметры для каждого прохода обрезки. Станок с жесткой рамой и термокомпенсацией обеспечит точность при длинных резах. Для тяжелых твердосплавных профилей больший диаметр проволоки (0,25 мм вместо 0,20 мм) может улучшить промывку и уменьшить поломку проволоки, но при этом также увеличивается ширина пропила. Компромисс необходимо оценивать с учетом геометрии детали.
Серия PS-C
Среднескоростная электроэрозионная обработка для прецизионных твердосплавных штампов и пуансонов.
Серия ДК-BC
Высоко- и среднескоростная система WEDM, баланс между стоимостью и точностью.
Серия ДКД
Резка с большим конусом для сложных твердосплавных вставок.
Серия ДК77
Высокоскоростная WEDM для экономичной черновой обработки твердосплавных блоков.
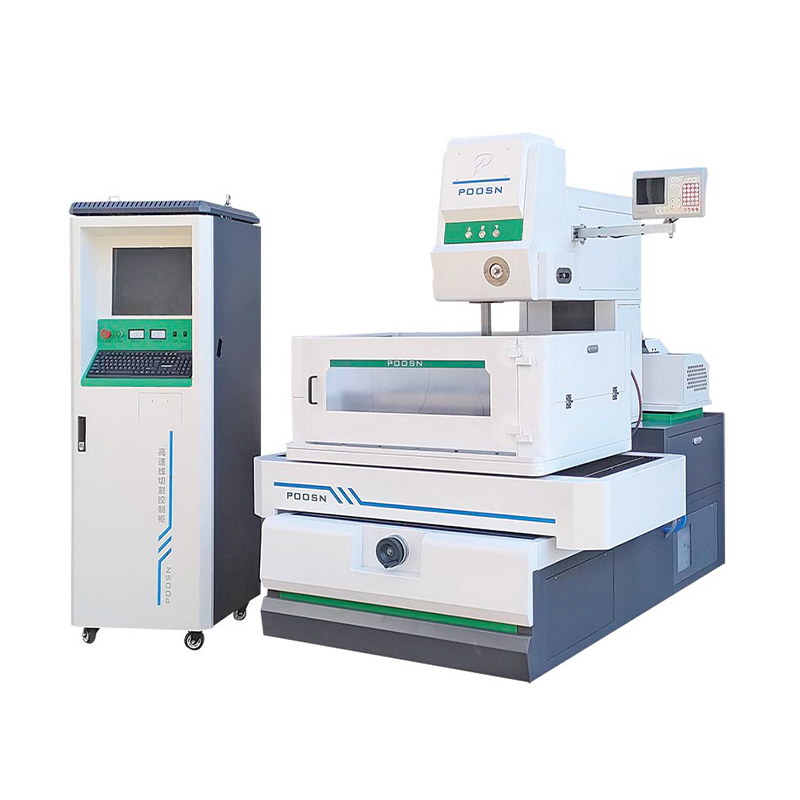
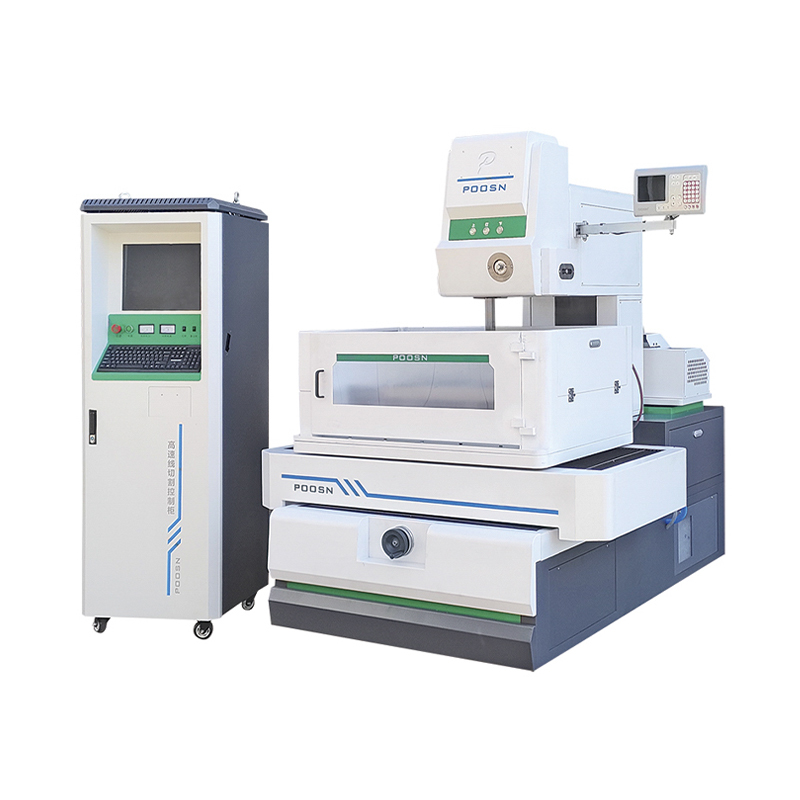
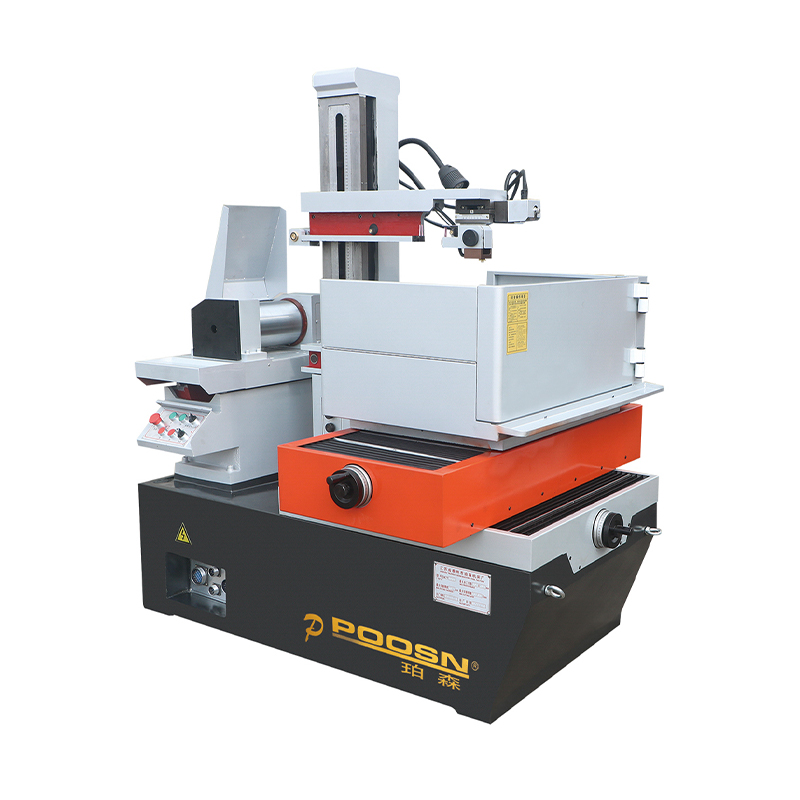
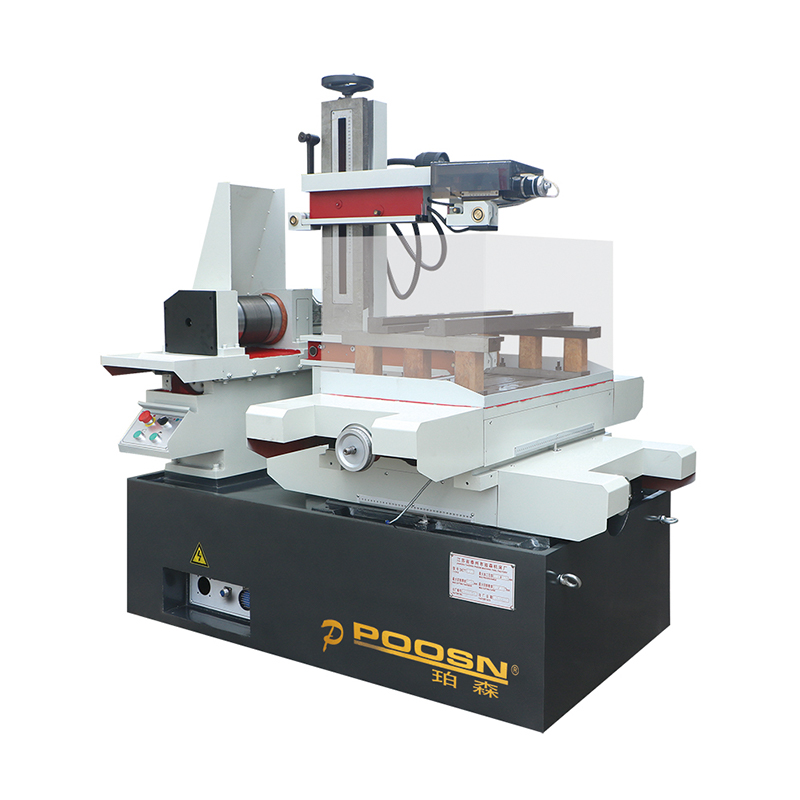 DK-7745 Высокоскоростной электроэрозионный станок с ЧПУ (4 оси, ход 400×600 мм) Высокоскоростной проволочный электроэрозионный станок DK-7745: устройство, специально разработанное для обработки деталей сложной формы и высокоточных деталей, обеспечивающее точную и надежную обработку. Этот Мак... Посмотреть продукт →
Ключевой вывод: Для твердосплавных сплавов отдайте предпочтение среднескоростным электроэрозионным станкам с возможностью многократных резов; высокоскоростные станки лучше всего использовать для черновой обработки или некритических операций.
Выбор проволочного электрода для твердого сплава
Проволочный электрод – это не просто расходный материал; это часть рецепта процесса. Для карбида проволока должна противостоять износу и поддерживать стабильный разряд. Обычная латунная проволока обычно используется для стали, но из карбида она быстро изнашивается, поскольку кобальтовая связка ускоряет диффузию. Оцинкованная проволока обеспечивает лучшую промывку и меньший износ, что делает ее популярным выбором для черновой твердосплавной обработки. При чистовых проходах проволока, подвергнутая диффузионному отжигу, или композитная проволока с сердечником с высоким содержанием цинка могут обеспечить более тонкую поверхность и снизить риск выщелачивания кобальта.
Молибденовая проволока входит в стандартную комплектацию высокоскоростных станков WEDM. Он прочный и выдерживает большие напряжения, но создает более широкий искровой промежуток и оставляет более шероховатую поверхность. Если вы используете высокоскоростной станок для черновой твердосплавной обработки, допустимо использовать молибденовую проволоку. Однако для получения окончательных размеров переключитесь на среднескоростной станок с латунной или покрытой проволокой. В таблице ниже приведены распространенные варианты проводов.
| Тип провода | Диапазон диаметров | Покрытие | Преимущества карбида | Ограничения |
|---|---|---|---|---|
| Обычная латунь | 0,20–0,30 мм | Нет | Низкая стоимость, хорошо подходит для стали. | Высокий износ твердого сплава, плохая промывка |
| Оцинкованная латунь | 0,20–0,30 мм | Цинк | Улучшенная промывка, уменьшение поломки проволоки | Немного выше стоимость |
| Диффузионный отжиг | 0,20–0,25 мм | Цинк-rich surface | Превосходное качество поверхности, низкий износ | Лучше всего подходит только для завершающих проходов. |
| Молибден | 0,18–0,25 мм | Нет | Высокая прочность на разрыв, многоразовый | Более грубая поверхность, более широкий пропил |
| Композитный (стальной сердечник) | 0,20–0,30 мм | Латунь/цинк | Высокое напряжение, подходит для высоких деталей. | Высшее cost, specific machine requirements |
Ключевой вывод: Подберите проволоку к проходу: используйте проволоку с покрытием или молибденовую проволоку для черновой обработки и проволоку, подвергнутую диффузионному отжигу, для чистовой обработки твердого сплава, чтобы свести к минимуму повреждение поверхности.
Диаграмма: Скорость удаления карбида и качество поверхности в зависимости от типа станка
Соотношение между скоростью съема и качеством поверхности является центральным компромиссом при электроэрозионной обработке твердосплавной проволокой. Более быстрая резка обычно означает более высокую энергию разряда, в результате чего образуется более толстый отлитый слой. Более медленный рез с несколькими проходами улучшает целостность поверхности, но увеличивает время цикла. Понимание этого баланса поможет вам выбрать правильную стратегию машины и процесса. В приведенной ниже таблице сравниваются три распространенные категории машин по двум параметрам: относительная скорость съема и достижимая чистота поверхности. Значения нормированы для заготовки из карбида вольфрама толщиной 40 мм с 12% кобальтовой связкой.
Относительная скорость съема и качество поверхности в зависимости от типа машины
Высокоскоростная электроэрозионная обработка (черновая обработка)
Удаление: 95%
Готовность: 40%
Среднескоростные ЭЭДМ (многорезные)
Удаление: 65%
Готовность: 90%
ВЭДМ с большим конусом (complex shapes)
Удаление: 75%
Готовность: 70%
Более высокий процент указывает на лучшую производительность по сравнению с лучшим результатом в каждой категории. Скорость съема и качество поверхности обратно пропорциональны при однопроходных операциях.
Диаграмма делает компромисс видимым. Высокоскоростная система WEDM обеспечивает самую высокую скорость съема, достигая 95 % от нормализованного максимума, но качество поверхности у нее самое низкое — 40 %. Эта комбинация приемлема для черновой обработки твердосплавной заготовки, когда последующее шлифование или чистовая обработка удаляют поврежденный слой. Среднескоростной электроэрозионный станок, напротив, немного уступает в скорости (коэффициент съема 65%), но достигает показателя чистоты 90%, что означает, что он может производить твердосплавные вставки, которые практически не требуют ручной полировки. WEDM с большим конусом находится посередине: 75 % съема и 70 % чистовой обработки, что отражает его способность резать угловые детали, не жертвуя при этом слишком большим качеством поверхности.
Для литейного цеха, режущего сложную твердосплавную пластину с уклоном 15 градусов, станок с большим конусом может быть единственным практичным вариантом. Угловая резка должна быть выполнена за один установ, а обработка поверхности должна быть достаточно хорошей, чтобы избежать ручной обработки. В этом случае показатель чистоты 70% соответствует Ra примерно 1,8 мкм, что приемлемо для многих стержней для литьевых форм. Если для пластины требуется Ra 0,8 мкм, цеху придется выполнить дополнительные проходы на среднескоростном станке, что эффективно снизит скорость съема до 50 % или ниже.
На диаграмме также показано, почему выбор машины не может основываться на одном числе. Высокоскоростной станок со степенью съема 95% может выполнить черновую обработку за 2 часа, но если он оставит отлитый слой толщиной 20 мкм, последующая операция чистовой обработки может занять 6 часов. На среднескоростном станке та же черновая обработка может занять 3 часа, но слой повторного литья составляет всего 8 мкм, поэтому чистовая обработка занимает 2 часа. Общее время цикла соответствует среднескоростному станку, а целостность твердосплавной поверхности лучше. Это расчет, который выполняют опытные производители инструментов, прежде чем назначить твердосплавную обработку.
Еще одно наблюдение из диаграммы — это разрыв между количеством удалений и результатом на финише. Для высокоскоростного ОРЭД разрыв составляет 55 процентных пунктов; для среднескоростных – 25 баллов; для большого конуса – 5 баллов. Меньший зазор означает, что машина более сбалансирована, но баланс не всегда является целью. Если деталь представляет собой простую прямоугольную твердосплавную пластину с большими допусками, большой зазор высокоскоростного станка не имеет значения. Если деталь представляет собой прецизионный пуансон с допуском 0,005 мм, то меньший зазор на среднескоростном станке имеет важное значение.
Наконец, учтите, что значения диаграммы нормированы для конкретной заготовки. Изменение марки твердого сплава — например, с 12% кобальта на 6% кобальта — сместит показатели чистоты в сторону понижения, поскольку более низкое содержание связующего делает материал более хрупким и склонным к микротрещинам. Увеличение толщины заготовки с 40 мм до 80 мм также снизит скорость съема по всем направлениям, но среднескоростной станок может лучше сохранить свое преимущество в чистовой обработке, поскольку он поддерживает постоянное натяжение проволоки. Эти переменные означают, что диаграмму следует использовать в качестве отправной точки, а не как фиксированную спецификацию.
Ключевой вывод: Диаграмма подтверждает, что среднескоростная электроэрозионная обработка обеспечивает лучший баланс для твердого сплава, но высокоскоростные станки все еще имеют место для черновой обработки, когда целостность поверхности не является ограничивающим фактором.
Общие применения твердого сплава и руководство по выбору
Электроэрозионная обработка твердосплавной проволокой используется во всех отраслях, где износостойкость и точность имеют решающее значение. Наиболее распространенные области применения включают штампы для штамповки, инструменты для штамповки, штампы для вытяжки, износостойкие пластины и вставки для литьевых форм. В каждом случае твердосплавная деталь должна быть обрезана до окончательной формы после спекания и шлифования, а электроэрозионная обработка зачастую является единственным процессом, позволяющим получить требуемую геометрию без образования трещин. Например, в прогрессивной штамповке для электрических разъемов используются твердосплавные вставки со сложным профилем; проволочная электроэрозионная резка профиля и задних углов за один установ.
При выборе электроэрозионного станка для твердого сплава начните с размера детали и допуска. Если размер детали превышает 300×400 мм, вам понадобится станок с большим рабочим столом и устойчивой рамой. Если допуск меньше ±0,01 мм, отдайте предпочтение среднескоростному WEDM с замкнутым контуром управления и тепловой компенсацией. Если деталь имеет конусы более 15 градусов, необходим станок с большим конусом. В таблице ниже обобщена логика выбора.
| Требования к приложению | Рекомендуемый тип машины | Ключевая спецификация | Типичный провод |
|---|---|---|---|
| Черновая обработка больших твердосплавных блоков | Высокоскоростной ВЭДМ | Высокая скорость съема, большой рабочий стол | Молибден 0.20 mm |
| Прецизионные штампы и пуансоны | Среднескоростной ВЭДМ | Многократный рез, точность ±0,005 мм | Оцинкованная латунь 0.25 mm |
| Сложные формы с черновой формой | ВЭДМ с большим конусом | Конус до 30°, стабильное натяжение | Диффузионный отжиг 0.25 mm |
| Маленькие, нежные вставки. | Среднескоростной ВЭДМ | Низкая энергия разряда, идеальная отделка | Диффузионный отжиг 0.20 mm |
| Крупносерийное производство | Среднескоростной ВЭДМ | Автоматическая заправка проволоки, надежный AWC | Композитная проволока 0,30 мм |
Помимо машины, учтите общую стоимость процесса. Карбид стоит дорого, а списанная деталь может стоить сотни или тысячи долларов. Это делает надежность электроэрозионного станка критически важной. Станок с автоматической системой заправки проволоки снижает риск человеческой ошибки, но увеличивает сложность. Для цеха, который ежедневно режет твердые сплавы, инвестиции оправданы. Для цеха, который время от времени режет твердый сплав, может быть достаточно более простого станка с ручной нарезкой резьбы. Решение должно основываться на годовом объеме твердосплавных работ и стоимости режемых деталей.
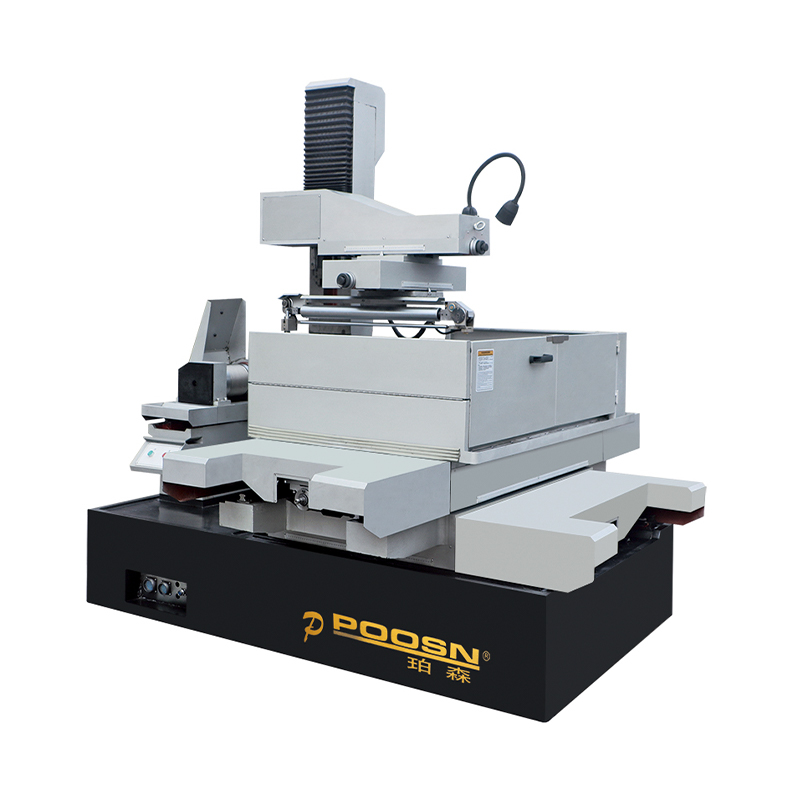
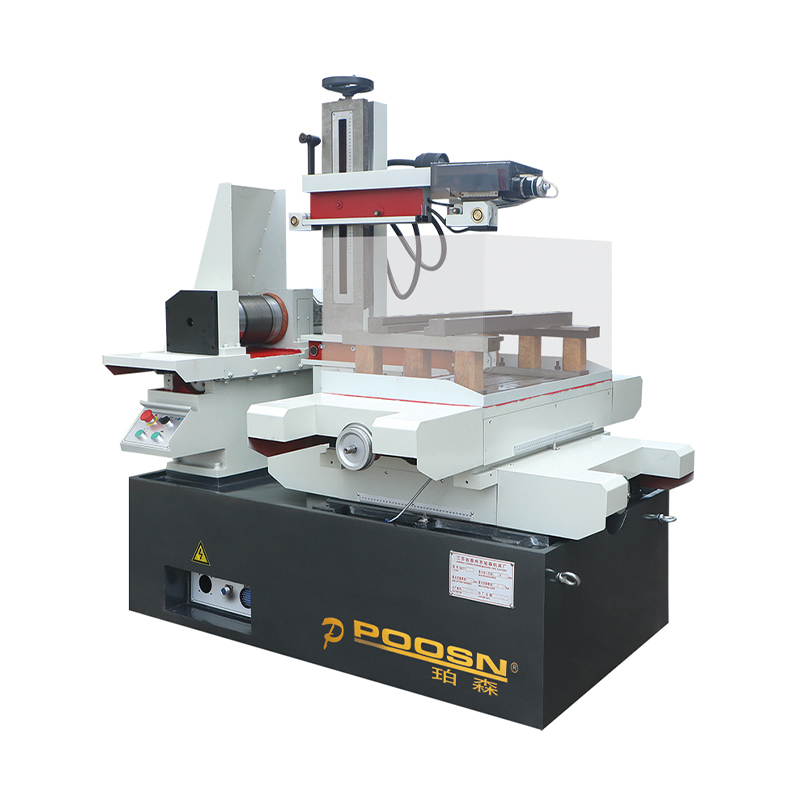
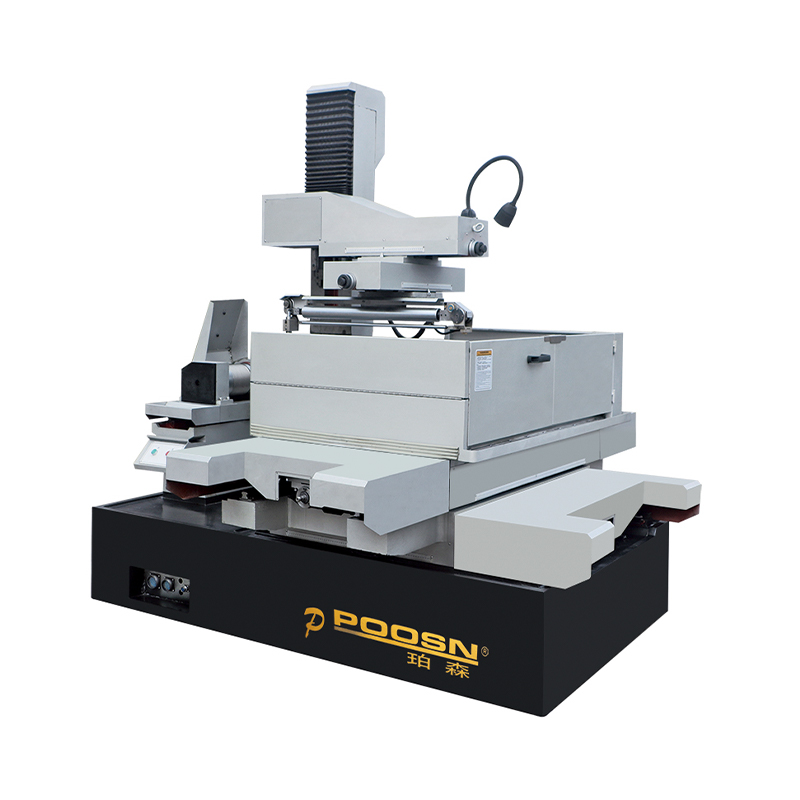 DK45D Электроэрозионный станок с ЧПУ с большой конической проволокой для прецизионной обработки пресс-форм Проволочная электроэрозионная обработка с большим конусом серии DK45D. Эта серия, специально разработанная для высокоточной резки с большим конусом, идеально подходит для прецизионной обработки, требующей значительных... Посмотреть продукт →
Ключевой вывод: Сопоставьте станок с требованиями к размеру детали, допускам и конусности; для твердого сплава точность и целостность поверхности обычно перевешивают чистую скорость.
Советы по техническому обслуживанию и эксплуатации электроэрозионного станка с твердосплавной проволокой
Твердосплавная резка создает дополнительную нагрузку на систему электроэрозионной обработки, поэтому интервалы технического обслуживания должны быть короче, чем при работе со сталью. Диэлектрическую воду необходимо поддерживать в чистоте: ионы кобальта и вольфрама быстро накапливаются, и если проводимость превышает 15 мкСм/см, страдает стабильность разряда. Проверяйте деионизационную смолу и фильтры каждые 100 часов твердосплавной резки или чаще, если станок работает непрерывно. Температуру воды следует контролировать в пределах ±1°C, чтобы предотвратить термическую деформацию заготовки.
Направляющие проволоки и контактные колодки изнашиваются быстрее при использовании твердого сплава, поскольку абразивный мусор попадает в канал промывки. Проверяйте направляющие каждые 200 часов и заменяйте их, если диаметр проволоки изменяется более чем на 0,01 мм. Натяжение проволоки должно поддерживаться на верхнем пределе диапазона машины, но не настолько высоким, чтобы проволока порвалась. Для проволоки с покрытием диаметром 0,25 мм типично натяжение 12–15 Н на среднеоборотной машине. На скоростном станке с молибденовой проволокой натяжение обычно составляет 8–12 Н.
С эксплуатационной точки зрения самое важное правило — никогда не пропускать тримминговые проходы. Твердосплавная деталь, которая после черновой обработки выглядит приемлемо, часто выходит из строя из-за того, что отлитый слой содержит микротрещины. Выполните как минимум два прохода обрезки, а для критических штампов — четыре. Первый проход удаляет 20–30 мкм, второй — 10–15 мкм, а заключительный проход — 5 мкм или меньше. Во время обрезки поддерживайте умеренное давление промывки, чтобы избежать вибрации проволоки. Если машина позволяет, используйте более низкую скорость проволоки для последнего прохода, чтобы уменьшить количество следов проволоки.
Наконец, задокументируйте параметры для каждой марки твердого сплава и геометрии детали. Марки твердого сплава от разных поставщиков могут вести себя по-разному, и рецепт, подходящий для одной партии, может не подойти для другой. Ведите журнал энергии разряда, частоты импульсов, скорости проволоки и давления промывки. Со временем этот журнал становится ценной базой знаний, которая сокращает время установки и процент брака.
Ключевой вывод: Твердый сплав требует более коротких циклов технического обслуживания и строгой дисциплины при обработке нескольких резов; Экономия на обрезке — самый быстрый способ отказаться от дорогой детали.
Часто задаваемые вопросы: Электроэрозионная обработка твердого сплава
Может ли проволока EDM резать карбид вольфрама?Да. Карбид вольфрама электропроводен, поэтому его можно разрезать электроэрозионной проволокой. Однако этот процесс требует меньшей энергии разряда и нескольких проходов обрезки, поскольку кобальтовая связка может подвергаться избирательной эрозии. Без правильных параметров рез может привести к появлению микротрещин и шероховатой поверхности. |
Какой электроэрозионный станок лучше всего подходит для твердосплавных изделий?Обычно лучше всего подходит среднескоростной электроэрозионный станок (MS-WEDM) с возможностью многократной резки. Он поддерживает постоянное натяжение проволоки и обеспечивает отличное качество поверхности. Высокоскоростную электроэрозионную обработку можно использовать для черновой обработки, но она не подходит для окончательной обработки твердых сплавов. |
Сколько проходов необходимо для твердосплавного инструмента?Минимум два прохода обрезки и до четырех для прецизионных штампов. Каждый проход удаляет все меньше материала: 20–30 мкм, 10–15 мкм и 5 мкм или меньше. Обрезные проходы удаляют восстановленный слой и улучшают целостность поверхности. |
Какая проволока лучше всего подходит для резки твердого сплава?Оцинкованная латунь wire is a good all-purpose choice for roughing and intermediate cuts. For finishing, diffusion-annealed wire provides a finer surface. Molybdenum wire is acceptable for high-speed roughing but leaves a rougher finish. |
Как избежать микротрещин на поверхности твердого сплава?Используйте низкую энергию разряда, держите диэлектрик в чистоте и никогда не пропускайте обрезку. Кроме того, поддерживайте стабильное натяжение проволоки и умеренное давление промывки. Если микротрещины все же появились, уменьшите длительность импульса и увеличьте интервал между импульсами. |
Может ли китайский производитель электроэрозионной обработки поставить станки для твердосплавных работ?Да. Многие китайские производители электроэрозионной обработки проволоки, в том числе Taizhou Xinchengyang, производят станки со средней скоростью и большим конусом, подходящие для обработки твердых сплавов. Ключевым моментом является проверка способности машины выполнять несколько резов, термическую стабильность и послепродажную поддержку перед покупкой. |
Ключевой вывод: Ответы на часто задаваемые вопросы подтверждают, что электроэрозионная обработка твердосплавной проволокой — это зрелый процесс, но он требует правильного станка, проволоки и стратегии многократного резания, чтобы избежать дорогостоящих сбоев.
Где найти электроэрозионные станки для твердого сплава
Если вы оцениваете проволочный электроэрозионный станок для производства твердого сплава, наиболее надежный путь — работать напрямую с производителем, который разбирается в этом материале. Компания Taizhou Xinchengyang Machinery Manufacturing Co., Ltd занимается производством электроэрозионных станков с 1999 года, а бренд POOSN был основан в 2003 году. Компания предлагает четыре линейки продуктов, которые охватывают высокоскоростную, среднескоростную резку и резку с большим конусом, каждая из которых может быть настроена для твердосплавной обработки. Среднескоростные станки серии PS-C особенно хорошо подходят для прецизионных твердосплавных штампов, а высокоскоростная серия DK77 экономично справляется с черновой обработкой. Серия DKD с большим конусом предназначена для вставок сложных форм с угловыми элементами.
Как китайский производитель электроэрозионной обработки проволоки, компания экспортирует свою продукцию в Юго-Восточную Азию, Западную Азию, Европу и Америку, а также обеспечивает поддержку английского, русского и арабского языков. Завод уделяет особое внимание стабильным поставкам, индивидуальным конфигурациям и оперативному обслуживанию. Для покупателей, которым нужен надежный электроэрозионный станок для резки твердого сплава, процесс выбора должен включать в себя проверку системы управления выпуском станка, наличие встроенного программного обеспечения для многократных резов и опыт производителя в работе с твердыми материалами.
Узнайте больше:
Ключевой вывод: Приобретение у опытного китайского производителя электроэрозионной обработки проволоки дает вам доступ к проверенным среднескоростным станкам и станкам с большим конусом, которые можно адаптировать для производства твердого сплава.
-
Телефон
+86-0523-86268788 +86-13815960366 +86-13912191163Эл. почта
[email protected]Адрес
Китай, г. Тайчжоу, р-н Хайлин, пос. Цзюлун, ул. Юйшэн, д. 366
