

 English
 русский
 عربى

Новости отрасли
Главная / Новости / Новости отрасли / Электроэрозионная обработка проволоки из инконеля: параметры резки, выбор станка и советы по работе с инструментами
Электроэрозионная обработка проволоки из инконеля: параметры резки, выбор станка и советы по работе с инструментами
2026-10-12
В инструментальном цехе указана партия экструзионных матриц Inconel 718, а фрезерный цех уже испытывает трудности: четыре твердосплавные концевые фрезы израсходованы, дуга 0,15 мм освобождена от остаточного напряжения, а радиусы углов все еще требуют ручной обработки. Обычно это момент, когда цех перестает перепланировать свою стратегию фрезерования и передает работу на проволочный электроэрозионный станок, а также в этот момент цех обнаруживает, что Инконель ведет себя не так, как закаленные инструментальные стали, которые он обычно режет.
Электроэрозионная обработка проволоки для Inconel не является резервным процессом. Поскольку электроэрозионный станок удаляет материал термическим, а не механическим способом, он просто игнорирует свойства, которые делают никелевые суперсплавы такими враждебными по отношению к режущим инструментам: высокая твердость в горячем состоянии, быстрое деформационное упрочнение под давлением и низкая теплопроводность, которая удерживает тепло на режущей кромке. На правильно настроенном многопрорезном станке WEDM состаренная деталь из Inconel 718 может быть обработана с точностью до 0,005–0,01 мм, с окончательной чистотой поверхности в диапазоне Ra от 0,4 до 0,8 микрометра и без силы резания, способной отклонить тонкую стенку.
Компромисс — скорость и дисциплина процесса. Инконель режет примерно треть скорости закаленной инструментальной стали на том же станке, проволока с большей вероятностью порвется, а отлитый слой, оставшийся после чернового прохода, приходится удалять последовательными обрезками. Все дальнейшее объясняет, что на самом деле меняется, когда заготовка представляет собой никелевый сплав, и как для нее следует выбирать станок, проволочный электрод и план резки.
Ключевой вывод: для резки проволоки Inconel не требуется машина другой категории, но требуется стабильное сервоуправление, реальная возможность многократной резки и план резки, написанный для никелевых сплавов, а не унаследованный от стали.
Контент
- 1 Почему инконель — сложный материал даже для электроэрозионной обработки
- 2 Сравнение Инконеля с другими сплавами на одном станке
- 3 Почему электроэрозионная обработка проволоки по-прежнему является подходящим процессом для Inconel
- 4 Выбор машины: что действительно важно для Inconel
- 5 Выбор проволочного электрода для инконеля
- 6 Параметры резания и стратегия многократного резания
- 7 Коническая резка, толстые секции и детали негабаритных размеров
- 8 Варианты для высокой, средней скорости и тяжелых условий эксплуатации
- 9 Крепление, начальные отверстия и предварительная подготовка к резу
- 10 Устранение неполадок: распространенные проблемы при резке инконеля
- 11 Ежедневное техническое обслуживание, когда в расписании преобладают никелевые сплавы
- 12 Контрольный список при покупке: вопросы, которые следует задать производителю электроэрозионной обработки проволоки
- 13 Где на практике вырезаются детали из инконеля
- 14 Часто задаваемые вопросы об электроэрозионной обработке проволоки для Inconel
- 14.1 Может ли стандартный электроэрозионный станок разрезать Inconel 718?
- 14.2 Насколько медленнее электроэрозионная обработка инконеля по сравнению со сталью?
- 14.3 Сколько обрезков необходимо для Inconel 718?
- 14.4 Какой проволочный электрод лучше всего работает с никелевыми сплавами?
- 14.5 Оставляет ли электроэрозионная обработка проволоки зону термического влияния в Инконеле?
- 14.6 Экономична ли высокоскоростная машина WEDM для Inconel?
- 14.7 Какой допуск можно ожидать от детали из инконеля?
- 14.8 Можно ли заказать уже настроенную машину для производства никелевых сплавов?
- 15 Следующий шаг
Почему инконель — сложный материал даже для электроэрозионной обработки
Inconel 718 представляет собой суперсплав никель-хром-железо, усиленный добавками ниобия, молибдена, титана и алюминия. В старом состоянии его твердость составляет от 36 до 44 HRC, сохраняет полезную часть своей прочности примерно до 700 градусов по Цельсию и проводит тепло всего лишь около 11 Вт/м·К, что составляет примерно четверть того, что выдерживает углеродистая сталь. Скорость упрочнения у него высокая, а сплав содержит твердые частицы карбида и нитрида, которые истирают все, что трется о него.
Большая часть этого списка имеет значение для фрезерования и токарной обработки. Четыре свойства имеют значение для проводной EDM, и их стоит разделить, поскольку каждое из них указывает на разные меры противодействия.
- Потребность в энергии на единицу объема. Никелевые сплавы имеют высокую температуру плавления и высокую удельную теплоемкость, поэтому для удаления того же объема материала требуется больше энергии разряда. Черновая обработка блока из инконеля просто медленнее, чем черновая обработка того же блока в D2 или H13.
- Низкая теплопроводность. Тепло не может уйти в объем, поэтому кратер разряда дольше остается горячим, сварочная ванна увеличивается, а переплавленный слой растет. При агрессивной черновой обработке белый слой на инконеле может достигать глубины от 5 до 15 микрометров по сравнению с примерно от 3 до 8 микрометров на инструментальной стали, и вместе с этим возрастает риск образования микротрещин.
- Поведение мусора и смывание. Мусор из никелевого сплава мелкий, вязкий, и его трудно вымыть из пропила толщиной 0,3 мм. При его скоплении поток диэлектрика через зазор падает, условия разряда становятся нестабильными и происходит обрыв провода.
- Остаточное напряжение и движение. Детали из инконеля часто представляют собой тонкостенные, почти сетчатые поковки или отливки. Как только рез снимает внутреннее напряжение, деталь перемещается, и между черновым и чистовым проходами появляется смещение размеров.
Ни одна из этих проблем не нуждается в экзотическом решении. Им требуется меньшая энергия разряда на импульс, большее количество проходов обрезки, лучшая промывка зоны реза и более жесткий контроль тепловой среды вокруг заготовки. Это вопрос конфигурации машины и плана раскроя, а не вопрос материала.
Ключевой вывод: Реальным ограничением производительности Inconel является переплавленный слой и условия промывки, а не твердость сплава.
Сравнение Инконеля с другими сплавами на одном станке
Практический вопрос в инструментальном цехе редко заключается в том, можно ли резать инконель; насколько это медленнее, чем материалы, уже включенные в график. Опубликованные значения скорости резки суперсплавов сильно различаются в зависимости от машины, генератора и условий промывки, поэтому абсолютные цифры менее полезны, чем относительное сравнение, выполненное на одной машине с одной проволокой. В приведенной ниже таблице нормализован набор типичных результатов WEDM на средней скорости для прямого разреза пластины диаметром от 20 до 30 мм с использованием проволоки того же диаметра и того же семейства генераторов, с алюминием 6061, установленным с индексом 100. Все значения описывают только черновой проход; обрезка проходит масштаб примерно в той же пропорции, поэтому абсолютный временной разрыв увеличивается по мере того, как деталь становится выше. Относитесь к цифрам как к индексу планирования, а не как к спецификации, и ожидайте отклонений плюс-минус 15 процентов между машинами и между операторами.
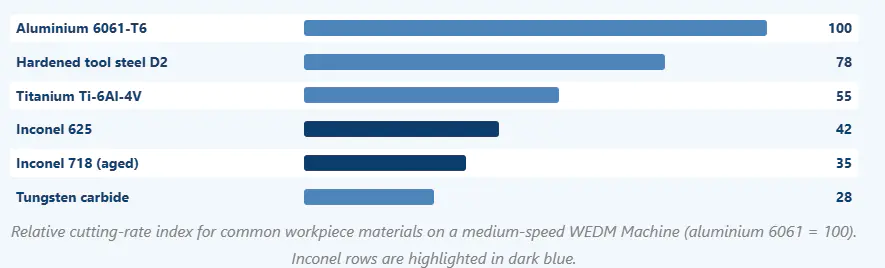
Первое наблюдение заключается в том, что разрыв между Inconel и инструментальной сталью достаточно велик, чтобы изменить дату поставки. Устаревший Inconel 718 работает примерно с 35 против 78 для D2, а это означает, что работа, которая занимает десять часов в D2, займет около двадцати двух часов в Inconel на той же машине, без учета каких-либо допусков на дополнительную обрезку. Указание такой работы на время цикла обработки стали является самой распространенной ошибкой в оценках в магазинах, которые лишь изредка видят никелевые сплавы.
Второе наблюдение заключается в том, что Inconel 625 и Inconel 718 расположены близко друг к другу, но не являются взаимозаменяемыми. Состаренный 718 медленнее и, что более важно, этот сорт с наибольшей вероятностью будет смещаться после резки из-за дисперсионно-твердеющей термообработки. Работа 625, которая ведет себя хорошо, не гарантирует, что версия 718 с той же геометрией будет вести себя таким же образом.
Третье наблюдение касается титана. Ti-6Al-4V с температурой 55 намного ближе к инструментальной стали, чем к инконелю, поэтому цех, который научился резать титан проволокой, не должен предполагать, что те же настройки подойдут и для никелевого сплава. Настройки генератора, давление промывки и количество проходов — все это необходимо изменить.
Четвертое наблюдение касается карбида вольфрама под номером 28, самого медленного материала на диаграмме. Карбид медленный из-за своей твердости и чувствительности к тепловому удару, а Инконель медленный из-за своих термических свойств и повторно отлитого слоя. Эти два материала медленны по разным причинам, поэтому стратегии расходятся: твердосплавная обработка требует мягких импульсов с низким энергопотреблением и тщательной поддержки кромки, тогда как обработка инконеля требует максимальной энергии черновой обработки, которую может выдержать проволока, с последующей агрессивной обрезкой.
Пятый момент: индекс линейный, поэтому разница в десять пунктов — это реальная разница. Переход от плохо промытой установки к правильно промытой позволяет восстановить от пяти до восьми точек в рядах Inconel без изменения ни одного параметра генератора. На пластине из инконеля толщиной 30 мм это часто составляет два часа в смену.
Шестой пункт касается выбора машины. Высокоскоростной электроэрозионный станок с молибденовой проволокой может выполнять черновую обработку Inconel, но достижимый индекс ниже, а качество поверхности после черновой обработки более грубое, что означает больше работы для обрезки или более длительную операцию ручной чистовой обработки. Среднескоростной электроэрозионный станок с многорезным генератором меняет экономику всей работы, поскольку он может поддерживать черновую обработку и при этом обеспечивать готовую поверхность при той же настройке.
Седьмой пункт касается толщины. Приведенные выше значения рассчитаны для пластин толщиной от 20 до 30 мм. По мере того, как деталь становится толще, колонна из инконеля разрушается быстрее, чем стальная колонна, поскольку промывка становится узким местом, а не генератором. Секция из инконеля толщиной 100 мм может легко работать с половиной показателя, показанного здесь, и никакое изменение параметров не восстанавливает его полностью.
Восьмой момент: в таблице ничего не говорится о точности, а только о скорости удаления. Детали из инконеля обычно покупаются из-за точности, поэтому скорость съема следует рассматривать как один из нескольких входных данных при оценке работы, а не как решающий фактор.
Ключевой вывод: запланируйте время цикла обработки Inconel примерно на уровне 35 процентов от эталонной нормы алюминия и примите, что дальнейшая потеря от 30 до 50 процентов является нормальной, если толщина детали превышает 80 мм.
Почему электроэрозионная обработка проволоки по-прежнему является подходящим процессом для Inconel
Самый полезный способ увидеть этот процесс — это сравнить его с фрезерованием, потому что именно с этим решением фактически сталкивается большинство цехов, когда поступает деталь из никелевого сплава.
| Рассмотрение | Фрезерование с ЧПУ | Электроэрозионная обработка проволоки для Inconel |
|---|---|---|
| Сила резания | Высокая радиальная сила отклоняет тонкие стенки. | Нет; проволока никогда не касается детали |
| Чувствительность к твердости | Тяжелый; Инструменты из состаренной стали 44 HRC быстро изнашиваются | Нет; твердость не меняет рез |
| Упрочнение | Поверхностный слой затвердевает и повреждает следующий проход. | Не производится давлением; вместо этого материал расплавляется и повторно затвердевает |
| Внутренние углы | Ограничено радиусом инструмента | Ограничено только радиусом проволоки, обычно от 0,16 до 0,17 мм для проволоки диаметром 0,25 мм. |
| Тепловложение | Тепло поступает в чип и инструмент | Тепло локализуется на выходе, а затем удаляется обрезкой проходов. |
| Лучшее использование | Массовое удаление, простые призматические функции | Отделка, сложные профили, тонкие стены, конические стены |
Из этой таблицы следуют четыре следствия. Во-первых, тонкостенные детали из инконеля, которые вибрируют под фрезой, часто можно обработать на однопроволочной электроэрозионной установке без опорной конструкции. Во-вторых, тот факт, что материал уже прошел термическую обработку, не имеет значения для процесса, поэтому цех может купить состаренный пруток и разрезать его напрямую, вместо черновой обработки в отожженном состоянии и отправки детали на повторную закалку. В-третьих, геометрия освобождается от ограничений по радиусу инструмента, что имеет значение для канавок уплотнений, каналов охлаждения и острых внутренних углов, характерных для аэрокосмического оборудования. В-четвертых, поверхность, полученная в результате окончательного прохода, не является упрочненной поверхностью, которую некоторые аэрокосмические спецификации предпочитают для кромок, критичных по усталости.
Этот процесс не является универсальным, и притворяться иначе — пустая трата денег. Если деталь представляет собой простой призматический блок с большим объемом удаляемого материала, фрезерование выполняется быстрее и дешевле, а электроэрозионный станок для резки проволоки следует использовать только для чистовой операции. Если деталь выше оси Z станка, ее вообще нельзя разрезать. Если эта функция представляет собой тонкую внутреннюю прорезь в блоке высотой 200 мм, ограничения по промывке сделают работу болезненной независимо от машины.
Разумное разделение труда заключается в черновой обработке фрезой там, где это позволяет геометрия, оставлении припуска от 0,3 до 0,5 мм, снятии напряжений, если это позволяет спецификация, а затем окончательной обработке на проволочно-эрозионном станке с ЧПУ. Эта комбинация обеспечивает самую низкую общую стоимость детали для большинства работ Inconel.
Ключевой вывод: используйте проволочную электроэрозионную обработку для чистовой обработки инконеля, а не для объемного удаления, и направьте черновую операцию на тот процесс, который может удалить объем быстрее всего.
Выбор машины: что действительно важно для Inconel
Станок, который хорошо режет сталь, будет резать инконель, но он будет плохо резать его, если ему не хватает некоторых особенностей. В таблице ниже указано, что следует проверять в технических характеристиках, а не в брошюре.
| Особенность | Почему это важно для Inconel |
|---|---|
| Настоящий многоразрядный генератор | Для удаления отлитого слоя необходимы три или четыре обрезки; машина, которая требует только многократной резки бумаги, не может выдерживать Ra 0,4 на никелевых сплавах |
| Качество сервоуправления | Нестабильный отклик сервопривода вызывает искрение, в результате которого на инконеле остаются ямки, которые полностью не устраняются ни одним проходом. |
| Натяжение проволоки и стабильность скорости | Обломки никеля увеличивают трение в пропиле; нестабильное напряжение является основной причиной поломки |
| Конструкция промывки и диапазон давления | Для удаления липкого никелевого мусора из узкого пропила необходимы регулируемые сопла и более высокое давление. |
| Диэлектрический контроль температуры | Термическая стабильность сохраняет зазор постоянным при длинных резах из инконеля и снижает погрешность конуса. |
| Автоматическая заправка проволоки | Поломки изделий из инконеля происходят чаще, поэтому время нарезания резьбы становится реальной ценой. |
| Угловой контроль в ЧПУ | Компенсирует отставание проволоки, которое более выражено при пониженных скоростях подачи, используемых при обработке никелевых сплавов. |
| Возможность конусности | Многие детали из инконеля представляют собой штампы и компоненты аэрокосмической промышленности с наклонными стенками. |
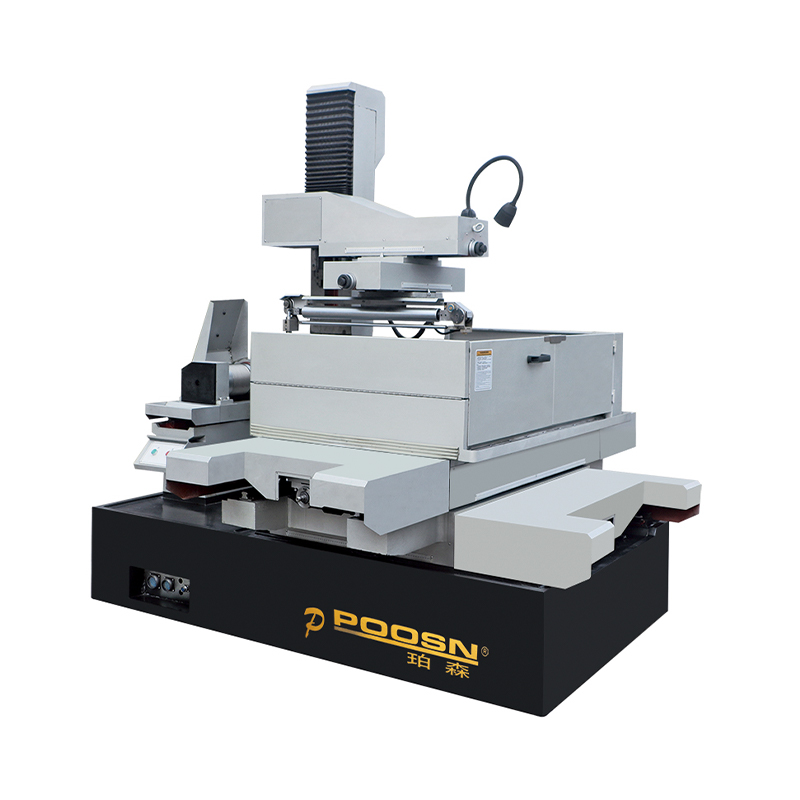
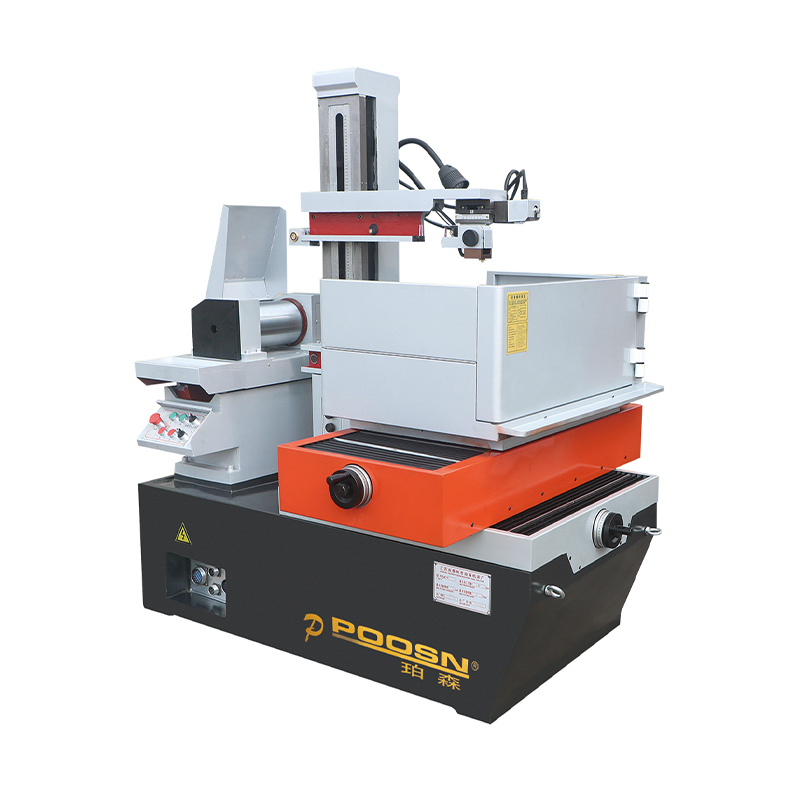
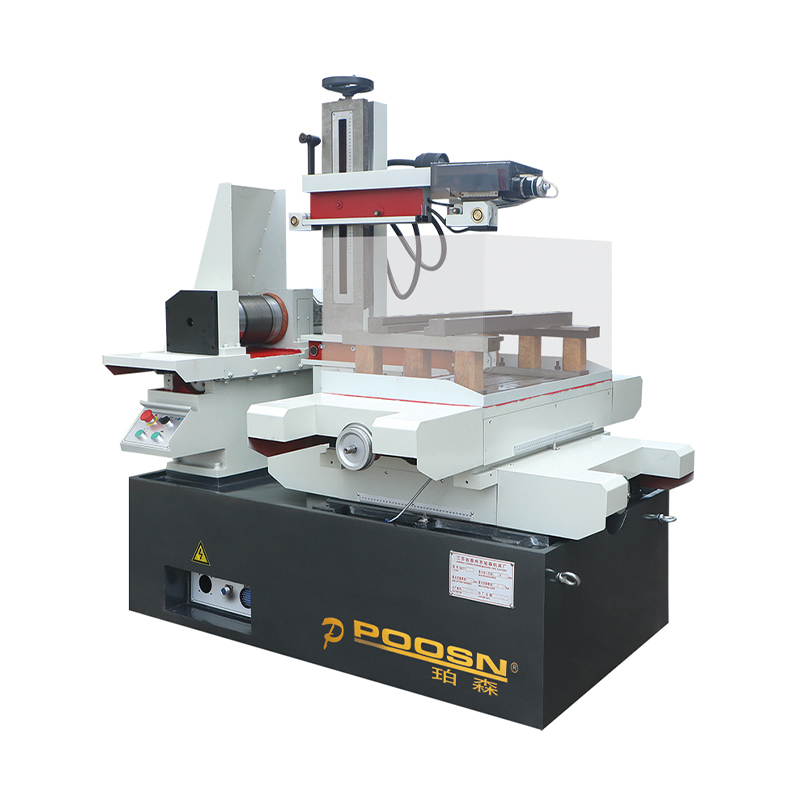
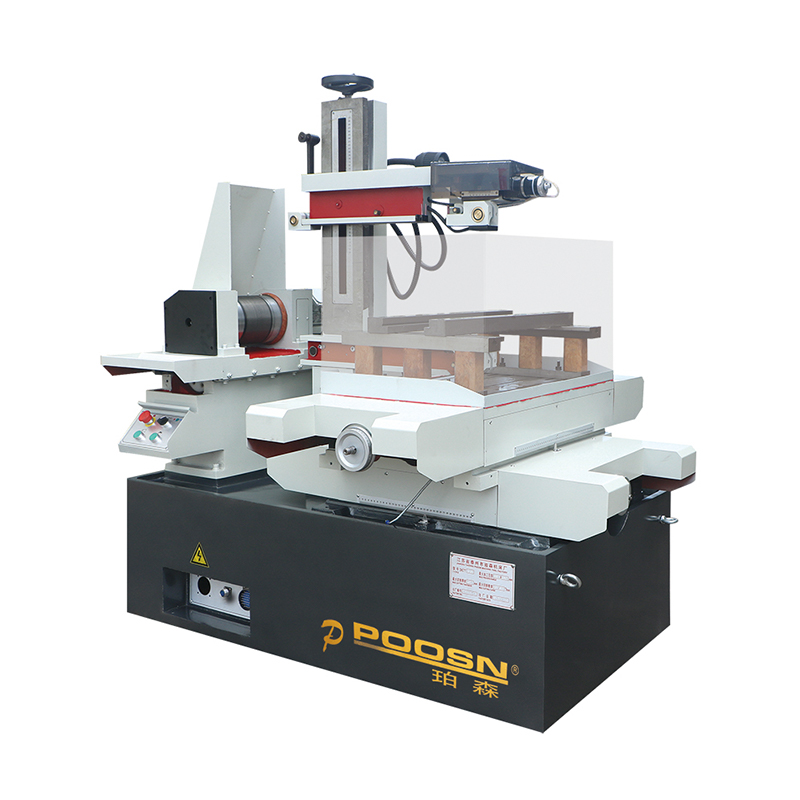
На практике четыре модели PS-C являются разумным ориентиром для такого рода работ. PS35C, PS45C, PS50C и PS60C охватывают диапазон размеров столов на одной и той же среднескоростной платформе, поэтому цех, который начинает с PS35C для мелких деталей аэрокосмической отрасли, может перейти на PS50C или PS60C по мере увеличения объема работы, не переучивая управление. При работе с никелевыми сплавами ценность среднескоростной платформы заключается в том, что она может выполнять черновую обработку с полезной скоростью, а затем выполнять чистовую обработку за одну и ту же установку, а это именно та последовательность действий, которая необходима компании Inconel.
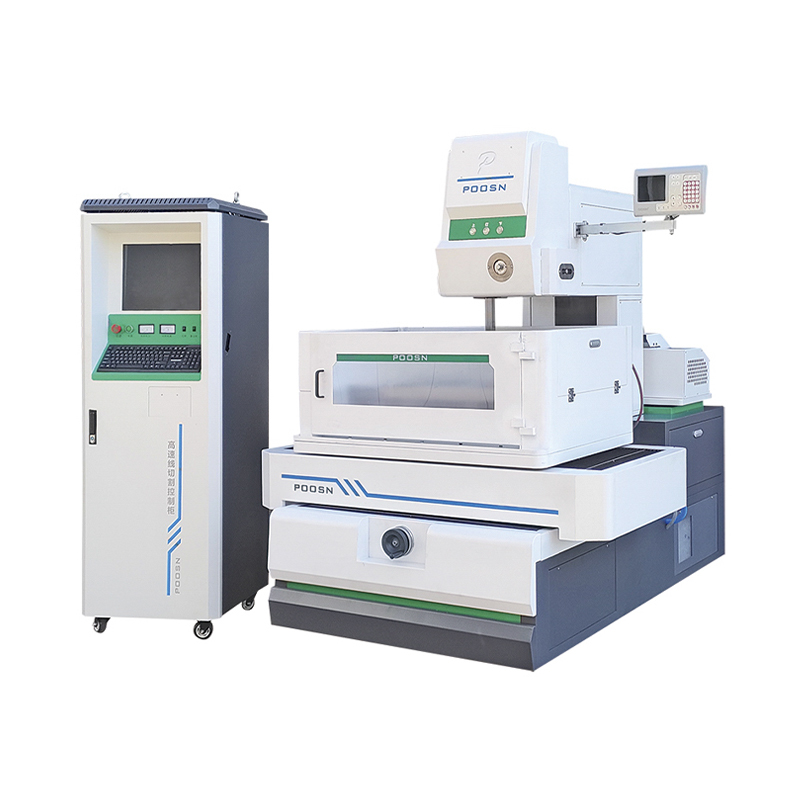 PS45C Высокопроизводительный среднескоростной электроэрозионный станок с ЧПУ Среднескоростная проволочная электроэрозионная обработка серии PS45C: эта серия, предназначенная для прецизионной обработки более крупных заготовок, предлагает расширенные возможности обработки и более высокие рабочие нагрузки... Просмотреть продукт →
Два других пункта спецификации легко упустить из виду. Во-первых, это размер стола и резервуара: детали из инконеля часто длинные и тонкие, и станок, который подходит к детали, но не подходит к зажимному приспособлению, бесполезен. Во-вторых, это система направляющих проволоки. Резка абразивных никелевых сплавов в течение длительного времени изнашивает поверхности направляющих, поэтому конструкция со сменными алмазными или твердосплавными направляющими и документально подтвержденным интервалом замены экономит как деньги, так и отходы.
Если в цехе также используется закаленная сталь, карбид или титан, один и тот же станок может обслуживать их все, но наборы параметров следует хранить отдельно. Повторное использование набора параметров стали на Inconel — это самый быстрый способ разорвать проволоку с первого прохода.
Ключевой вывод: для Inconel отдайте предпочтение стабильному сервоприводу, реальной возможности многократного резания и контролируемой промывке, а не скорости исходной оси.
Выбор проволочного электрода для инконеля
Выбор проволоки повышает производительность обработки Inconel больше, чем ожидает большинство операторов, поскольку он определяет как максимальный практический ток черновой обработки, так и достижимую поверхность при обрезке.
| Тип провода | Типичный диаметр | Поведение на Инконеле | Примечания |
|---|---|---|---|
| Обычная латунь | 0,25 мм | Адекватная скорость черновой обработки, умеренный риск поломки при высоких резах | Самая низкая стоимость; лучше всего там, где промывка сильная, а детали короткие |
| Оцинкованная латунь | 0,25–0,30 мм | Более высокая скорость черновой обработки, лучшее удаление мусора | Хороший вариант по умолчанию для Inconel; немного выше стоимость расходных материалов |
| Высокопрочная проволока с покрытием | от 0,20 до 0,25 мм | Отлично подходит для чистовых проходов, более высокая точность углов. | Используйте при обрезке проходов, где указано качество поверхности. |
| Молибден | 0,18 мм | Высокая прочность на разрыв, подходит для высокоскоростных возвратно-поступательных механизмов WEDM. | Распространен на машинах класса ДК77; ограниченная многократная обработка |
| вольфрам | от 0,03 до 0,10 мм | Используется для микроработ, а не для производства резки инконеля. | Только специальные приложения |
Правило, определяющее диаметр проволоки, является геометрическим. Проволока диаметром 0,25 мм обеспечивает внутренний угловой радиус примерно от 0,16 до 0,17 мм после применения смещения, поэтому чертеж, требующий внутреннего радиуса 0,1 мм, не может быть создан с помощью этой проволоки, независимо от того, как установлены параметры. Для деталей из инконеля с очень тонкой внутренней геометрией переход к проволоке с покрытием толщиной 0,20 мм часто является единственным вариантом за счет меньшего тока черновой обработки и более длительного цикла.
Для черновой обработки толстых профилей из инконеля оцинкованная проволока немного большего диаметра (0,30 мм) обеспечивает лучшую механическую прочность и более широкий пропил для промывки. Компромиссом является больший радиус угла и больше материала, который нужно удалить при обрезке, поэтому это решение должно приниматься для каждой работы, а не в качестве производственного стандарта.
Расход проволоки при работе с инконелем выше, чем на стали, по двум причинам: длина резки больше, поскольку цикл длиннее, а потери на поломки более часты. Бюджетирование проволоки исходя из стоимости детали, а не стоимости за метр, является более честным подходом при цитировании работ из никелевых сплавов.
Ключевой вывод: используйте оцинкованную латунь для черновой обработки Inconel и высокопрочную проволоку с покрытием для обрезки проходов, а диаметр выбирайте из наименьшего внутреннего радиуса, который позволяет чертеж.
Параметры резания и стратегия многократного резания
Значения параметров зависят от машины, а форма стратегии — нет. В таблице ниже показана структура последовательности четырех резов для состаренного Inconel 718 в пластине толщиной 30 мм, которая является разумной отправной точкой для электроэрозионного станка с сервоприводом и современным генератором.
| Пройти | Смещение от окончательного размера | Энергия разряда | Типичная поверхность | Цель |
|---|---|---|---|---|
| Грубый | от 0,05 до 0,07 мм | Высокий | Ra от 2,5 до 3,5 микрометра | Убрать громкость; переделать формы слоев здесь |
| Обрезка 1 | от 0,02 до 0,03 мм | Средний | Ra от 1,2 до 1,8 микрометра | Удалите основную часть переработанного слоя. |
| Трим 2 | от 0,008 до 0,012 мм | Низкий | Ra от 0,8 до 1,0 микрометра | Уточнить размер и уменьшить глубину термического воздействия |
| Трим 3 и 4 | от 0,003 до 0,005 мм | Очень низкий | Ra от 0,4 до 0,6 микрометра | Окончательная обработка и контроль размеров. |
Несколько моментов, касающихся этой последовательности, стоит сформулировать явно. Смещения имеют большее значение для инконеля, чем для стали, поскольку при недостаточном смещении при черновом проходе остается слой повторной отливки, который обрезки не могут полностью удалить, а чрезмерное смещение приводит к потере времени. Как правило, черновое смещение должно быть как минимум в три раза больше глубины переработанного слоя, полученного в результате этого прохода.
Натяжение проволоки должно быть установлено на максимальном уровне, указанном производителем проволоки. Более высокое натяжение снижает вибрацию, сужает разброс реза и улучшает промывку, а риск поломки меньше, чем выигрыш на материале, склонном к образованию дуги.
Давление промывки и положение сопла заслуживают большего внимания для никелевых сплавов, чем для стали. Обломки никеля более мелкие и липкие, и как только они собираются в разрезе, разряд становится нестабильным. Увеличение верхнего и нижнего давления промывки и уменьшение зазора сопла до 0,1–0,2 мм часто само по себе восстанавливает несколько процентных пунктов скорости резания.
Диэлектрическая проводимость должна поддерживаться в узком диапазоне, обычно от 8 до 12 микросименсов на сантиметр на большинстве машин, и проверяться чаще, когда в графике преобладает работа с никелем, поскольку нагрузка на мусор возрастает.
Наконец, количество обрезков следует рассматривать как качественное решение, а не как устоявшуюся привычку. Если на чертеже указано значение Ra 1,6 и отсутствуют требования к усталости, обычно достаточно последовательности из трех резов. Если деталь представляет собой аэрокосмический компонент, критичный к усталости, консервативным путем являются четыре разреза плюс документированная проверка повторного слоя.
Ключевой вывод: на Inconel черновой проход определяет время цикла, а проходы обрезки решают, будет ли деталь принята, поэтому никогда не меняйте проходы обрезки на скорость.
Коническая резка, толстые секции и детали негабаритных размеров
Изделия из никелевых сплавов часто представляют собой вставку штампа с рельефными стенками, компонент турбины с наклонными элементами охлаждения или большую раму с внешним конусом. Электроэрозионный станок с конической проволокой устраняет эти особенности за одну установку, но конус снижает эффективную промывку в зоне реза и под большими углами наклоняет проволоку в направляющих таким образом, что изменяется разрядный зазор по высоте детали.
Стоит запомнить два практических порога. При конусе примерно до 15 градусов большинство машин ведут себя предсказуемо, а изменения параметров скромны. За 30 градусами и непременно при 60 градусах нижний патрубок приходится втягивать или снимать, промывка резко ухудшается и требуются специальные направляющие системы. Для инконеля, где промывка уже является ограничивающим фактором, такое разрушение более болезненно, чем для стали.
Линия с большим конусом DKD охватывает верхнюю границу этого диапазона. Такие модели, как DK45D, DK55D, DK63D и DK80D, созданы для работы под большим углом, а DK45D часто является отправной точкой для цехов, которые вырезают конические детали из инконеля в диапазоне от 300 до 500 мм. На этих станках сочетание широкого диапазона конусности и стабильного сервопривода позволяет с помощью одной установки производить как угол уклона, так и чистовую поверхность.
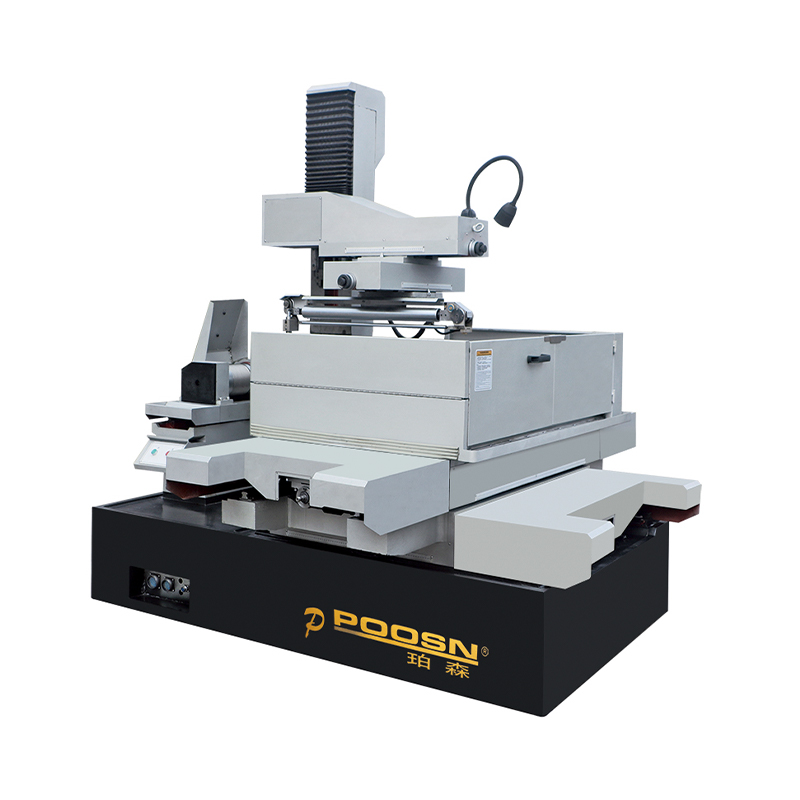 DK45D Электроэрозионный станок с ЧПУ с большой конической проволокой для прецизионной обработки пресс-форм Проволочная электроэрозионная обработка с большим конусом серии DK45D. Эта серия, специально разработанная для высокоточной резки с большим конусом, идеально подходит для прецизионной обработки, требующей значительных... Просмотреть продукт →
Детали слишком большого размера создают вторую проблему: тепловой дрейф. Длинная резка из инконеля выделяет тепло в заготовке, приспособлении и конструкции машины, а размер детали зависит от температуры. Обычные меры контроля заключаются в том, чтобы дать машине и диэлектрику стабилизироваться перед чистовой обработкой, избежать выполнения длинных работ по никелированию первым делом с утра и измерить деталь при той же температуре, при которой она была вырезана.
Толстые срезы также меняют экономику. Резка из инконеля шириной 150 мм может проходить со скоростью вдвое меньшей, чем резка шириной 30 мм, поскольку промывка плохо достигает середины пропила. Если позволяет геометрия, разрезать одну и ту же деталь на две более тонкие части и сложить их друг на друга после резки часто в целом быстрее, чем один толстый разрез, даже с учетом второй установки.
Ключевой вывод: Любую конусность инконеля, превышающую 30 градусов, рассматривайте в первую очередь как проблему промывки, а затем как проблему с параметрами.
Варианты для высокой, средней скорости и тяжелых условий эксплуатации
Не каждый цех может оправдать использование специального среднескоростного станка только для никелевых сплавов. Многие из них используют смешанный график обработки закаленной стали, нержавеющей стали, титана и время от времени работ с использованием Inconel, и в этой ситуации высокоскоростная линия DK-BC является разумной золотой серединой: большая производительность удаления, чем чистая высокоскоростная электроэрозионная электроэрозионная машина (WEDM), и лучшая точность, чем у молибденовой машины с возвратно-поступательным движением, без затрат на полноценную платформу высокого класса.
Высокий speed WEDM with molybdenum wireВозвратно-поступательная проволока, экономичные расходные материалы, высокая производительность съема простых форм. Подходит для черновой обработки инконеля, где допуск на размер невелик и поверхность будет обработана другой операцией. Ограниченная возможность многократного резания и более низкая точность углов. | Средний speed and high-medium speed WEDMОднопроходная проволока с многоразрезным генератором, улучшенное сервоуправление и более чистая промывка. Подходит для чистовой обработки инконеля за один установ с допусками в пределах 0,01 мм. Более высокая стоимость машины и немного более высокая стоимость расходных материалов на метр. |
Какой бы класс ни был выбран, стоит рассмотреть конфигурацию сверхмощного электроэрозионного станка, если в цехе регулярно встречаются работы с крупногабаритными или толстыми никелевыми изделиями, поскольку дополнительная жесткость конструкции и резервуар большего размера окупаются снижением вибрации при длинной резке.
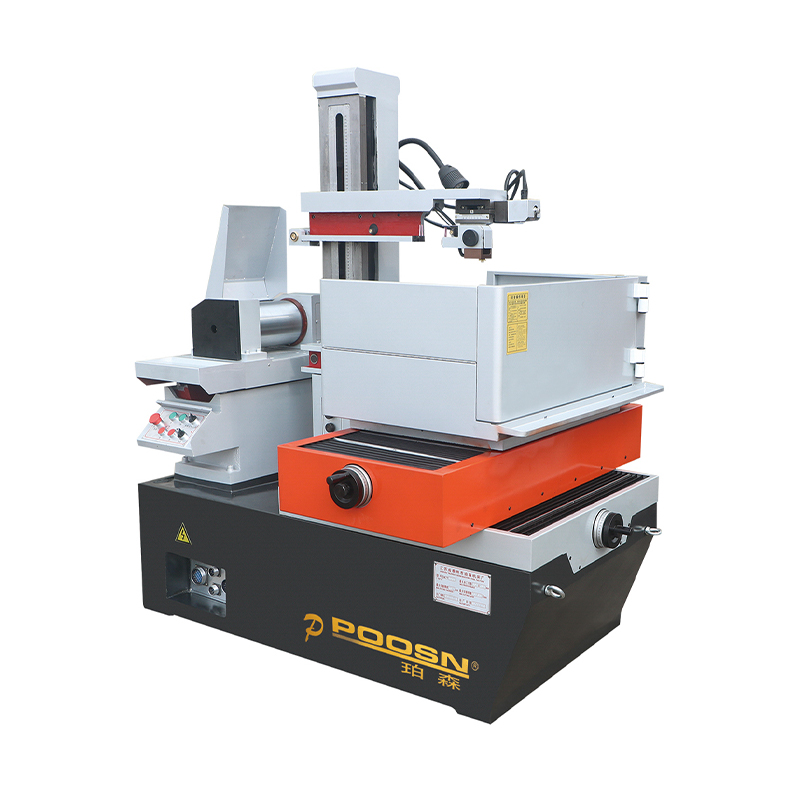 DK45BC Среднескоростной электроэрозионный станок с ЧПУ (нагрузка 400 кг) Высокопроизводительный среднескоростной проволочный электроэрозионный станок серии DK45BC: имеет больший рабочий стол и более высокую грузоподъемность, специально разработан для прецизионной обработки больших... Просмотреть продукт →
Также стоит помнить, что класс машины не меняет металлургию. Высокоскоростная и среднескоростная машина сталкиваются с одним и тем же слоем инконеля; у них просто есть разные инструменты для решения этой проблемы. Высокоскоростная машина справляется с этим, оставляя запас для последующей операции, а среднескоростная машина справляется с этим, подрезая по месту.
Ключевой вывод: Выбирайте класс станка исходя из допуска и поверхности, требуемых чертежом Inconel, а не из максимальной скорости резания, указанной в брошюре.
Крепление, начальные отверстия и предварительная подготовка к резу
Большая часть отходов инконеля образуется до того, как проволока будет нарезана. Приведенные ниже подготовительные этапы оказывают большее влияние на результат, чем изменение любого отдельного параметра.
- Снятие стресса перед резкой. Если спецификация позволяет, разгрузка заготовки перед операцией электроэрозионной обработки уменьшает перемещение между черновым и обрезковым проходами. Если рельеф не разрешен, оставьте больший запас и рассчитывайте на повторную привязку между проходами.
- Исходное положение отверстия. Начальное отверстие должно быть просверлено, просверлено электроэрозионным станком или вырезано лазером с той же базой, которую использует программа электроэрозионной обработки. Отверстие на расстоянии 0,1 мм обычно допустимо; отверстие с отклонением на 0,5 мм приводит к смещению, которое нарушает геометрию промывки на входе.
- Диаметр отверстия для провода. Отверстие должно быть как минимум на 0,1 мм больше диаметра проволоки, очищено от заусенцев и зачищено с обеих сторон. Никелевые заусенцы прочные и могут оголить провод на входе.
- Зажим без перекосов. Тонкие стенки из инконеля деформируются под действием обычных зажимов, и деталь расслабляется, как только зажимы ослабляются. Используйте зажимы с низким усилием, поддерживайте деталь по всей ее длине и избегайте зажима непосредственно над траекторией резки.
- Чистота. Остатки никеля, попадающие в приспособление, могут вызвать короткое замыкание. Перед чистовой обработкой очистите резервуар и заготовку.
- Пособие по запасам. Если фрезерование предшествует электроэрозионной обработке, оставьте припуск от 0,3 до 0,5 мм и удалите наклепанную поверхность фрезы во время черновой электроэрозионной обработки.
Еще одна мера предосторожности применима к дисперсионно-твердеющим маркам. Состаренный Инконель 718 обычно разрезают в закаленном состоянии, поскольку твердость в процессе не учитывается. Однако если геометрия очень тонкая, некоторые мастерские предпочитают выполнять черновую обработку в состоянии, обработанном раствором, а затем состаривать и заканчивать. Компромиссом является вторая термообработка для снижения риска смещения, и решение о нем следует принимать на этапе планирования процесса, а не после того, как первая часть будет списана.
Ключевой вывод: сначала контролируйте исходное отверстие и силу зажима; параметры не могут компенсировать деталь, которая уже получила неправильную форму под напряжением.
Устранение неполадок: распространенные проблемы при резке инконеля
На приведенные ниже виды отказов приходится большая часть отходов и потерь времени, о которых сообщается, когда цех начинает резку никелевых сплавов на проволочных станках.
| Симптом | Вероятная причина | Контрмера |
|---|---|---|
| Частые обрывы проволоки при черновом проходе | Накопление мусора в пропиле, недостаточная промывка, слабое натяжение проволоки. | Увеличьте давление промывки, уменьшите зазор сопла, увеличьте натяжение проволоки, немного уменьшите пиковый ток. |
| Провод рвется преимущественно на высоких частях | Диаметр проволоки слишком мал для длины реза или тепловая перегрузка. | Перейдите на оцинкованную проволоку диаметром 0,30 мм и уменьшите энергию на импульс. |
| Поверхностные ямы, которые выдерживают обрезку | Возникновение дуги во время черновой обработки, вызванное нестабильностью сервопривода или загрязнением диэлектрика. | Обслужите сервопривод, проверьте проводимость и состояние фильтра, уменьшите энергию черновой обработки. |
| Размерный сдвиг между черновой и чистовой отделкой | Снятие напряжений в заготовке | Повторная привязка между проходами или разгрузка заготовки перед резкой. |
| Ошибка конусности превышает спецификацию | Отставание проволоки при пониженных подачах, термический рост детали | Включите угловой контроль, дайте машине стабилизироваться, измерьте температуру резки. |
| Восстановленный слой виден на готовой грани | Недостаточное смещение обрезки или слишком мало проходов. | Добавьте проход, увеличьте черновое смещение, проверьте металлографической проверкой. |
| Плохая точность углов при малых внутренних радиусах. | Радиус провода плюс искровой промежуток превышает радиус волочения | Перейти на меньший диаметр проволоки или пересмотреть конструкцию детали вместе с заказчиком |
| Сбои в работе резьбы после перерыва | Мусор и шлак в пропиле | Промойте пропил, уменьшите давление воды для нарезания резьбы, обрежьте до чистой части перед повторной резьбой. |
Две из этих ошибок встречаются гораздо чаще, чем остальные. Поломка проволоки, вызванная плохой промывкой, является причиной большей части потерянного времени, а смещение размеров, вызванное снятием напряжения, составляет большую часть брака. И то, и другое можно предотвратить с помощью планирования, а не настройки параметров, поэтому опытные операторы уделяют внимание соплам и приспособлениям, прежде чем они коснутся экранов генератора.
Ключевой вывод: Если резка инконелем идет плохо, проверьте промывку и зажим перед изменением какого-либо электрического параметра.
Ежедневное техническое обслуживание, когда в расписании преобладают никелевые сплавы
Работа с никелевыми сплавами нагружает машину иначе, чем работа со сталью, и это должно учитываться в регламенте технического обслуживания.
- Проверяйте диэлектрическую проводимость в начале каждой смены и еще раз после длительной резки инконеля, поскольку нагрузка от мусора быстро ее повышает.
- Ежедневно осматривайте и очищайте промывочные форсунки; Обломки никеля накапливаются в отверстии и незаметно снижают давление.
- Заменяйте фильтрующие элементы через более короткие интервалы, чем рекомендовано производителем для стали, если работа с никелем превышает примерно треть машино-часов.
- Ежемесячно проверяйте калибровку натяжения проволоки, поскольку подающие ролики изнашиваются быстрее при наличии абразивного мусора.
- Осмотрите направляющие проводов и силовые контакты; заменяйте их по фиксированному графику, а не дожидайтесь появления дефектов поверхности.
- Содержите резервуар в чистоте. Осадок от работы с никелем оседает и может закоротить заготовку на столе.
- Регистрируйте параметры и результаты резки для каждой новой работы Inconel. Параметры никеля обычно разрабатываются итерационным способом, причем вторая работа не должна повторять работу первой.
Отдача от этой процедуры измеряется количеством предотвращенных разрывов проволоки, что является прямыми затратами для никелевых сплавов, поскольку каждый разрыв требует цикла нарезания резьбы, длины проволоки и, зачастую, небольшой погрешности размеров в точке разрыва.
Ключевой вывод: при графике, требующем большого количества никеля, сократите интервалы замены фильтров и направляющих, а не увеличивайте их, чтобы они соответствовали руководству по техническому обслуживанию, написанному для стали.
Контрольный список при покупке: вопросы, которые следует задать производителю электроэрозионной обработки проволоки
Когда мастерская покупает станок в основном для работы с никелевыми сплавами, разговор о технических характеристиках должен сводиться к перемещению оси и максимальному конусу. Приведенные ниже вопросы отличают машину, на которой будет комфортно работать Inconel, от машины, которая будет с ней бороться.
| Вопрос | Почему это важно | Хороший ответ выглядит так |
|---|---|---|
| Сколько проходов подстройки может на самом деле выполнить генератор? | Определяет, можно ли удалить переработанный слой на месте. | Названные и проверенные последовательности резки никелевых сплавов, а не просто заявление о многократной резке. |
| Каков регулируемый диапазон давления промывки? | Никелевые обломки – основная причина поломок | Диапазон, включающий более высокие давления с точной регулировкой, а не двухпозиционный переключатель. |
| Можно ли сохранять наборы параметров для каждого материала? | Параметры никеля не должны изменяться при работе со сталью. | Библиотеки материалов с редактируемыми оператором записями |
| Как настраивается отклик сервопривода? | Повреждение дуги на Inconel является постоянным | Документированная процедура настройки сервопривода и диагностический дисплей. |
| Какой интервал замены направляющих и контактов? | Абразивный износ никеля сокращает срок службы компонентов | Опубликованные интервалы и легкодоступные запасные части. |
| Может ли машина поставляться сконфигурированной для конкретной смеси материалов? | Многим покупателям нужна машина, подходящая к их собственным запчастям. | Производитель, предлагающий OEM-проволокоэрозионные станки и нестандартные конфигурации проволочно-эрозионных станков. |
Вопросы цен заслуживают такого же уровня конкретики. Сравнение цен на станки для электроэрозионной обработки проволоки между поставщиками имеет смысл только в том случае, если сравнение охватывает один и тот же генератор, одинаковое количество обрезков, одну и ту же систему направляющих и одинаковые условия послепродажного обслуживания. Более дешевая машина, которая не может выдерживать Ra 0,8 на инконеле, не дешевле; он просто переносит затраты на отделочную обработку на полировальный стол.
Для покупателей из-за границы работа с производителем электроэрозионной обработки, а не с торговым посредником, сокращает путь, когда необходимо разработать набор параметров для новой никелевой детали. Taizhou Xinchengyang Machinery Manufacturing Co., Ltd, компания, стоящая за брендом POOSN, производит оборудование для резки проволоки с 1999 года и работает как прямой производитель электроэрозионных станков в Китае, а не как реселлер, модели экспортируются в Юго-Восточную Азию, Западную Азию, Европу и Америку. Эта прямая взаимосвязь имеет значение, когда процесс изготовления никелевых сплавов необходимо настраивать на основе собственных образцов заказчика.
Покупателям, которым нужен объем, частная торговая марка или смешанная тара, следует также узнать об оптовых условиях, поскольку завод, который поставляет как отдельные машины, так и оптовые заказы на станки для резки проволоки, обычно может обеспечить поэтапную доставку по мере роста магазина.
Ключевой вывод: купите генератор, систему промывки и опору, а размер стола и максимальную конусность рассматривайте как второстепенные факторы.
Где на практике вырезаются детали из инконеля
Никелевые сплавы появляются в отраслях, где решающим фактором является жаростойкость, коррозионная стойкость или жаропрочность, и характеристики, которые позволяют использовать их в электроэрозионных станках, обычно одни и те же: тонкие стенки, острые внутренние углы, жесткие допуски или закаленное состояние.
- Аэрокосмическая промышленность. Уплотнительные кольца, детали турбины, компоненты камеры сгорания и кронштейны из инконеля 718 или 625, где диапазон допуска узкий, а тонкие сечения должны быть обработаны без деформации.
- Медицинский. Инструменты и компоненты имплантатов из никелевых сплавов, качество кромок и целостность поверхности которых тщательно проверяются.
- Нефть, газ и энергетика. Корпуса клапанов, детали скважинных инструментов и компоненты теплообменников, часто в толстых секциях, где требуется коническая резка и большая вместимость стола.
- Умереть и отлить форму. Пластины и инструменты для горячей обработки, в которых используется инконель для обеспечения износостойкости, а черновые стенки вырезаются за один установ на конусном станке.
- Специальная обработка материала. Смешанные работы с использованием инконеля, титана, карбида и закаленной стали, при которых станку приходится перемещаться между семействами материалов без потери точности.
Это те случаи, когда процесс, соответствующий материалу, окупается. Магазины, выполняющие такую смешанную и сложную работу, обычно получают выгоду от поставщика, который может проконсультировать по вопросам. специальные решения для обработки материалов вместо того, чтобы просто продавать стандартную машину и оставлять разработку процесса покупателю.
Ключевой вывод: отрасли, которые покупают детали Inconel, - это те же отрасли, которые будут проверять слой переплавки, поэтому технологическая документация является частью продукта.
Часто задаваемые вопросы об электроэрозионной обработке проволоки для Inconel
Может ли стандартный электроэрозионный станок разрезать Inconel 718?Да, при условии, что у него стабильный сервопривод и как минимум три триммерных прохода. Состаренный инконель не требует специального оборудования, но требует плана резки, написанного для никелевых сплавов. Машины, которые выполняют только один черновой проход, разрезают материал, но оставляют отлитый слой, который впоследствии трудно удалить. |
Насколько медленнее электроэрозионная обработка инконеля по сравнению со сталью?В качестве планового показателя рассчитывайте примерно на треть скорости резания закаленной инструментальной стали на том же станке. Состаренный Inconel 718 обычно имеет индексы около 35 против 78 для D2 по нормализованной шкале. Толстые секции теряют скорость в дальнейшем, поскольку промывка становится ограничивающим фактором. |
Сколько обрезков необходимо для Inconel 718?Трех обрезков обычно достаточно для обеспечения общих инженерных допусков и чистоты около Ra 1,6. Четыре планки являются консервативным выбором для деталей авиакосмической промышленности, критически важных для усталости, или там, где требуется металлографическая проверка повторно отлитого слоя. |
Какой проволочный электрод лучше всего работает с никелевыми сплавами?Оцинкованная латунь at 0.25 mm is the usual starting point for roughing, because it evacuates debris well. High-tensile coated wire at 0.20 to 0.25 mm is preferred for the finishing passes. Molybdenum wire is common on high speed machines but gives limited multi-cut performance. |
Оставляет ли электроэрозионная обработка проволоки зону термического влияния в Инконеле?После черновой обработки он оставляет отлитый слой, обычно глубиной от 5 до 15 микрометров на никелевых сплавах, который толще, чем на инструментальной стали, из-за низкой теплопроводности. Последовательные проходы уменьшают ее до уровня, который соответствует большинству инженерных и аэрокосмических спецификаций, а окончательную глубину следует проверять на образце. |
Экономична ли высокоскоростная машина WEDM для Inconel?Экономно это возможно, но только для черновой обработки или для деталей с большими допусками. Высокоскоростная машина, использующая молибденовую проволоку, удаляет материал с приемлемой скоростью, однако для обеспечения точности и качества поверхности после одного прохода обычно требуется вторая операция. |
Какой допуск можно ожидать от детали из инконеля?Благодаря последовательности четырех резов и термически стабильной установке диапазон допуска от 0,005 до 0,01 мм вполне реален для мелких и средних деталей. Толстые детали и длинные отрезы следует оценивать более консервативно из-за температурного дрейфа заготовки. |
Можно ли заказать уже настроенную машину для производства никелевых сплавов?Да. Производитель, который производит свои собственные машины, может поставить платформу с генератором, направляющей системой и конфигурацией промывки, соответствующей набору материалов покупателя, а также может предоставить наборы стартовых параметров для инконеля, титана и закаленной стали. Это одно из практических преимуществ покупки у фабрики электроэрозионной обработки, которая также предлагает OEM и индивидуальные конфигурации, а не у реселлера общего назначения. |
Следующий шаг
Если цех режет инконель раз в месяц, приоритетом является сохранение набора параметров и дисциплинированная процедура промывки. Если он режет никелевые сплавы каждую неделю, приоритет смещается к конфигурации станка: среднескоростная платформа с настоящим многорезным генератором, стабильным сервоуправлением и направляющей системой, которую можно обслуживать через предсказуемые интервалы времени. В любом случае, материал следует обсуждать с поставщиком станка до покупки, а не после первого обрыва провода.
Отправьте чертежи, укажите марку материала и диапазон допуска, и рекомендации по процессу могут быть подготовлены для конкретной геометрии. Этот разговор ничего не стоит и обычно сохраняет первую часть.
Свяжитесь с командой инженеров чтобы обсудить процесс резки инконеля или запросить конфигурацию станка для работы со смешанными материалами.
Ключевой вывод: согласуйте станок, проволоку и план резки с материалом до того, как будет назначена стоимость работы, и Inconel превратится в предсказуемый процесс, а не в повторяющуюся чрезвычайную ситуацию.
-
Телефон
+86-0523-86268788 +86-13815960366 +86-13912191163Эл. почта
[email protected]Адрес
Китай, г. Тайчжоу, р-н Хайлин, пос. Цзюлун, ул. Юйшэн, д. 366
