

 English
 русский
 عربى

Новости отрасли
Главная / Новости / Новости отрасли / Руководство по материалам проволоки для электроэрозионной обработки: как выбрать правильный тип проволоки для вашего WEDM Mac
Руководство по материалам проволоки для электроэрозионной обработки: как выбрать правильный тип проволоки для вашего WEDM Mac
2026-09-09
Однажды к нам обратились из мастерской по производству пресс-форм в Хуанъяне с жалобой на производительность. Совершенно новый среднескоростной электроэрозионный станок резал примерно на 60% от номинальной скорости, и во время ночной смены проволока ломалась каждые девяносто минут. Блок питания, направляющие и диэлектрик были проверены и оказались в норме. Когда наш инженер посетил цех, ответ был на катушке: оператор использовал дешевую импортную латунную проволоку номинальным диаметром 0,25 мм, но измеренный диаметр варьировался от 0,246 мм до 0,258 мм на образце длиной 50 м. Неровная проволока вызывала колебания разрядных промежутков, нестабильный ток резки и, в конечном итоге, поломку. Настоящей проблемой был материал электроэрозионной проволоки.
Это не необычная история. При электроэрозионной обработке проволоки проволока является электродом, который передает каждую искру на заготовку, поэтому от ее материала зависит, насколько быстро могут генерироваться искры, насколько стабильно их можно поддерживать и как долго проволока прослужит, прежде чем ее диаметр упадет ниже приемлемого уровня. На первом месте следует вывод: для любого электроэрозионного станка выбор материала проволоки для электроэрозионной обработки является параметром процесса, а не просто покупкой расходных материалов. Изменение материала проволоки может повысить скорость резки на 30-50%, улучшить чистоту поверхности на полный класс и снизить стоимость резки на квадратный миллиметр.
В этой статье объясняется, что на самом деле делает материал проволоки для электроэрозионной обработки, сравниваются распространенные типы - латунь, оцинкованная латунь, проволока, подвергнутая диффузионному отжигу, молибден, вольфрам и проволока со стальным сердечником - и предлагается практический путь выбора на основе типа машины, материала заготовки, требований к точности и бюджета на закупку. Он написан с точки зрения производителя оборудования WEDM, который более двух десятилетий тестировал эти проволочные материалы на собственном производстве.
Контент
- 1 Почему материал проволоки для электроэрозионной обработки определяет производительность резки
- 2 Сравнение основных типов материалов проволоки для электроэрозионной обработки
- 3 Краткое сравнение материалов проволоки для электроэрозионной обработки
- 4 Выбор материала проволоки EDM для вашего типа станка WEDM
- 5 Диаметр проволоки и его связь с материалом проволоки
- 6 Подбор материала проволоки для электроэрозионной обработки в соответствии с заготовкой и отраслью промышленности
- 7 Вопросы закупок: стоимость, качество и надежность поставщика
- 8 Часто задаваемые вопросы: вопросы о материалах проволоки для электроэрозионной обработки из реальных мастерских
- 8.1 Какой материал проволоки наиболее распространен для электроэрозионной обработки?
- 8.2 Почему молибденовая проволока до сих пор используется в электроэрозионной обработке?
- 8.3 Действительно ли проволока с покрытием улучшает качество поверхности?
- 8.4 Могу ли я использовать латунную проволоку на машине, предназначенной для молибденовой проволоки?
- 8.5 Насколько материал проволоки влияет на стоимость детали?
- 8.6 Влияет ли материал проволоки на точность конической резки?
- 9 Заключительная рекомендация
Почему материал проволоки для электроэрозионной обработки определяет производительность резки
При электроэрозионной обработке тонкая металлическая проволока располагается между двумя направляющими соплами, а заготовка движется под управлением ЧПУ. Проволока и заготовка никогда не соприкасаются; вместо этого тысячи электрических разрядов в секунду разрушают материал посредством плавления и испарения. Таким образом, проволока должна выполнять четыре функции одновременно: проводить разрядный ток, выдерживать тепло искры, выдерживать натяжение, сохраняющее прямую траекторию резки, и плавно проходить через направляющие и автоматический механизм заправки. Материал проволоки определяет, насколько хорошо она выполняет все четыре работы.
Практический результат заключается в том, что один и тот же станок, одна и та же программа ЧПУ и одна и та же заготовка могут давать совершенно разные результаты с разными материалами проволоки. Латунная проволока с высокой проводимостью обеспечивает больший ток разряда и более быструю резку, но если ее температура плавления низкая, проволока быстро изнашивается и пропил сужается. Молибденовая проволока долго сопротивляется износу, но ее более низкая проводимость ограничивает частоту искр. Оцинкованная проволока дает стабильный разряд, поскольку цинк испаряется при более низкой температуре, поэтому проволока с покрытием предпочтительнее для чистовой резки.
Пять свойств, определяющих хороший материал проволоки для электроэрозионной обработки
При оценке материала проволоки для электроэрозионной обработки инженеры-технологи должны сравнить пять свойств. Эти свойства обусловлены физическими требованиями процесса искровой эрозии, а также указаны в технических паспортах каждого серьезного производителя или поставщика проволоки.
- Предел прочности. Проволока должна выдерживать высокое натяжение, не образуя пережевываний и не разрываясь. Натяжение контролирует прямолинейность линии реза, особенно при работе с высокими заготовками и коническими пропилами. Высокопрочные проволоки изготавливаются из более прочных сплавов или композитов, таких как проволока со стальным сердечником и проволока, подвергнутая диффузионному отжигу.
- Устойчивость к разрушению. Проволока может порваться не только от перегрузки, но и от микротрещин, вызванных многократным нагревом и охлаждением в месте искры. Устойчивость к разрушению имеет решающее значение при повторном использовании проволоки, например, при использовании молибденовой проволоки.
- Электропроводность. Более высокая проводимость обеспечивает больший ток и, следовательно, более высокую скорость резания. Медь обладает отличной проводимостью, но ее низкая прочность вынуждает производителей идти на компромисс с латунью или добавлять прочный сердечник.
- Температура испарения. Поверхность проволоки испаряется во время каждого разряда, поэтому более низкая точка испарения означает, что искра зажигается быстрее, а сердечник проволоки остается холоднее. Вот почему гамма-фаза, богатая цинком, улучшает характеристики: цинковое покрытие сгорает, а латунный сердечник остается неповрежденным.
- Твердость и консистенция поверхности. Однородная поверхность без мусора обеспечивает постоянное искрообразование и снижает риск локального нагрева. Твердость также влияет на то, как проволока ведет себя в направляющих и насколько она сопротивляется истиранию о края заготовки.
Кроме того, диаметр проволоки и округлость ее поперечного сечения определяют ширину пропила и минимальный радиус внутреннего угла. Поставщик, который не может обеспечить допуск на диаметр в пределах 0,003–0,005 мм, создаст проблемы, которые не сможет решить никакой выбор материала.
Ключевой вывод: Материал проволоки EDM является параметром процесса: он влияет на скорость, отделку, срок службы проволоки и стоимость, поэтому его следует выбирать с той же строгостью, что и импульсные настройки станка.
Сравнение основных типов материалов проволоки для электроэрозионной обработки
Рынок предлагает широкий ассортимент проволочных материалов для электроэрозионной обработки, но большая часть продукции делится на несколько семейств. В таблице ниже перечислены основные типы, их состав, относительная проводимость, прочность на разрыв и типичные области применения. Подробные примечания следуют за таблицей.
| Материал | Состав | Проводимость по сравнению с медью | Предел прочности | Типичные применения |
|---|---|---|---|---|
| Медь | Медь 99,9% | 100% | Низкий | Лабораторная работа, очень легкие разрезы, исследования |
| Латунь | Cu 65% / Zn 35% (Азия), 63/37 (США/ЕС) | Около 28-30% | Средний | Общая раскройка, экономичное производство |
| Оцинкованная латунь (гамма-фаза) | Латунь core with zinc-rich coating | Около 28-30% with surface effect | Средний-high | Прецизионные формы, штампы, чистовая резка |
| Диффузионный отжиг | Латунь core with diffused zinc layer | Улучшенная стабильность поверхности | Высокий | Автоматическое нарезание резьбы, аэрокосмическая промышленность, твердосплавные работы |
| Молибден | Мо 99,9% | Около 30% | Очень высокий | Высокий-speed WEDM, reused wire, low-cost cutting |
| вольфрам | Вт 99,9% | Около 31% | Очень высокий | Электроэрозионная обработка мелких отверстий, мелкие детали, высокотемпературные детали |
| Стальной сердечник | Стальной сердечник с наружным слоем из латуни или меди. | Средний | Очень высокий | Тонкие заготовки, конические пропилы, высокие пропилы |
Латунная проволока
Латунная проволока представляет собой сплав меди и цинка, наиболее распространенное соотношение которого составляет 65/35 в Азии и 63/37 в США и Европе. Латунь является отраслевым стандартом, поскольку она обеспечивает баланс стоимости, проводимости, прочности и производительности резки для большинства работ WEDM. Ее основным ограничением является износ: относительно низкая температура плавления означает, что проволока теряет диаметр быстрее, чем проволока с покрытием или диффузионным отжигом, поэтому она лучше всего подходит для черновых проходов и резки общего назначения, где качество поверхности не имеет решающего значения. Для среднескоростных станков латунная проволока по-прежнему представляет собой надежный выбор начального уровня для мастерских, которым нужны низкие затраты на расходные материалы.
Оцинкованная латунная проволока (гамма-фаза)
Оцинкованная латунная проволока, также называемая гамма-фазной проволокой, имеет богатый цинком внешний слой, который испаряется при более низкой температуре, чем латунный сердечник. Испаряясь, покрытие охлаждает зону искры и улучшает зажигание следующего разряда, что делает ток резки более стабильным. Результатом является меньшее количество обрывов проволоки, немного более высокая скорость резки и лучшее качество поверхности по сравнению с обычной латунью. Многие производители прецизионных пресс-форм используют оцинкованную проволоку для чистовой обработки и оставляют обычную латунь для черновой обработки.
Диффузионно-отожженная проволока
Проволока, подвергнутая диффузионному отжигу, производится путем нагрева оцинкованной проволоки так, что цинк диффундирует в латунный сердечник, создавая однородный слой сплава с высокой прочностью на разрыв и превосходной целостностью поверхности. Это предпочтительный материал для машин с автоматической заправкой проволоки, поскольку высокая прочность и чистая поверхность уменьшают количество ошибок при заправке. Проволока, подвергнутая диффузионному отжигу, также хорошо работает при обработке высоких заготовок, закаленной инструментальной стали и аэрокосмических сплавов, где обрыв проволоки при глубоком резе обходится дорого.
Молибденовая проволока
Молибденовая проволока представляет собой проволоку из чистого металла с очень высокой прочностью на разрыв и исключительной износостойкостью. Это стандартный материал для высокоскоростных электроэрозионных станков, особенно серии DK77, поскольку его можно использовать повторно: проволока перемещается вперед и назад через зону резки при низком натяжении, и износ распространяется на большую длину. Компромиссом является более низкая проводимость, что ограничивает ток резки; в результате высокоскоростные станки WEDM режут медленнее, чем среднескоростные станки, работающие с латунной или покрытой проволокой, но стоимость расходных материалов на деталь очень низкая. По этой причине мастерские, которые ремонтируют старые формы или вырезают простые детали оборудования, часто выбирают молибденовую проволоку.
Медная проволока, вольфрамовая проволока и проволока со стальным сердечником
Медная проволока имеет самую высокую проводимость, но механически слаба, поэтому в современных электроэрозионных станках ее используют редко, за исключением специальных лабораторных испытаний или очень легкой резки. Вольфрамовая проволока имеет чрезвычайно высокую температуру плавления и высокую прочность, но цена высока, а скорость резки низкая; он в основном используется для электроэрозионной обработки небольших отверстий и тонкой проволоки диаметром менее 0,10 мм, где важна прочность. Проволока со стальным сердечником состоит из высокопрочной стальной сердцевины, покрытой слоем латуни или меди; он обеспечивает очень высокую прочность на разрыв при небольшом диаметре, что делает его полезным для конической резки и для очень тонких заготовок, где большой разрез может разрушить деталь.
Ключевой вывод: Латунь остается стандартом, оцинкованная латунь — это модернизация, проволока, подвергнутая диффузионному отжигу, — прецизионный выбор, а молибденовая проволока — экономичный вариант для высокоскоростных станков WEDM.
Краткое сравнение материалов проволоки для электроэрозионной обработки
Просмотр таблицы свойств по-прежнему оставляет покупателя в неуверенности, поскольку каждый материал выигрывает по разным критериям. Прочность на растяжение показывает, какое натяжение может выдержать проволока, прежде чем она сожмется и сломается. Проводимость устанавливает верхний предел тока резки и, следовательно, скорости. Износостойкость показывает, как долго проволока сохраняет свой номинальный диаметр, прежде чем прорезь начнет сокращаться. На диаграмме ниже сравниваются латунь, оцинкованная латунь, молибден и проволока, полученная методом диффузионного отжига, по шести критериям по индексу от 0 до 100, что делает компромиссы видимыми на одном изображении.
Латунь Оцинкованная латунь Молибден Диффузионный отжиг
Наиболее очевидная закономерность заключается в том, что латунная проволока имеет наиболее закругленный многоугольник без выступающего выступа. Его показатель экономической эффективности (80) является самым высоким в отрасли, однако износостойкость (50) и скорость резания (55) снижают общую производительность. На практике это означает, что простая латунь остается надежной основой для общей обработки, а не самой быстрой и не самой долговечной проволокой.
Оцинкованная латунь выталкивает многоугольник наружу из-за износостойкости и скорости резания, именно поэтому проволока с покрытием стала стандартом в штамповочных штампах и прецизионных пресс-формах. Слой цинка испаряется при более низкой температуре, чем латунный сердечник, поэтому искра зажигается быстрее, а разряд остается более стабильным при высоких частотах импульсов. Стабильная разгрузка также означает меньшее количество слоев повторной отливки на поверхности, что сокращает объем работы, необходимой для чистовых проходов.
Молибденовая проволока демонстрирует противоположную стратегию: очень высокая прочность на разрыв при 85 и превосходная износостойкость при 90, но заметно более низкая проводимость при 40. Эта комбинация подходит для высокоскоростных машин для резки проволоки, которые повторно используют одну и ту же катушку в течение нескольких проходов, поскольку основным фактором затрат является расход проволоки, а не скорость резки. Предел проводимости также объясняет, почему станки с молибденом не могут достичь той же максимальной скорости резки, что и станки с проволокой с покрытием, на толстых стальных блоках.
Проволока, подвергнутая диффузионному отжигу, имеет наибольшую закрытую площадь, что указывает на наиболее сбалансированный набор свойств. Его скорость резания 85 и чистота поверхности 85 являются самыми высокими среди четырех материалов, что делает его лучшим выбором для чистовой обработки закаленной инструментальной стали и для станков с автоматической нарезанием резьбы. Компромиссом является цена: проволока, подвергнутая диффузионному отжигу, стоит явно дороже, чем стандартная латунь, поэтому окончательное решение является скорее экономическим, чем техническим. Для цеха, использующего среднескоростной станок, переход от латунной проволоки к оцинкованной или диффузионно-отожженной проволоке обычно окупается за несколько заготовок. Для высокоскоростной машины DK77, которая уже работает с молибденом, переход на латунную проволоку или проволоку с покрытием потребует другой настройки мощности и натяжения, поэтому это редко оправдано. Таким образом, радиолокационная диаграмма подтверждает первый вывод: выбирайте полигон, который соответствует вашим приоритетам, а не провод, который поставляется с машиной по умолчанию.
Ключевой вывод: Ни один материал проволоки для электроэрозионной обработки не имеет преимуществ по всем осям; лучший выбор — тот, чей полигон соответствует вашим приоритетам, будь то скорость, качество отделки, срок службы проволоки или стоимость.
Выбор материала проволоки EDM для вашего типа станка WEDM
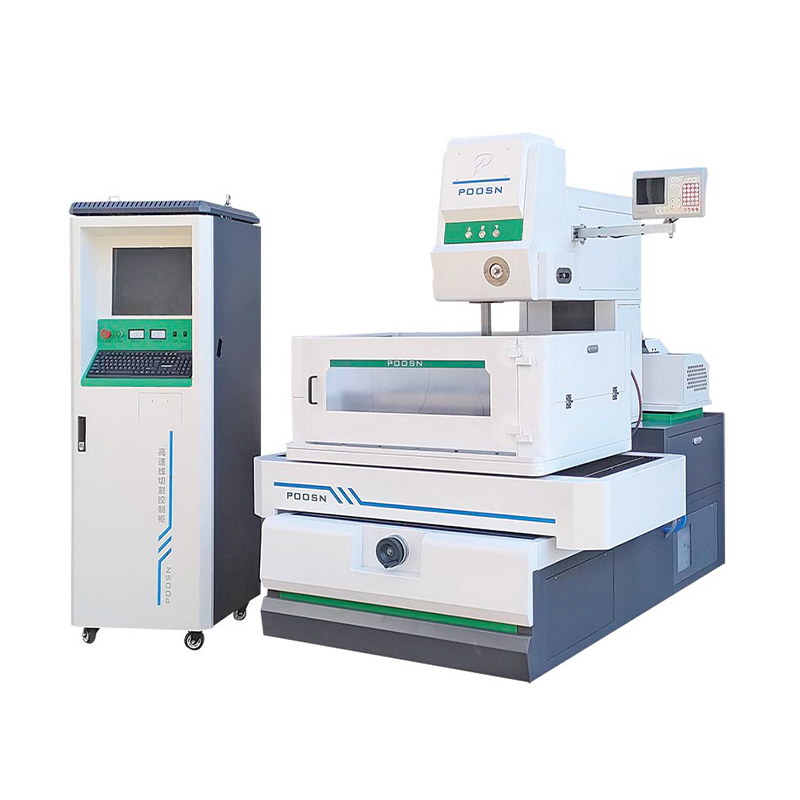
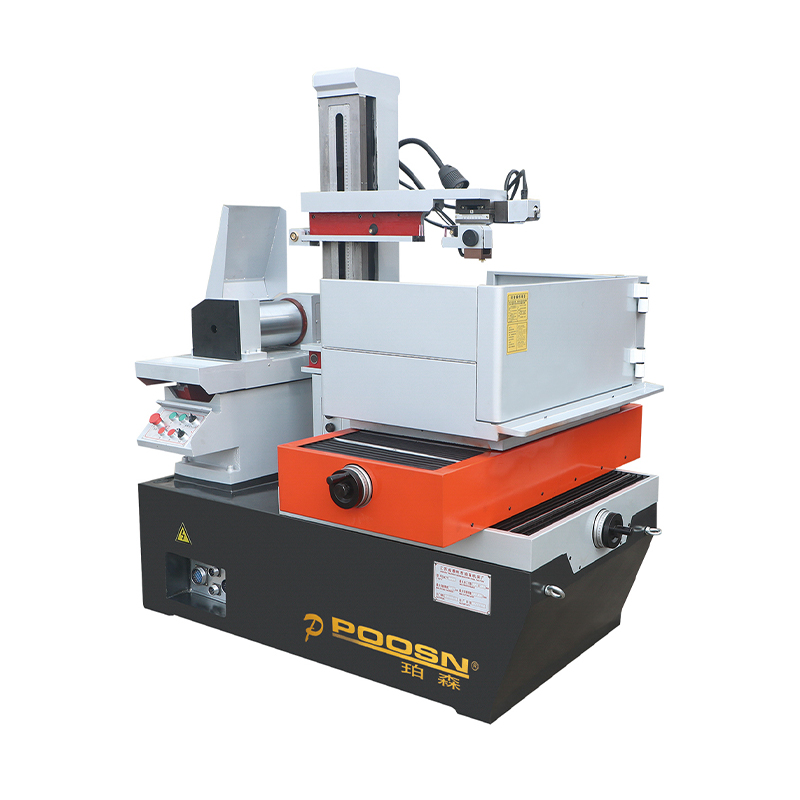
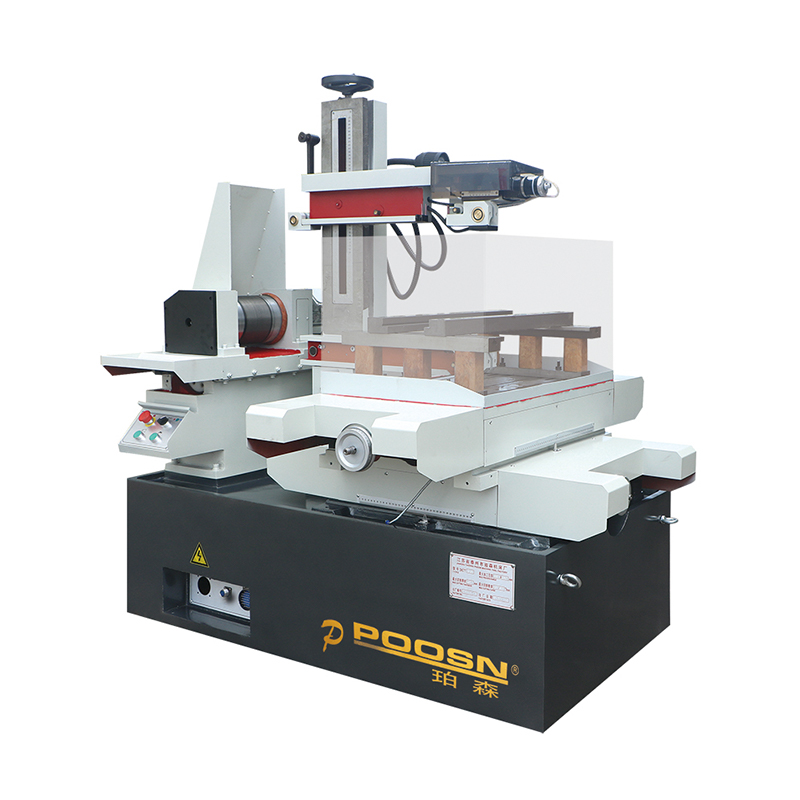
Машина является первым граничным условием при выборе проволоки, поскольку источник питания, направляющая система и путь подачи проволоки спроектированы с учетом семейства проволоки. В Тайчжоу Синьчэнъян мы производим четыре основные серии: высокоскоростные машины DK77, высокоскоростные машины DK-BC, среднескоростные машины PS-C и машины с большим конусом DKD. Приведенные ниже рекомендации по материалам проводов отражают электрические параметры каждой серии и привычки наших клиентов в инструментальных цехах и производственных цехах.
Высокоскоростная электроэрозионная обработка (серия DK77): молибденовая проволока
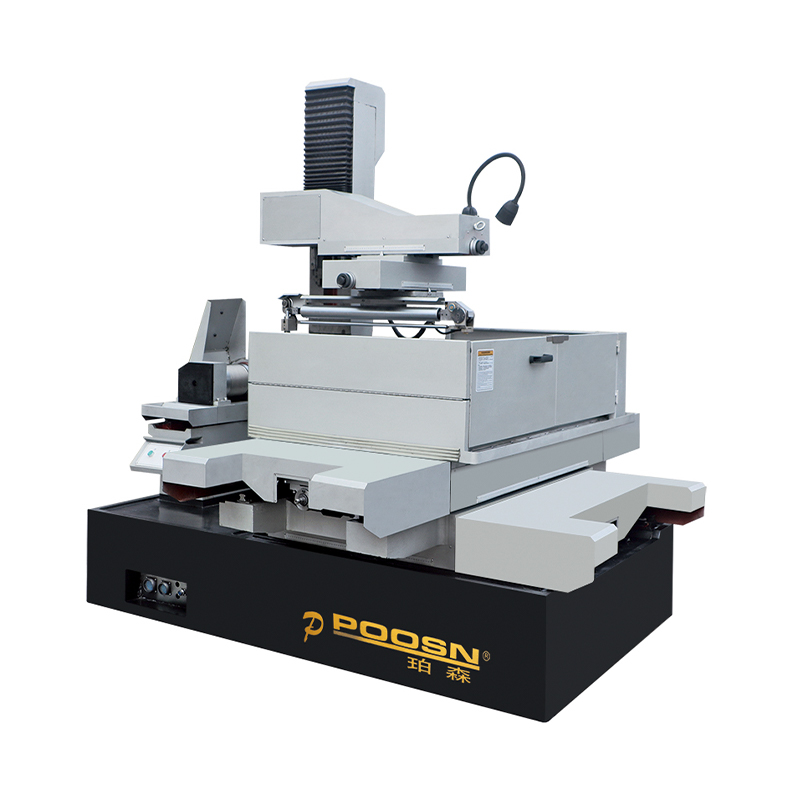
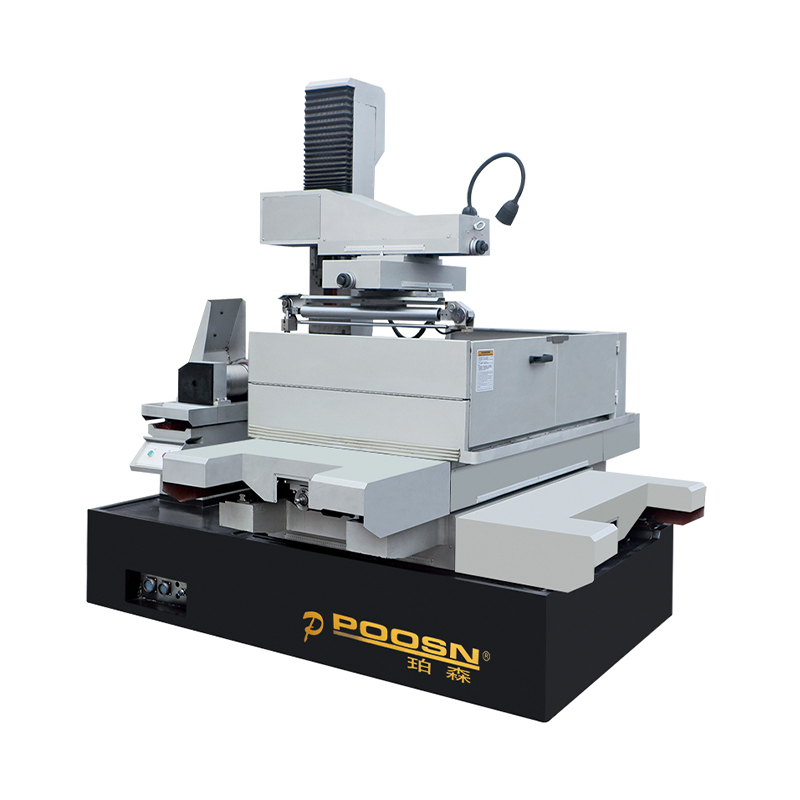
Станки DK77 — это классические высокоскоростные станки для резки проволоки, используемые в Китае и на многих экспортных рынках. Обычно они используют молибденовую проволоку диаметром 0,12–0,20 мм, и проволоку повторно используют, меняя направление катушки. Поскольку проволока неоднократно проходит через зону резки, износостойкость важнее электропроводности; именно поэтому проволока из чистого молибдена остается доминирующим выбором. Покупателям, использующим станок DK7725 для стандартной литейной стали, качественная молибденовая проволока с постоянной округлостью и чистой поверхностью обеспечит стабильную резку и длительный срок службы катушки.
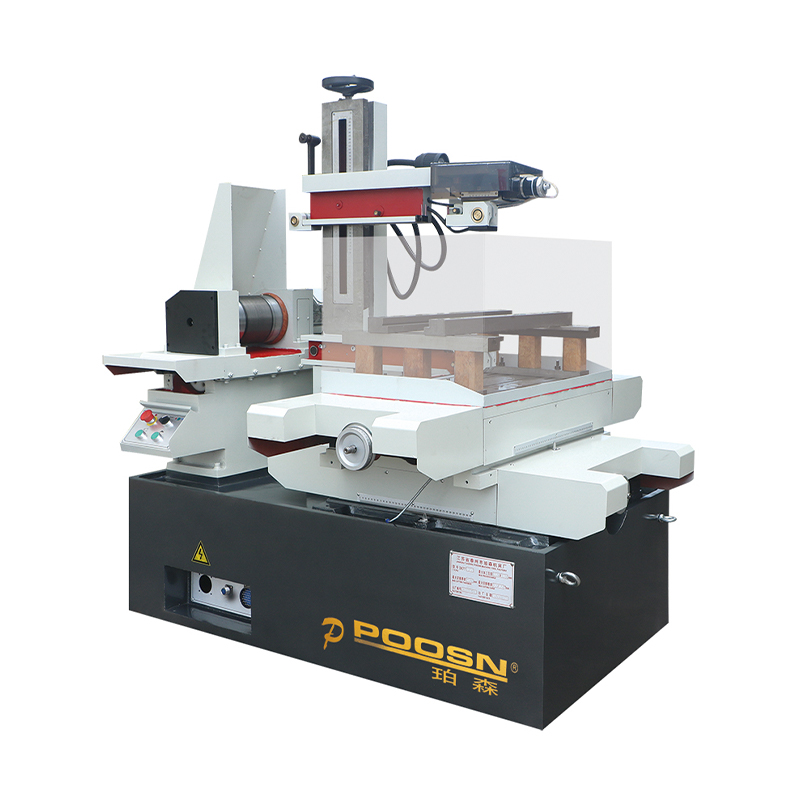 DK-7725 Высокоскоростной электроэрозионный станок с ЧПУ и 4-осевым управлением Эта модель, спроектированная как классический высокоскоростной станок для резки стальной формы, выдерживает нагрузку до 250 кг и оснащена четырехосным рычажным механизмом, который хорошо сочетается с однородной молибденовой проволокой для стабильной и эффективной резки. Посмотреть продукт →
Среднескоростная электроэрозионная обработка (серии PS-C и DK-BC): латунная или оцинкованная проволока
Среднескоростные станки для резки проволоки предназначены для обеспечения лучшего качества поверхности и более высокой эффективности резки, чем высокоскоростные станки. Блок питания производит импульсы более высокой частоты, которые лучше всего работают с латунной или оцинкованной латунной проволокой. Обычная латунь приемлема для общих работ и для первого прохода резки. При чистовых проходах оцинкованная проволока заметно улучшает шероховатость поверхности и снижает риск образования бороздок. Клиенты, использующие среднескоростной станок PS35C для штамповки вставок штампов, обычно переходят с латунной на оцинкованную проволоку после первой катушки, а улучшение качества чистового прохода заметно по времени полировки после резки.
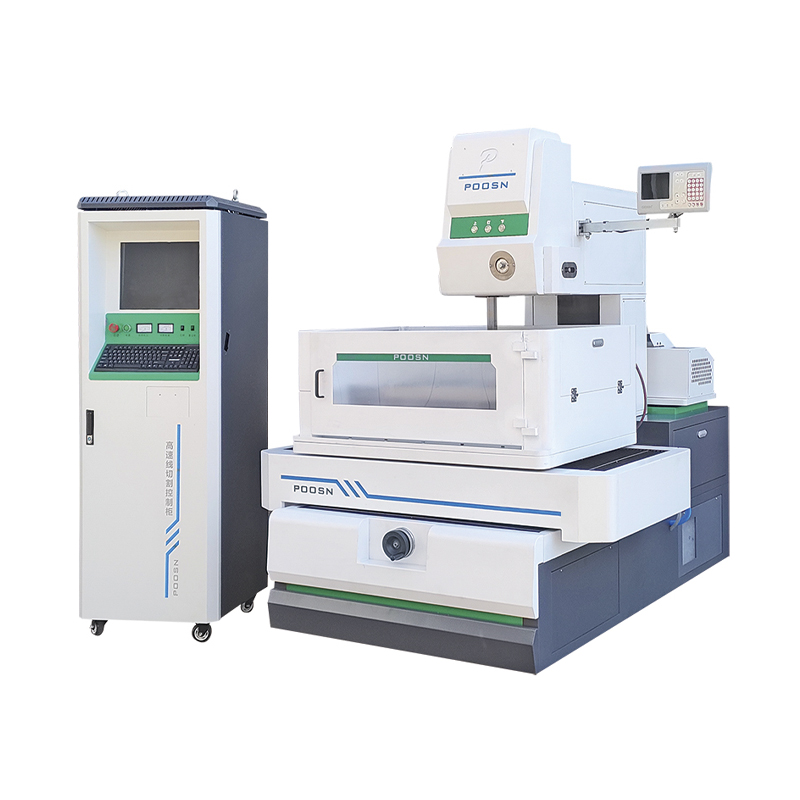 PS35C Прецизионный среднескоростной электроэрозионный станок для прочных деталей Среднескоростной станок, подходящий для штамповки вставок штампов и других точных работ. Его высокочастотный источник питания сочетается с оцинкованной латунной проволокой для улучшения качества поверхности и уменьшения образования полос на чистовых проходах. Посмотреть продукт →
WEDM с большим конусом (серия DKD): однородная высокопрочная проволока
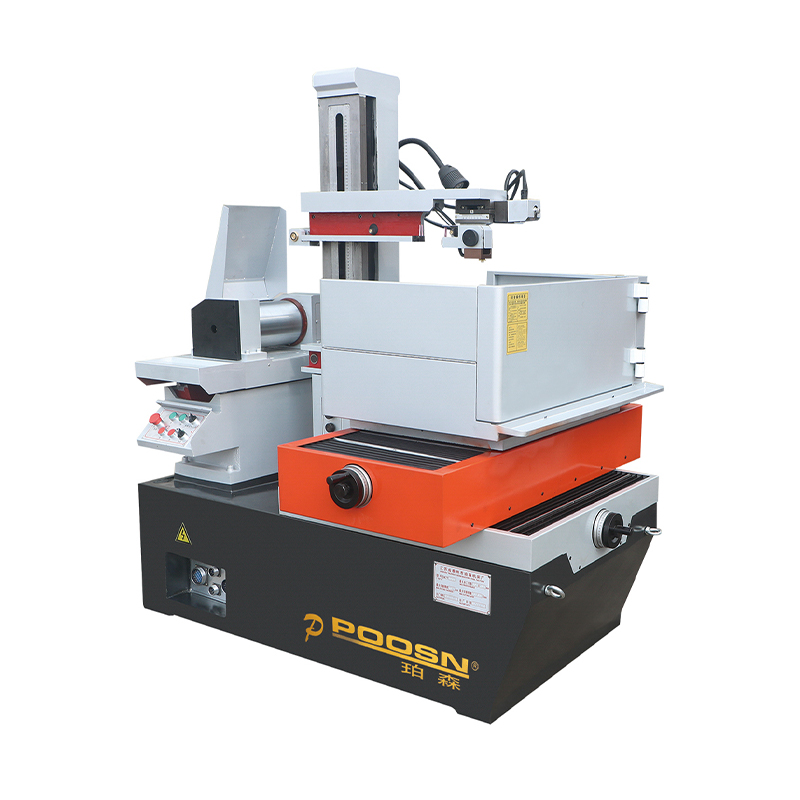
Резка с большим конусом требует, чтобы проволока наклонялась через верхнюю и нижнюю направляющие, сохраняя при этом прямую режущую кромку. Любое изменение диаметра проволоки или прочности на разрыв изменяет фактический угол конусности и создает отклонения размеров по высоте заготовки. Для станков DKD с большим конусом мы рекомендуем оцинкованную или диффузионно-отожженную проволоку с отличным постоянством диаметра, обычно 0,20–0,25 мм. Покрытие сохраняет стабильность разряда при наклоне проволоки, а более высокая прочность на разрыв уменьшает прогиб проволоки, который в противном случае привел бы к закруглению верхнего и нижнего краев конуса.
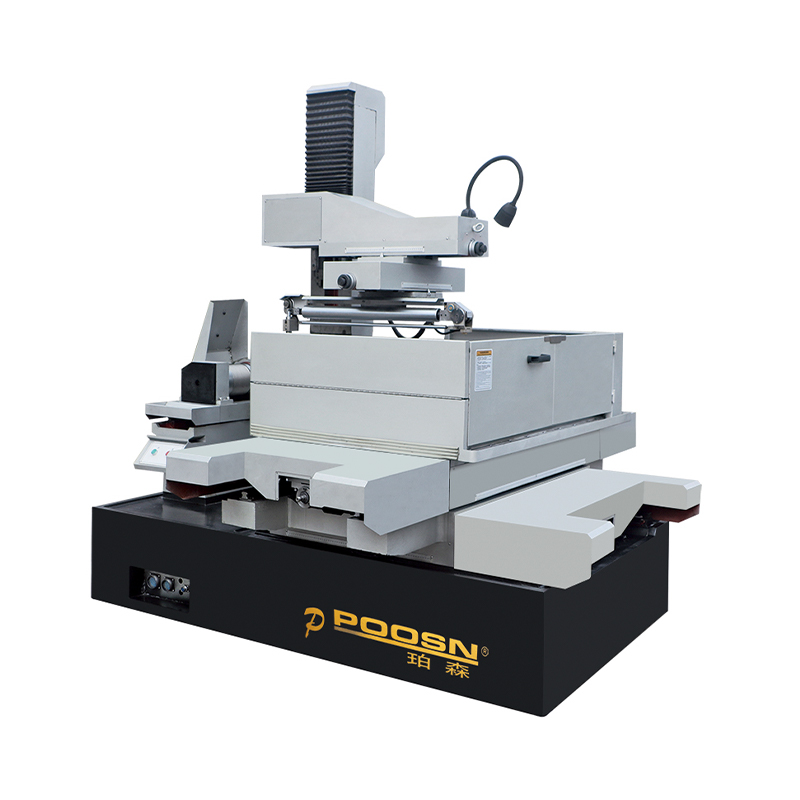 DK45D Проволочная электроэрозионная обработка с большой конусностью для прецизионных форм Обладая максимальным углом конуса ±30°/40 мм и толщиной резки 450 мм, этот станок обеспечивает высокоточную резку конуса; используйте проволоку с высокопрочным покрытием, чтобы сохранить постоянство размеров и избежать закругления кромок. Посмотреть продукт →
Связанные ресурсы: Если вы все еще решаете, подойдет ли для вашего производства высокоскоростной или среднескоростной станок, прочтите наше сравнение высокоскоростные и среднескоростные электроэрозионные станки . И прежде чем заказывать проволоку в большом количестве, проверьте, как определить прямой производитель против торговой компании , потому что качество проводов и техническая поддержка в этих двух случаях сильно различаются.
Ключевой вывод: Сопоставьте семейство проволоки с серией машины: молибденовая для высокоскоростной ДК77, латунная или оцинкованная проволока для среднескоростной ПС-С и ДК-ВС и высокопрочная проволока с покрытием для большой конусности ДКД.
Диаметр проволоки и его связь с материалом проволоки
Диаметр проволоки — это второй параметр после материала, и они взаимосвязаны. Материал с высокой прочностью на разрыв можно вытянуть до более тонкого диаметра без разрушения, поэтому доступны стальные и молибденовые проволоки толщиной до 0,10 мм, тогда как обычная латунь обычно используется с толщиной 0,20–0,30 мм. Диаметр определяет ширину пропила, минимальный внутренний радиус и количество материала, который необходимо удалить; он также взаимодействует с электрическими параметрами машины.
| Диаметр (мм) | Типичная ширина пропила (мм) | Минимальный угловой радиус (мм) | Типичное использование |
|---|---|---|---|
| 0.10 | 0,14-0,16 | 0.08 | Мелкие детали, детали часов, узкие прорези |
| 0.15 | 0,19-0,22 | 0.10 | Прецизионная электроника, тонкие листы |
| 0.20 | 0,24-0,28 | 0.14 | Прецизионные вставки для пресс-форм, небольшие матрицы |
| 0.25 | 0,30-0,35 | 0.18 | Стандартная стальная пресс-форма, штампы для штамповки |
| 0.30 | 0,36-0,42 | 0.22 | Толстые заготовки, черновая резка |
| 0.33 | 0,40-0,46 | 0.25 | Максимальная скорость черновой обработки, высокая скорость съема припуска |
Минимальный угловой радиус составляет примерно половину диаметра плюс разрядный зазор, поэтому провод диаметром 0,25 мм с зазором 0,03 мм оставляет радиус, близкий к 0,18 мм. Если конструкция требует острого угла, программа может добавить небольшую петлю или оператору придется перейти на более тонкую проволоку. Более тонкий провод режется медленнее, потому что по его поперечному сечению протекает меньший ток; практический компромисс — время и точность.
Материал и диаметр следует рассматривать вместе. На следующих картах приведены типичные диапазоны диаметров для каждого семейства материалов.
Молибден
0,12-0,20 мм характерно для высокоскоростных станков ДК77; повторно использованная проволока; износостойкий, низкая проводимость. Обычная латунь
0,20-0,30 мм обычно для общего резания; более низкая стоимость; более широкий допуск по диаметру. Оцинкованная латунь
Для чистовых пропилов рекомендуется 0,20-0,25 мм; стабильный разряд; более тонкая поверхность. Стальной сердечник
0,10-0,20 мм для конусных пропилов и тонких деталей; очень высокая прочность на растяжение.
Если на чертеже указана узкая прорезь шириной 0,15 мм, единственным практическим вариантом является молибденовая проволока диаметром 0,10 мм или проволока со стальным сердечником, поскольку проволока диаметром 0,20 мм оставит прорез около 0,25 мм. Этот тип ограничений часто встречается при ремонте изношенных прецизионных деталей и производстве мелких деталей. В таких случаях материал проволоки должен обладать высокой прочностью на разрыв, чтобы тонкая проволока не сломалась во время резки.
Ключевой вывод: Сначала выберите диаметр из требуемого радиуса угла и ширины паза, затем выберите материал, который может удерживать этот диаметр с достаточной прочностью на разрыв.
Подбор материала проволоки для электроэрозионной обработки в соответствии с заготовкой и отраслью промышленности
Материал заготовки и отрасль, к которой она принадлежит, являются вторым граничным условием. Наши страницы с решениями охватывают производство пресс-форм, аэрокосмическую промышленность, металлургию, техническое обслуживание и специальные материалы, и в каждой области есть свои предпочтения в отношении материала проволоки.
Производство пресс-форм
Сталь пресс-формы обычно закаливается перед электроэрозионной обработкой, а время полировки определяется чистовыми проходами. Для финальных проходов рекомендуется использовать оцинкованную или диффузионно-отожженную проволоку, поскольку стабильный разряд оставляет более тонкий белый слой и меньшую шероховатость поверхности. Для чернового прохода простая латунь снижает затраты.
Аэрокосмический сектор
Сплавы на основе никеля и титан трудно поддаются электроэрозионной обработке, поскольку они создают высокую температуру разряда и имеют тенденцию приваривать мусор обратно на поверхность. Проволока с покрытием, обладающая высокой прочностью на разрыв и стабильным разрядом, снижает риск поломки проволоки при глубоких порезах и обеспечивает более равномерную поверхность. В этом секторе часто используется диффузионно-отожженная проволока из-за ее надежности при нарезании резьбы на высоких компонентах.
Металлургическая промышленность
В металлургических лабораториях и производственных предприятиях проволочная электроэрозионная обработка применяется для вырезания контрольных заготовок и образцов из прутков, пластин и поковок. Скорость резки является приоритетом, поэтому подойдет более толстая латунная или оцинкованная проволока. Качество поверхности обычно не имеет решающего значения, поскольку после этого образец шлифуется.
Промышленность технического обслуживания и ремонта
Ремонтные мастерские вырезают сломанные болты, изношенные шестерни, поврежденные шпоночные пазы и утилизированные штампы. Заготовки часто бывают грязными или магнитными, а условия резки далеки от идеальных. Недорогая молибденовая или латунная проволока приемлема, поскольку цель состоит в том, чтобы надежно удалить материал, а не добиться превосходного качества отделки. Для ремонтных мастерских, владеющих высокоскоростным станком DK77, молибденовая проволока является экономичным стандартом.
Специальная обработка материалов
Карбид, PCD и другие проводящие специальные материалы подвергаются эрозии иначе, чем сталь, поскольку фаза связующего проводит ток. Проволока с тонким покрытием толщиной 0,15–0,20 мм и низкой энергией разряда вызывает наименьшее повреждение поверхности твердого сплава. Проволока, подвергнутая диффузионному отжигу, также является хорошим выбором для специальных материалов, поскольку ее однородная поверхность позволяет избежать локализованной концентрации тока.
Ключевой вывод: Выбирайте материал проволоки в зависимости от того, что вы режете, а не только в зависимости от того, на чем может работать машина: для прецизионных деталей нужна проволока с покрытием, а для грубых работ по техническому обслуживанию можно использовать молибден или обычную латунь.
Вопросы закупок: стоимость, качество и надежность поставщика
Электроэрозионная проволока продается за килограмм, но стоимость, которая имеет значение, — это стоимость квадратного миллиметра площади разреза. Дешевая проволока, которая ломается каждый час или дает плохую отделку, будет стоить дороже, чем проволока премиум-класса, потому что прерывистая резка тратит время на установку, пропускает проволоку и иногда портит заготовку. Когда вы покупаете проволоку, сравнивайте фактическую цену за деталь, а не за катушку.
Качество проволоки значительно различается у разных поставщиков даже для одного и того же номинального материала. Следующие проверки легко выполнить при поступлении новой партии проволоки.
| Проверить элемент | Приемлемый результат |
|---|---|
| Постоянство диаметра | Отклонение менее 0,005 мм на образце длиной 10 м; нет сечения тоньше номинального минус 0,003 мм. |
| Состояние поверхности | Однородный цвет, без пятен ржавчины, без царапин на покрытии, без оксидного порошка на шпуле. |
| Качество намотки | Ровные слои, никаких перекрещивающихся витков, плотный внешний слой, не ослабевающий при транспортировке. |
| Механическая прочность | Сертификат испытания на растяжение или испытание на быстрый разрыв при нормальном растяжении, без следов удлинения |
| Упаковка | Герметичный пластиковый или вакуумный пакет с влагопоглотителем; провод не должен подвергаться воздействию влаги перед использованием |
Канал покупок также меняет уровень поддержки, которую вы можете ожидать. Приведенное ниже сравнение показывает, что следует учитывать производственному цеху при выборе между прямым производителем и торговой компанией или оптовиком.
Покупка у прямого производителя.
| Покупка у торговой компании или оптовика
|
Для производственного цеха наиболее безопасным решением будет покупка проволоки у производителя станка или у поставщика, который специализируется на расходных материалах ЭЭДМ и может предоставить сертификат анализа. Являясь прямым производителем электроэрозионных станков, мы проверяем рекомендуемые нами материалы проволоки на собственных станках и в рамках собственной системы управления качеством, поэтому проволока гарантированно соответствует источнику питания и направляющей системе. Это сокращает период проб и ошибок, с которым сталкивается каждое новое растение.
Ключевой вывод: Оцените провод по стоимости за хорошую деталь; измеряйте диаметр, поверхность, прочность намотки и разрыв каждой новой партии и отдавайте предпочтение производителю или специализированному поставщику, который может предоставить техническую поддержку.
Часто задаваемые вопросы: вопросы о материалах проволоки для электроэрозионной обработки из реальных мастерских
Это вопросы, которые мы чаще всего слышим от покупателей и операторов станков о материале проволоки для электроэрозионной обработки.
Какой материал проволоки наиболее распространен для электроэрозионной обработки?Латунь wire, typically a copper-zinc alloy with a ratio of 65/35 in Asia and 63/37 in North America and Europe. It accounts for the largest share of WEDM wire consumption because it offers a good balance of cost and cutting performance for general work. |
Почему молибденовая проволока до сих пор используется в электроэрозионной обработке?Молибден wire is used in high-speed wire-cut machines because it can be reused. The wire runs back and forth under low tension, so wear is spread over a long length, and the consumable cost per part is very low. Its wear resistance is high, but its electrical conductivity is lower than brass or coated wire, which limits maximum cutting speed. |
Действительно ли проволока с покрытием улучшает качество поверхности?Да. Богатое цинком покрытие испаряется при более низкой температуре, что делает разряд более стабильным и уменьшает размер кратеров, остающихся на заготовке. В результате шероховатость поверхности после чистового прохода снижается, а время полировки можно заметно сократить. |
Могу ли я использовать латунную проволоку на машине, предназначенной для молибденовой проволоки?Это не простой обмен. Высокоскоростные машины устанавливают параметры импульса, натяжения и центровки направляющих с учетом свойств молибденовой проволоки. Использование латунной проволоки без изменения этих настроек может привести к частым поломкам и плохой резке. Если вы хотите изменить семейство проволоки, сначала проконсультируйтесь с производителем станка; в серии DK77 мы обычно рекомендуем использовать молибденовую проволоку. |
Насколько материал проволоки влияет на стоимость детали?Расход проволоки составляет лишь небольшую часть от общей стоимости детали; более высокие затраты составляют машинное время и время оператора. Дешевая проволока, которая режется медленнее и чаще ломается, может увеличить стоимость детали на 20-30%, даже если цена проволоки за килограмм невелика. Надежная проволока с покрытием обычно окупается за счет более высокой скорости резки и меньшего количества простоев. |
Влияет ли материал проволоки на точность конической резки?Да. При резке конусом проволока наклонена, и любое изменение диаметра или прочности на разрыв приводит к отклонению фактического угла резки от запрограммированного. Для станков с большим конусом, таких как серия DKD, используйте высокопрочную проволоку с очень постоянным диаметром, например, оцинкованную или диффузионно-отожженную проволоку, и избегайте повторного использования проволоки, которая уже изношена в зоне резания. |
Ключевой вывод: Выбор материала проволоки для электроэрозионной обработки зависит от типа станка, материала заготовки и баланса между скоростью, качеством отделки и стоимостью; эти шесть ответов охватывают наиболее частые сценарии.
Заключительная рекомендация
Если вы возьмете из этой статьи только одну идею, то пусть она будет такой: выбирайте материал проволоки для электроэрозионной обработки так же тщательно, как вы выбираете станок. Проволока не является дешевым расходным материалом, который можно купить только по цене; это активная переменная процесса, которая работает вместе с источником питания, диэлектриком и программой ЧПУ.
- Для скоростных станков ДК77 остановитесь на качественной молибденовой проволоке 0,12-0,20 мм.
- Для среднескоростных станков PS-C и DK-BC используйте чистую латунь для черновой обработки и оцинкованную латунь для чистовых проходов.
- Для станков DKD с большой конусностью выбирайте оцинкованную или диффузионно-отожженную проволоку с проверенным постоянством диаметра.
- Диаметр проволоки выбирайте по радиусу угла и ширине паза по чертежу, а не по тому, что есть в наличии.
- Прежде чем совершить оптовый заказ, проверьте одну катушку и измерьте скорость резки, качество поверхности и расход проволоки.
- Покупайте у производителя или технического поставщика, который может подтвердить проволоку реальными машинными данными и сертификатом качества.
Когда станок, материал проволоки и параметры процесса совпадают, электроэрозионная обработка проволоки становится одним из наиболее воспроизводимых и дешевых доступных точных процессов. За последние два десятилетия наша собственная мастерская нарезала десятки тысяч заготовок, и каждое улучшение выбора проволоки приводило к заметному увеличению скорости и качества.
Ключевой вывод: Обдуманный выбор материала проволоки, обусловленный серией станков, требованиями к заготовкам и проверенным качеством поставщика, является самым быстрым и дешевым обновлением, которое может выполнить мастерская WEDM.
-
Телефон
+86-0523-86268788 +86-13815960366 +86-13912191163Эл. почта
[email protected]Адрес
Китай, г. Тайчжоу, р-н Хайлин, пос. Цзюлун, ул. Юйшэн, д. 366
