

 English
 русский
 عربى

Новости отрасли
Главная / Новости / Новости отрасли / Электроэрозионная обработка проволоки для медицинских компонентов: допуски, материалы и выбор станка
Электроэрозионная обработка проволоки для медицинских компонентов: допуски, материалы и выбор станка
2026-10-20
Стенка канюли толщиной 0,25 мм, перфоратор для биопсии, который должен аккуратно срезаться при первом проходе, и спинальная пластина, отверстия для винтов которой расположены по сходящейся траектории: три совершенно разные части, один общий производственный маршрут. Электроэрозионную обработку проволоки для медицинских компонентов обычно используют инженеры-технологи, когда деталь проводящая, тонкостенная или уже закаленная, а также когда заусенцы или следы шлифования могут превратиться в металлолом.
Краткий ответ сразу: правильно обслуживаемый проволочный электроэрозионный станок выдерживает стандартный производственный допуск ±0,005 мм, достигает ±0,002 мм при нескольких проходах и режет закаленный титан или кобальт-хром, не прилагая к заготовке силы резания. У него также есть жесткая граница. Этот процесс разрезает только электропроводящие материалы, поэтому изделия из PEEK, циркония, оксида алюминия и ПММА остаются на маршрутах фрезерования, точения или формования. Точное знание того, где процесс выигрывает, а где останавливается, позволяет поддерживать стабильность цепочки поставок медицинской продукции, а не застревать в цикле доработок.
Далее следует практический взгляд на процесс: как работает резка, какие допуски реалистичны, к каким семействам компонентов относится станок, чем отличаются среднескоростные и высокоскоростные серии и что нужно нанести на чертеж, прежде чем запросить ценовое предложение.
Контент
- 1 Почему рекомендуется использовать электроэрозионную обработку для медицинских компонентов
- 2 Как работает рез: пропил, обрезка и выбор проволоки
- 3 Электроэрозионная обработка проволоки для медицинских компонентов: критерии допусков и отделки
- 4 Семейства компонентов и функции, определяющие процесс
- 5 Соответствие серии машин медицинским работам
- 6 Материальное поведение: где процесс оправдывает свое существование
- 7 Целостность поверхности, чистота и проверка
- 8 Стоимость, время выполнения заказа и вопрос «покупай или аутсорсинг»
- 9 Регулярное техническое обслуживание, обеспечивающее точность
- 10 Контрольный список технических характеристик перед запросом ценового предложения
- 11 Часто задаваемые вопросы об электроэрозионной обработке проволоки для медицинских компонентов
- 11.1 Может ли электроэрозионная резка титановых медицинских имплантатов?
- 11.2 Производит ли проволочная электроэрозионная обработка детали хирургических инструментов без заусенцев?
- 11.3 Подходит ли проволочная электроэрозионная обработка для окончательной поверхности имплантата?
- 11.4 Какой допуск следует указать на детали электроэрозионной обработки медицинской проволоки?
- 11.5 Высокая или средняя скорость, что лучше для медицинской работы?
- 11.6 Может ли проволока EDM резать PEEK, цирконий или керамические компоненты?
- 11.7 Что нужно поставщику для расценки на электроэрозионную обработку медицинской проволоки?
- 12 Собираем маршрут вместе
Почему рекомендуется использовать электроэрозионную обработку для медицинских компонентов
Медицинские детали редко выходят из строя, потому что цех не может единожды достичь номинального размера. Они терпят неудачу, потому что десятая деталь ведет себя иначе, чем первая, потому что этап удаления заусенцев поцарапал уплотнительную поверхность или потому, что термообработанная заготовка сдвинулась после последней операции. Wire EDM напрямую устраняет эти три риска.
Отсутствие режущей силы означает, что тонкие стенки выживут.
Электрод никогда не касается заготовки. Материал удаляется контролируемыми электрическими разрядами в диэлектрике, поэтому давление инструмента, отклонение фрезы и зажимная нагрузка не передаются на стенку толщиной 0,2 мм. Эта единственная особенность объясняет, почему проволочный электроэрозионный станок обрабатывает канюли, изгибы лепестков и тонкие окна имплантатов, которые фреза может выйти за пределы допуска.
Полная твердость, отсутствие размягчения, отсутствие износа инструмента.
Ти-6Ал-4В, 17-4PH при H900, кобальт-хром, MP35N и карбид вольфрама разрезаются до конечной твердости. Перед механической обработкой не требуется отжиг и последующая повторная закалка, что устраняет целый ряд рисков искажений фрезерования. Из уравнения также исчезает износ инструмента, поскольку проволока изнашивается и заменяется постоянно, поэтому сотая деталь вырезается с той же геометрией, что и первая.
Кромки, не требующие снятия заусенцев
Срезанная или фрезерованная кромка оставляет заусенцы, которые необходимо удалять вручную, галтовкой или электрополировкой. Каждый из этих шагов требует дополнительной обработки, проверки и риска поворота критического угла. Электроэрозионная обработка проволоки создает кромку, определяемую искрой, поэтому заусенцы в конструкции отсутствуют. Для компонентов, контактирующих с тканями, это является одновременно преимуществом качества и валидации.
Электроэрозионная обработка проволоки одновременно устраняет ограничения, связанные с твердостью, толщиной стенки и образованием заусенцев, оставляя проводимость, фиксацию и время резки в качестве реальных ограничений.
Как работает рез: пропил, обрезка и выбор проволоки
Понимание механики значительно ускоряет просмотр чертежей, поскольку большинство замечаний по технологичности медицинских отпечатков сводятся к трем цифрам: диаметру проволоки, пропилу и количеству проходов обрезки.
Керф определяет наименьший объект, который вы можете нарисовать.
Прорезь равна диаметру провода плюс двойной искровой промежуток. Обычная латунная проволока диаметром 0,25 мм дает прорез от 0,30 до 0,33 мм в зависимости от настройки энергии, тогда как микропроволока в диапазоне от 0,02 до 0,05 мм открывает пазы и радиусы, которые в противном случае были бы невозможны. Внутренние углы всегда имеют радиус не менее половины пропила, поэтому конструкция, требующая острого внутреннего угла, будет изготавливаться с небольшим радиусом, независимо от того, показано это на чертеже или нет. Установка углового радиуса от 0,15 до 0,20 мм на отпечатке позволяет избежать последующих доработок.
Грубый срез плюс поверхностный срез
За один черновой проход материал быстро удаляется и остается слой толщиной в несколько микрометров с чистотой поверхности Ra около 1,6 мкм. Каждый последующий проход удаляет тонкую оболочку, обычно от 5 до 30 мкм, и постепенно улучшает геометрию и поверхность. При двух обезжириваниях большинство медицинских работ достигают Ra 0,4 мкм, а три или четыре обезжиривания могут достигать Ra от 0,1 до 0,2 мкм при толщине слоя от 1 до 2 мкм. Компромисс – это время: цикл электроэрозионной обработки с несколькими резами может длиться на 40–80 процентов дольше, чем только черновой рез, поэтому проходы обрезки следует прикреплять к функциональным поверхностям, а не применять ко всему профилю.
Проволочные и диэлектрические решения
Латунная проволока является универсальным выбором, оцинкованная латунь улучшает промывку и скорость обработки толстых сечений, а молибденовая проволока используется на высокоскоростных машинах WEDM с возвратно-поступательным движением, где одна и та же проволока работает многократно. При выборе титановой и кобальт-хромовой проволоки выбор проволоки также зависит от чистоты: медь и цинк из проволоки могут переходить на поверхность разреза, поэтому функциональные поверхности обычно подвергаются окончательной очистке, ультразвуковой очистке и этапу пассивации или электрополировки. Диэлектриком является деионизированная вода, и его удельное сопротивление должно находиться в пределах диапазона, установленного производителем машины. Выход за пределы этой полосы приводит к изменению искрового промежутка, что приводит к изменению шага схемы отверстий, которая раньше работала хорошо.
Диаметр проволоки задает пропил и минимальный угловой радиус; Проходы отделки определяют отделку и стоимость. Оба принадлежат рисунку, а не устному соглашению.
Электроэрозионная обработка проволоки для медицинских компонентов: критерии допусков и отделки
Заявления о толерантности бессмысленны без указания стоящего за ними варианта процесса. С медицинской точки зрения значение имеет то число, которое повторяется в течение всей производственной партии, а не то, которое достигается один раз в ходе демонстрации. В приведенной ниже таблице сравнивается диапазон допуска, который может выдерживать хорошо обслуживаемая машина при нормальном производстве, а не при лучшем результате обработки отдельной детали. Значения предполагают наличие контролируемого производственного цеха, термостабилизированного станка и приспособления, которое не давит на рез. Используйте его, чтобы проверить работоспособность чертежа перед отправкой запроса предложения и решить, сколько проходов обрезки действительно необходимо для конкретной функции.
Типовой производственный диапазон допуска, пять маршрутов резки металла
- Проволочная электроэрозионная обработка, черновая плюс два обезжиривания ±0,002 мм
- Электроэрозионная обработка проволоки, только черновая обработка ±0,005 мм
- Фрезерование с ЧПУ, производственный цикл ±0,010 мм
- Волоконный лазер, небольшие возможности ±0,015 мм
- Штамповка и вырубка ±0,020 мм
Переход от чернового прохода к циклу с двумя скольжениями составляет примерно два с половиной раза допуска, и это связано с реальными затратами времени, а не с изменением возможностей машины. Одного чернового реза с точностью ±0,005 мм действительно достаточно для штамповки пуансонов, крепежных пластин и заготовок черновой оснастки, поэтому в цехах медицинских инструментов по-прежнему широко используются высокоскоростные станки. Добавление слоев сужает полосу и одновременно улучшает качество поверхности, поэтому решение обычно зависит от того, является ли поверхность функциональной или просто структурной.
Сравнение с фрезерованием часто понимают неправильно. Фрезерование может выдерживать ±0,010 мм на жесткой детали, но ребро толщиной 0,3 мм будет отклоняться под давлением резца, и допуск смещается по мере износа инструмента в партии. Проволочная электроэрозионная обработка не прогибается и не изнашивает инструмент, поэтому ее преимущество заключается не столько в количестве, сколько в повторяемости этого числа от первой части до пятисотой. Для длительных серий медицинского производства такая стабильность имеет большее значение, чем более жесткая номинальная цифра.
Лазерная резка имеет более широкую полосу и добавляет зону термического воздействия, а также повторно отлитый слой, который необходимо удалить с поверхностей имплантатов, поэтому она доминирует при работе со стентами и трубками, где скорость имеет значение, но обычно проигрывает проволочной электроэрозионной обработке на толстых, твердых или чувствительных к заусенцам участках. Штамповка выполняется быстро и дешево при больших объемах, но приводит к появлению заусенцев и износа инструмента, а допуск смещается по мере износа штампа. Ни один из этих процессов не является лучшим в целом; они просто терпят неудачу по-разному, и медицинский рисунок следует писать с учетом предполагаемого процесса.
Из этого следуют два практических вывода. Во-первых, не называйте ±0,002 мм для каждого размера компонента, поскольку каждый элемент с жестким допуском требует дополнительных проходов по всему профилю и умножает время цикла. Во-вторых, если на чертеже указан жесткий диапазон, попросите у поставщика данные о возможностях процесса, а не о технических характеристиках машины. Значение Cpk, равное 1,33, по критическому измерению, измеренному по меньшей мере для тридцати последовательных деталей, расскажет вам гораздо больше, чем номер брошюры о том, на что способно оборудование в реальном цеху.
Зарезервируйте условные обозначения ±0,002 мм только для функциональных характеристик и проверяйте их с помощью исследования возможностей, а не одного измерения первого изделия.
Семейства компонентов и функции, определяющие процесс
Медицинская работа на проволочно-эрозионном станке разбивается на несколько семей. Каждый из них обычно имеет одну особенность, которая определяет станок, проволоку и количество проходов.
| Семейство компонентов | Общий материал | Что дает процесс | Контрольная точка |
|---|---|---|---|
| Хирургические щипцы, иглодержатели, заготовки для ножниц. | Нержавеющая сталь 420 и 440, титан | Коробчатые соединения, угловые пазы, профили губок в одной установке | Краевые заусенцы и конусность на наклонных гранях |
| Выкусыватели для биопсии, канюли, особенности иглы | Нержавеющая сталь 304 и 316LVM, нитинол | Тонкие стенки, острые фаски, боковые прорези без перекосов. | Обрушение стены и внутренний заусенец |
| Костные пластины, компоненты позвоночника, окна для имплантатов | Ти-6Ал-4В, кобальт-хром | Схема расположения отверстий, контуры и окна после закалки | Восстановленный слой и химия поверхности |
| Ортопедические направители, развертки, рашпили | 17-4PH при H900, инструментальная сталь | Канавки, шпоночные пазы и направляющие пазы при полной закалке | Диапазон твердости и износостойкости |
| Стоматологические файлы и особенности абатментов | Нержавеющая сталь, титан | Тонкие профили и узкие пазы с микропроволокой | Диаметр проволоки в зависимости от размера элемента |
| Вставки в пресс-формы для микрофлюидных и лабораторных деталей | Закаленная инструментальная сталь, твердый сплав | Глубокие ребра и острые внутренние углы с контролируемым конусом. | Угловой радиус и точность конуса |
| Пуансоны, матрицы и приспособления для медицинской штамповки | D2, твердый сплав, закаленная нержавеющая сталь | Зазоры пуансона и матрицы при настройке одной проволоки | Постоянство зазора по всей матрице |
Последние две строки заслуживают внимания, поскольку их легко не заметить в медицинской спецификации. Проволочная электроэрозионная обработка для изготовления форм и проволочная электроэрозионная обработка для оснастки часто определяют, сможет ли следующая штамповочная или формовочная ячейка выдерживать собственный допуск, а вставка штампа, вырезаемая блуждающим конусом, будет создавать заусенцы на каждой детали, которую она изготавливает. Инвестиции в контроль конуса на этапе оснастки обычно окупаются быстрее, чем добавление оператора для снятия заусенцев в конце линии.
Определите один элемент, который определяет процесс для каждого семейства, и напишите допуск и требования к поверхности вокруг этого элемента, а не вокруг всей детали.
Соответствие серии машин медицинским работам
Медицинская работа не сидит на одной машине. Инструментальный цех, производящий штамповочные пуансоны, цех, производящий окна для имплантатов, и мастерская, занимающаяся вырезанием пазов под углом 60 градусов в щипцах, — все они требуют разных приоритетов, и практическое разделение на большинстве китайских электроэрозионных заводов следует одним и тем же трем направлениям.
Среднескоростной диапазон: точность и отделка
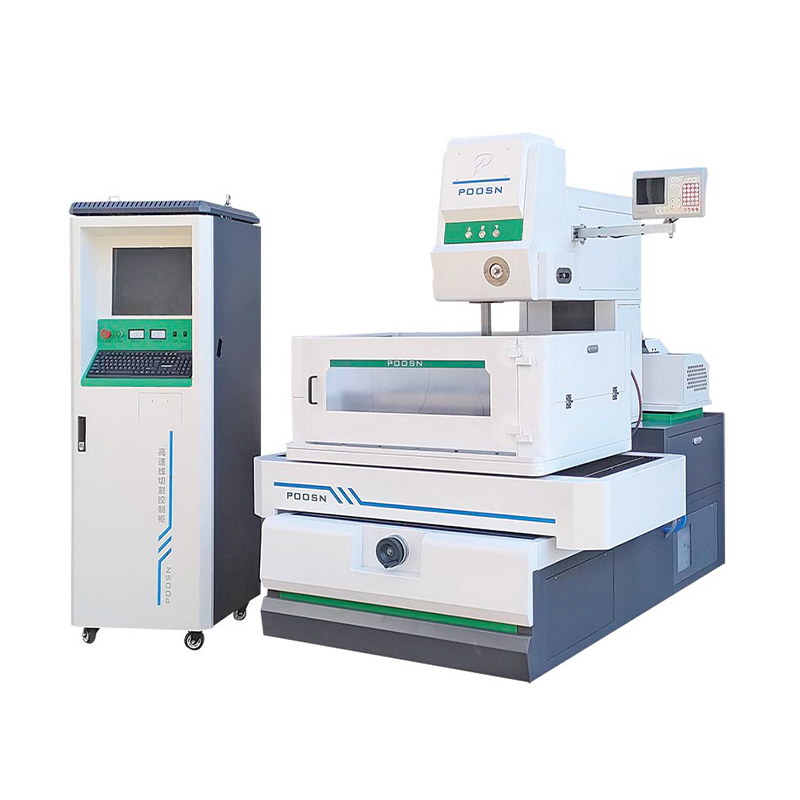
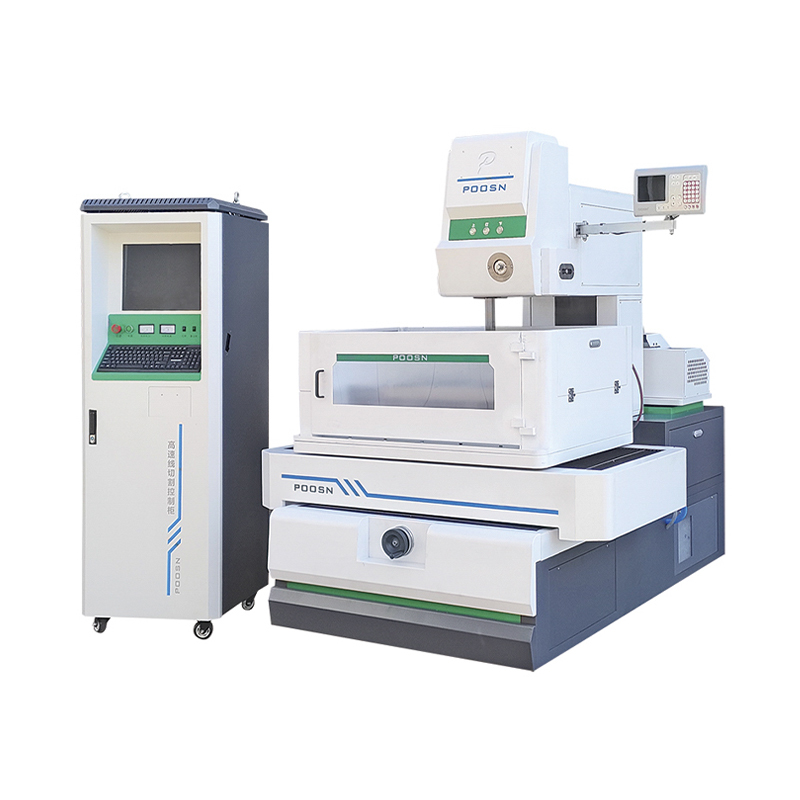
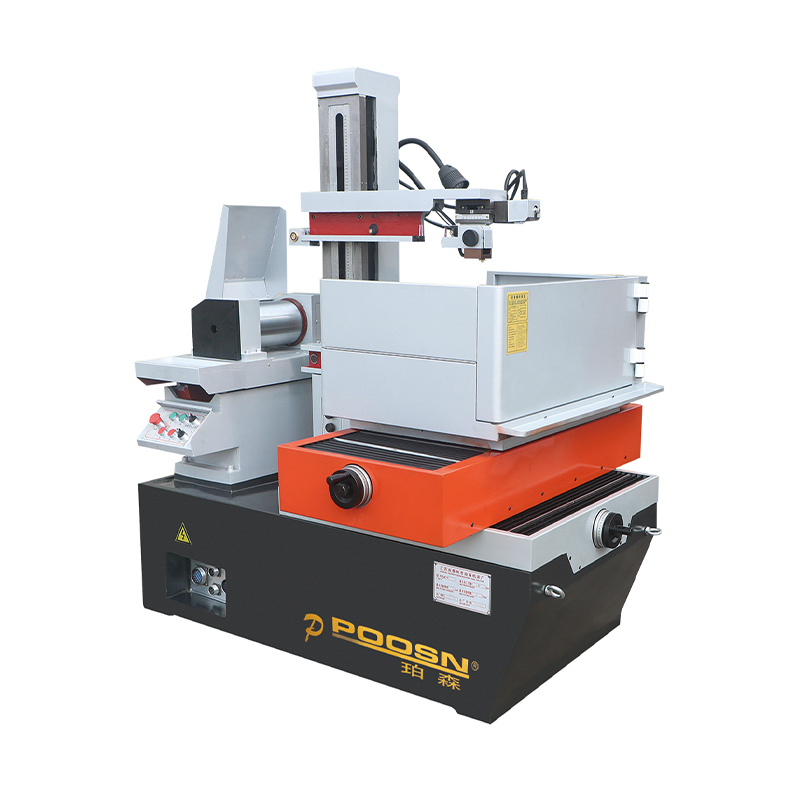
Серия PS-C, включающая PS35C, PS45C, PS50C и PS60C, идеально подходит для элементов имплантатов, деталей пуансонов и штампов, а также любых деталей, чертеж которых имеет выноску ±0,005 мм плюс требования к тонкой поверхности. Это многофункциональные станки с сервоуправлением, и PS35C, в частности, широко используется там, где компактность рабочего пространства и высокая точность имеют большее значение, чем скорость резки.
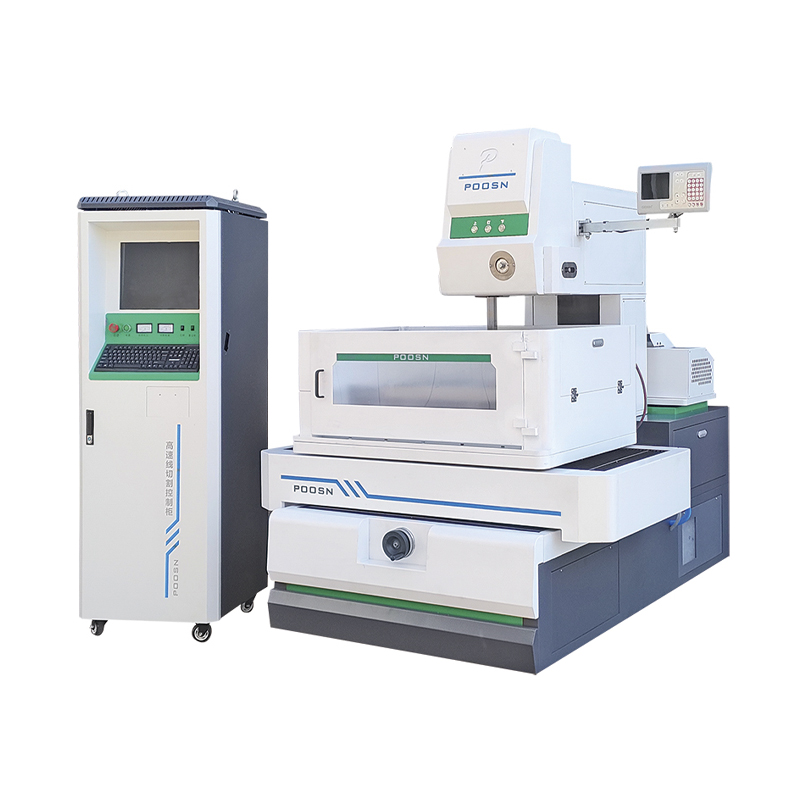 Прецизионный среднескоростной электроэрозионный станок PS35C Компактный многорезной электроэрозионный станок средней скорости с сервоуправлением для обработки ±0,005 мм и чистых поверхностей, сочетающий точность с экономичностью. Посмотреть продукт →
Высокоскоростной диапазон: стоимость и пропускная способность
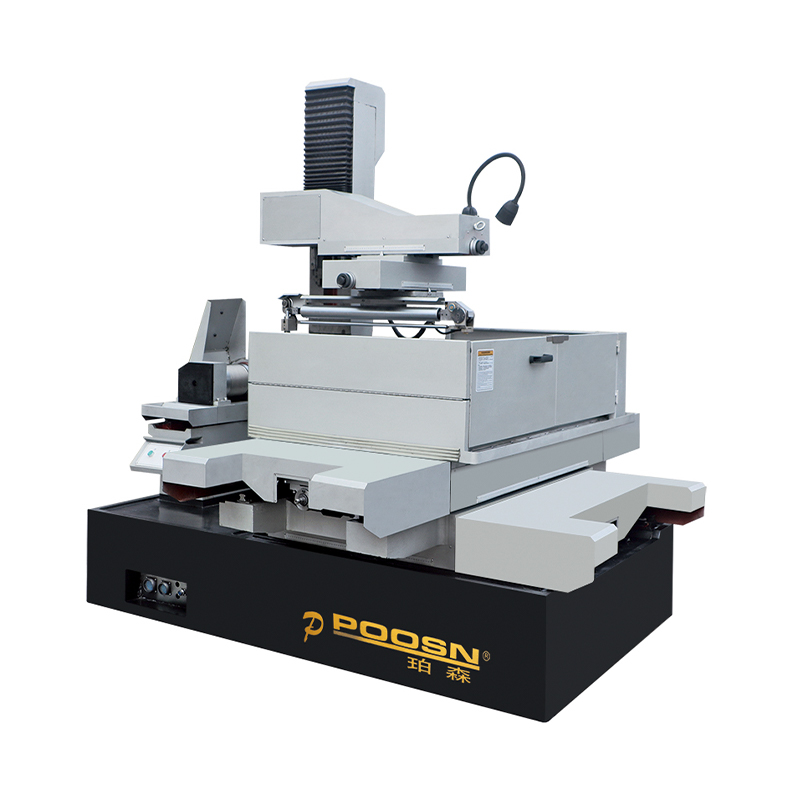
В серии DK77, от DK7725 до DK7735, DK7745 и DK7745F, используется молибденовая проволока с возвратно-поступательным движением, что обеспечивает самые низкие эксплуатационные расходы в час. Для крепежных пластин, заготовок инструментов, кронштейнов для прототипов и деталей, где допустимо значение ±0,01 мм, высокоскоростной WEDM часто является наиболее экономичным способом и остается рабочей лошадкой в цехах медицинских инструментов, которые поддерживают собственные операции штамповки или формования.
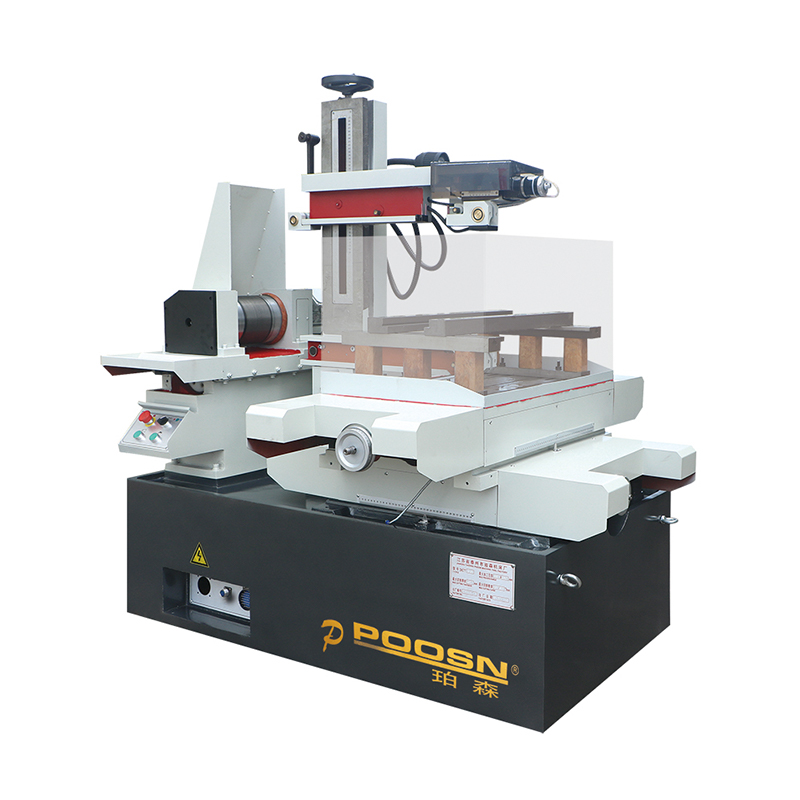 DK-7745 Высокоскоростной электроэрозионный станок с ЧПУ 4-осевой высокоскоростной электроэрозионный станок с ходом 400 × 600 мм и возвратно-поступательным движением проволоки, подходящий для экономичной обработки сложных форм и крупных заготовок. Посмотреть продукт →
Большая коническая лента: угловые детали за один проход
Хирургические инструменты часто имеют угловые прорези, уклоны и задние углы, которые в противном случае потребовали бы повторной операции. Серия DKD, включая DK45D, DK55D, DK63D и DK80D, рассчитана на конусность 30 и 60 градусов, что позволяет электроэрозионному станку с конической проволокой вырезать сужающуюся прорезь или наклонную стенку за одну установку и удерживать угол по всей высоте детали.
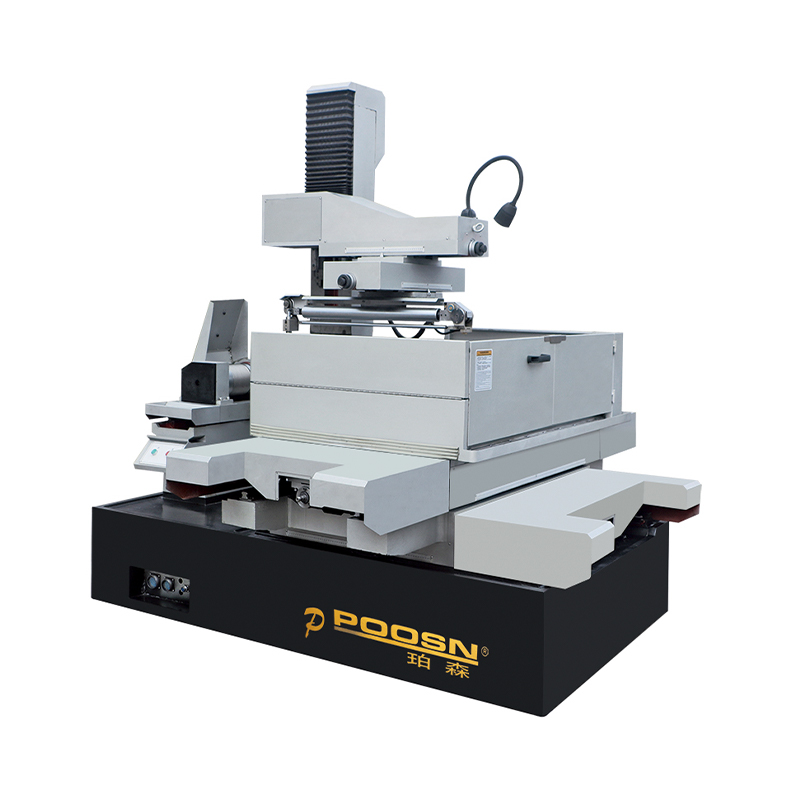 DK45D Электроэрозионный станок с ЧПУ большой конической проволоки WEDM с большим конусом, резкой ±30° и системой управления X8 AUTOCUT, подходит для сложных форм и угловых элементов толщиной до 450 мм. Посмотреть продукт →
Для покупателей, приобретающих продукцию китайского производителя электроэрозионной обработки, практический вопрос заключается не в том, какая серия лучше, а в том, какая комбинация охватывает ассортимент продукции. Поставщик, который производит среднескоростные, высокоскоростные и конические платформы на одном заводе, может предложить весь спектр медицинских услуг, не привлекая субподрядчиков к неудобным деталям, и это имеет значение, когда проект переходит от прототипа к производству. Конструкция специального приспособления, требования к напряжению, диапазоны диаметров проводов и язык управления должны определяться на этапе спецификации, а не после заказа на поставку.
Выберите серию по наиболее узкой функциональной характеристике в вашем ассортименте продукции, а затем добавьте более дешевую платформу для деталей, которые в ней не нуждаются.
Материальное поведение: где процесс оправдывает свое существование
Любой проводящий медицинский материал можно разрезать, но они ведут себя по-разному. Различия проявляются в скорости резки, в слое повторной отливки и в том, какой объем последующей обработки требуется детали.
| Материал | Поведение на машине | Типичная регулировка |
|---|---|---|
| Ti-6Al-4V | Режет стабильно, но на поверхность проволоки может попасть медь или цинк. | Окончательное обезжиривание, ультразвуковая очистка, пассивация или электрополировка. |
| нержавеющая сталь 316LVM | Предсказуемый и быстрый, малая толщина повторного литья | Стандартный цикл многократных резов с двумя очистками |
| Кобальт-хром и МП35Н | Твердый и износостойкий, медленная эрозия, более высокий расход проволоки | Снижение затрат энергии при чистовых проходах для предотвращения образования микротрещин. |
| Нитинол | Подводимое тепло может изменить температуру трансформации. | Проходы обрезки с низким энергопотреблением и документированная термическая история |
| 17-4PH в H900 | Режут при полной твердости без искажений. | Черновая и две обезжиренные поверхности, проверьте остаточное напряжение на тонких срезах. |
| Карбид вольфрама | Очень медленно, высокий износ проволоки, риск сколов кромок. | Меньшая энергия разряда, специальные настройки твердого сплава |
| Инконель 718 | Стабильный, но медленный, переработанный слой имеет тенденцию быть толще | Дополнительный скимпас и проверка твердости после резки. |
Два граничных условия имеют такое же значение, как и таблица. Непроводящие материалы просто невозможно разрезать с помощью этого процесса, поэтому спецификация, которая требует электроэрозионной обработки имплантата из диоксида циркония или клетки из PEEK, является ошибкой чертежа, а не проблемой поставщика. Магнитные сплавы и сплавы с низкой проводимостью, напротив, режут хорошо, но может потребоваться другая проволока и более медленный отклик сервопривода, чтобы избежать обрыва проволоки на глубоких и узких участках.
Проволочная электроэрозионная обработка титана и проволочная электроэрозионная обработка твердого сплава — это два запроса, после которых чаще всего возникает вопрос о качестве поверхности, и оба сводятся к одному и тому же принципу: окончательный проход определяет поверхность, которую фактически увидит пациент или сборка. Если последний рез представляет собой черновой проход, переработанный слой и перенесенные проволочные элементы являются частью готового изделия, независимо от того, упоминаются ли они на чертеже или нет.
Материал определяет параметры резки, но окончательный проход определяет химический состав поверхности доставленной детали.
Целостность поверхности, чистота и проверка
Релитый слой представляет собой тонкую, быстро затвердевающую оболочку, отличающуюся по структуре от основного металла. На конструктивном кронштейне это не имеет значения. На имплантате или на краю, контактирующем с тканью, это становится документально подтвержденной характеристикой, поскольку потрескавшийся или пористый слой повторной отливки может задерживать остатки и становиться местом возникновения усталости. При обезжиривании этот слой уменьшается до 1–2 мкм в большинстве медицинских работ, а последующая электрополировка удаляет остаток, одновременно сглаживая поверхность.
Очистка — это этап процесса, а не протирка. Типичная последовательность действий включает промывку деионизированной водой и ультразвуковую ванну до этапа пассивации, такого как ASTM F86 для компонентов из нержавеющей стали, за которым следует этап контролируемой сушки. На каждом этапе необходима запись, если деталь попадает в систему качества ISO 13485, и записи должны быть связаны с партией проволоки, диэлектрическим состоянием и оператором.
Ожидания валидации различаются в зависимости от клиента, но имеют знакомую форму. Аттестация оборудования охватывает установку, эксплуатацию и производительность. Проверка процесса охватывает окно параметров: тип проволоки, натяжение, давление промывки, сопротивление воды, смещение и количество проходов. Проверка первого изделия подтверждает соответствие геометрии чертежу, а постоянный мониторинг возможностей подтверждает, что процесс не отклонился. Поставщика, который может предоставить лист параметров и исследование возможностей вместе с деталью, гораздо легче пройти квалификацию, чем того, кто может предоставить только сертификат соответствия.
Прослеживаемость также заслуживает упоминания в разговоре о покупке. Для медицинской работы сорт проволоки, журнал диэлектрического сопротивления и запись о техническом обслуживании машины часто так же важны, как и отчет об осмотре, поскольку они объясняют, почему поверхность соответствует техническим требованиям, а не просто подтверждают это.
Процесс электроэрозионной обработки медицинской проволоки определяется окном параметров и его записями, а не моделью станка на полу.
Стоимость, время выполнения заказа и вопрос «покупай или аутсорсинг»
Разница в ценах на одну и ту же медицинскую деталь обычно не является проблемой качества оборудования. Они исходят из предположений, которые делает каждый поставщик в отношении пропусков, приспособлений и проверок. Приведенные ниже драйверы объясняют большую часть разброса.
- Конфигурация детали и сложность приспособления. Деталь, для которой требуется специальный вакуумный или клейкий крепеж, требует затрат еще до появления первой искры.
- Количество проходов обрезки. Каждая обработка увеличивает время цикла и расход проволоки, а четыре прохода могут почти удвоить цикл черновой обработки.
- Подсчет выносок с жесткими допусками. Десять размеров ±0,002 мм стоят гораздо дороже, чем один, поскольку весь профиль наследует дополнительные проходы.
- Материал. Карбид и кобальт-хром медленно разрушаются и потребляют больше проволоки, чем нержавеющая сталь.
- Начните делать отверстия и продевать проволоку. Глубокие или многочисленные начальные отверстия увеличивают время наладки, особенно на деталях, которые не могут быть повторно нарезаны резьбы автоматически.
- Документация. Пакеты валидации, сертификаты материалов и отчеты об инспекциях — это настоящие инженерные часы.
Что касается поставщиков, то покупка напрямую у завода электроэрозионной обработки проволоки обычно больше всего меняет структуру затрат на повторные работы, когда приспособление амортизируется, а набор параметров проверен. Для одноразового прототипа оплата поставщику за установку установки часто оказывается более дешевым решением даже при более высокой почасовой ставке. Когда объемы оправдывают стоимость машины, сравнение цен следует проводить по стоимости поставки за деталь при необходимом количестве проходов, а не по основным показателям оборудования.
Оптовые и OEM-соглашения следуют той же логике. Специально разработанный электроэрозионный станок для резки проволоки, созданный для конкретного семейства продуктов, с фиксированным рабочим диапазоном и предустановленной библиотекой параметров, часто обеспечивает более высокую экономическую эффективность, чем станок общего назначения, используемый с небольшой частью своих возможностей.
Сравните расценки на стоимость одной совместимой детали при определенном количестве проходов, и очевидный разрыв в ценах обычно объяснится сам собой.
Регулярное техническое обслуживание, обеспечивающее точность
Большинство жалоб на точность, связанных с электроэрозионной проволокой, оказываются проблемами технического обслуживания, а не механическими неисправностями. Короткий, дисциплинированный распорядок дня предотвращает большинство из них.
| Интервал | Проверить | Почему это важно |
|---|---|---|
| Ежедневно | Сопротивление воды, давление фильтра, натяжение проволоки, состояние направляющей | Дрейф удельного сопротивления изменяет искровой промежуток и, следовательно, шаг. |
| Еженедельно | Выравнивание приспособлений, чистота стола, сопел и путей промывки | Плохая промывка приводит к обрыву проволоки и ошибке конуса. |
| Ежемесячно | Люфт, прямоугольность, выравнивание, состояние смолы | Небольшие геометрические ошибки накапливаются в деталях, выходящих за пределы допусков. |
| Ежеквартально | Смазка ШВП, проверка калибровки, проверка генератора | Точность позиционирования и однородность поверхности зависят от обоих факторов. |
| Ежегодный | Полная геометрическая съемка по акту приемки | Устанавливает базовый уровень для валидации в следующем году. |
Самая распространенная ошибка – отношение к диэлектрику как к расходной детали. Качество воды влияет на искровой промежуток, качество поверхности и коррозионное поведение детали, а ведение журнала удельного сопротивления занимает менее минуты за смену. Магазины, которые ведут этот журнал, почти никогда не видят медленного, необъяснимого отклонения высоты звука, расследование которого стоит недели.
Регистрируйте диэлектрическое сопротивление каждую смену: это самая дешевая система раннего предупреждения на прецизионном электроэрозионном станке.
Контрольный список технических характеристик перед запросом ценового предложения
Хорошо подготовленный запрос предложений сокращает цикл оценки и устраняет большинство предположений, которые впоследствии вызывают споры.
- Укажите материал и его состояние, включая твердость и предварительную термическую обработку.
- Отметьте, какие размеры являются функциональными, а какие справочными, вместо того, чтобы допускать все одинаково.
- Укажите минимально допустимый радиус внутреннего угла или попросите поставщика добавить его.
- Укажите чистоту поверхности и требования к переделке только для функциональных граней.
- Определите, где можно разместить начальные отверстия и можно ли их просверлить или необходимо сверлить электроэрозионным станком.
- Опишите интерфейс приспособления, включая любые функции, которые не должны быть затронуты зажимом.
- Укажите метод контроля, план отбора проб и необходимый пакет документации.
- Подтвердите годовой объем и ожидаемый темп изменения, чтобы поставщик мог указать правильное количество проходов.
Чертеж, подготовленный таким образом, обычно возвращается с реалистичным маршрутом процесса, обоснованной ценой и временем цикла, которое сохранится, когда заказ поступит в производство.
Каждое предположение, не включенное в запрос предложения, позже становится заказом на изменение, поэтому потратьте дополнительный час на чертеж перед его отправкой.
Часто задаваемые вопросы об электроэрозионной обработке проволоки для медицинских компонентов
Может ли электроэрозионная резка титановых медицинских имплантатов?Да. Ti-6Al-4V и технически чистый титан являются проводящими и аккуратно режутся при полной твердости. Предостережение касается химического состава поверхности, а не обрабатываемости: следует указать окончательный проход, последовательность очистки и этап пассивации или электрополировки, поскольку титан может поглощать медь или цинк из проволоки, если функциональная поверхность остается на черновом срезе. |
Производит ли проволочная электроэрозионная обработка детали хирургических инструментов без заусенцев?Заусенцы отсутствуют по характеру процесса, поскольку материал не срезается, а размывается. На очень тонких срезах все еще может быть тонкая кромка или небольшая переделанная кромка, которую можно удалить при скользящем проходе или короткой электрополировке. Для губок, коробчатых соединений и угловых пазов этот процесс часто предпочтительнее фрезерования с последующим ручным снятием заусенцев. |
Подходит ли проволочная электроэрозионная обработка для окончательной поверхности имплантата?Это возможно при условии, что поверхность обработана обрезкой и последует соответствующая последовательность очистки и полировки. Многие программы имплантации используют проволочную электроэрозионную обработку для контура или окна, а затем полагаются на электрополировку для окончательной поверхности. На чертеже должно быть указано, какие поверхности обработаны электроэрозионной обработкой, а какие — после. |
Какой допуск следует указать на детали электроэрозионной обработки медицинской проволоки?Для большинства производственных работ значение ±0,005 мм достижимо при черновом проходе и одной или двух очистках. Зарезервируйте ±0,002 мм для функциональных элементов, которые действительно в этом нуждаются, таких как сопрягаемые отверстия или уплотняющие поверхности. Жесткие допуски по каждому размеру повышают стоимость детали без улучшения функциональности. |
Высокая или средняя скорость, что лучше для медицинской работы?Среднескоростные платформы, такие как серия PS-C, являются обычным выбором для имплантатов, тонких пуансонов и деталей с малым шагом. Высокоскоростные станки, такие как серия DK77, остаются экономичными для приспособлений, заготовок инструментов и менее важных функций, и многие заводы используют и то, и другое, так что каждая работа выполняется на соответствующей платформе. |
Может ли проволока EDM резать PEEK, цирконий или керамические компоненты?Нет. Эти материалы не являются электропроводными, поэтому процесс не может их разрушить. Они предназначены для фрезерования, токарной обработки, шлифования или формования. Подтверждение проводимости перед написанием спецификации процесса позволяет избежать чертежа, который не может предоставить ни один поставщик электроэрозионной обработки. |
Что нужно поставщику для расценки на электроэрозионную обработку медицинской проволоки?3D-модель или чертеж с допусками, отмеченными как функциональные или справочные, материалом и термической обработкой, требуемой отделкой поверхности, годовым объемом, а также требованиями к проверке и документации. Поставка этих пяти позиций обычно дает цену, которая сохраняется при контакте с производством. |
Собираем маршрут вместе
Электроэрозионная обработка проволоки для медицинских компонентов работает лучше всего, когда ее рассматривают как определенный процесс, а не как запасной вариант. Решите, какая функция определяет допуск, выберите соответствующий ей диапазон станка, запишите в спецификацию проходы обрезки и последовательность очистки и запросите данные о возможностях, а не номинальную мощность машины. При таком подходе первое изделие и тысячная часть остаются в одном и том же диапазоне допуска, что является единственным определением точности, которое имеет значение в медицинском производстве.
| Сравнение платформ Среднескоростная серия электроэрозионных станков для резки проволоки охватывает линейку PS-C, используемую для имплантатов и перфораторов. | Материал guidance специальные решения для обработки материалов объясняет, как в производстве обращаются с твердыми и экзотическими сплавами. |
Точность электроэрозионной обработки медицинской проволоки — это документированный процесс, а не значок машины.
-
Телефон
+86-0523-86268788 +86-13815960366 +86-13912191163Эл. почта
[email protected]Адрес
Китай, г. Тайчжоу, р-н Хайлин, пос. Цзюлун, ул. Юйшэн, д. 366
