

 English
 русский
 عربى

Новости отрасли
Главная / Новости / Новости отрасли / Цена электроэрозионного станка: 7 факторов, влияющих на стоимость
Цена электроэрозионного станка: 7 факторов, влияющих на стоимость
2026-10-20
Электроэрозионный станок указан, а не указан. Два станка с одинаковым размером стола могут отличаться более чем вдвое, если указаны система привода, прецизионная цепь, диапазон конуса и контроллер. Вот что на самом деле движет ценой и что вы можете с этим поделать.
Большинство покупателей начинают поиск электроэрозионной продукции, имея в виду одну цифру: цену. Вместо этого они получают набор предложений, которые трудно сравнивать, поскольку никакие два поставщика не описывают одну и ту же машину в одинаковых терминах. В одной цитате указаны размер стола и толщина резки; другой называет размер стола, тип привода, стратегию прохода, угол конуса на указанной высоте, модель контроллера и электрическую конфигурацию.
Второе предложение не обязательно будет дороже. Он просто более конкретен, а конкретность — это то, что нужно для принятия решения о покупке.
Цена на электроэрозионный станок определяется семью факторами, шесть из которых — это решения, принимаемые покупателем, а не затраты, налагаемые производителем. В этом руководстве рассматривается каждый из них: что меняется, почему меняется цена и где деньги действительно потрачены с пользой. Оно написано для менеджеров инструментальных цехов, инженеров-технологов и отделов закупок. производители электроэрозионных станков вместо того, чтобы искать наименьшее число в почтовом ящике.
Почему в этой статье нет прайса. POOSN не публикует фиксированные цены на станки, поскольку предложение электроэрозионной обработки проволоки формируется из объема работ, класса точности, требований к конусности, контроллера и места назначения, а также потому, что на станке, который прослужит пятнадцать лет, покупная цена составляет наименьшую часть стоимости владения. Вместо этого эта статья показывает вам, из каких именно переменных строится цитата, чтобы вы могли отличить четко определенную цитату от дешевой.
Контент
- 1 1. Почему цены на электроэрозионные станки различаются?
- 2 2. Высокоскоростная и среднескоростная электроэрозионная обработка проволоки: в чем разница в стоимости?
- 3 3. Как размер рабочего стола и толщина реза влияют на цену
- 4 4. Как точность и качество поверхности влияют на стоимость станка
- 5 5. Увеличивает ли резка конуса стоимость?
- 6 6. Как контроллер, программное обеспечение и электрическая конфигурация влияют на цену
- 7 7. Какие еще расходы следует учитывать покупателям?
- 8 Как получить точное ценовое предложение на станок для электроэрозионной обработки проволоки
- 9 Часто задаваемые вопросы о цене электроэрозионного станка
- 9.1 Сколько стоит электроэрозионный станок?
- 9.2 Стоит ли среднескоростной электроэрозионный станок дополнительных затрат по сравнению с высокоскоростным станком?
- 9.3 Действительно ли увеличение режущей способности меняет цену станка?
- 9.4 Стоит ли конус ±45° дороже, чем ±6°?
- 9.5 Можно ли настроить машину на 220 В, 440 В или 60 Гц?
- 9.6 Что мне следует проверить перед сравнением двух расценок на электроэрозионную обработку проволоки?
- 10 Куда идти дальше
1. Почему цены на электроэрозионные станки различаются?
Два проволочных электроэрозионных станка могут иметь общий рабочий стол, цвет и страницу каталога, но при этом представлять собой совершенно разные продукты. Разрыв обусловлен шестью физическими различиями и одним коммерческим.
Где на самом деле находится разница в цене
| Переменная | Что меняется на машине | Влияние на цену |
|---|---|---|
| Класс машины | Однопроходная высокоскоростная платформа по сравнению с многопроходной среднескоростной платформой: привод проволоки, контроль натяжения, возможности контроллера | Самый большой отдельный фактор |
| Рабочий конверт | Отливки, длина направляющей и ШВП, жесткость колонны, объем бака, производительность промывочного насоса, масса машины | Резко поднимается над конвертами среднего размера |
| Цепь точности | Заземленные линейные направляющие в сравнении со скользящими направляющими, класс шарико-винтовой передачи, шаговый двигатель и сервопривод переменного тока с замкнутым контуром, обратная связь по стеклянной шкале, калибровка и глубина проверки | От среднего до большого, незаметен на фотографии. |
| Возможность конусности | Ход U/V, специальная коническая головка, поведение натяжения и промывания под углом | Умеренная при ±6°, значительная при ±30–45°. |
| Управление и электрика | Модель контроллера, поддержка программного обеспечения и файлов, конфигурация напряжения/фазы/частоты, пакет сертификации | От небольшого до среднего, легко недооценить |
| Коммерческая сфера | Упаковка, условия перевозки, установка, обучение, гарантия, обязательства по запасным частям, язык документации. | Часто 10–20% от стоимости доставки. |
| Тип поставщика | Прямые продажи с завода по сравнению с торговой компанией, перепродающей ту же машину | Изменения в том, кто отвечает на телефонные звонки на третьем году обучения |
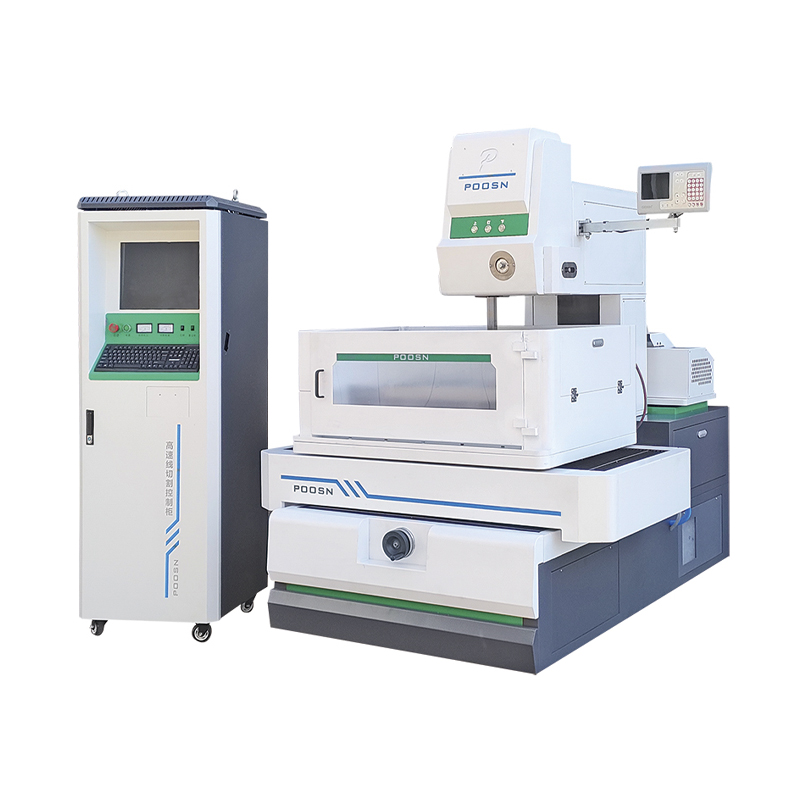
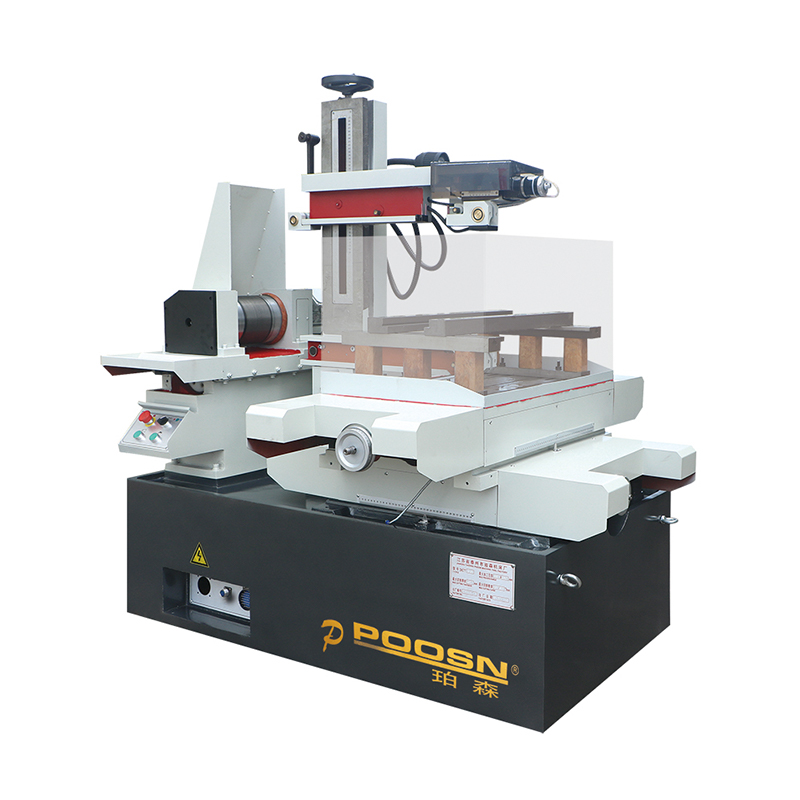
Конкретный пример подтверждает это. В линейке POOSN высокоскоростная машина ДК7745F и среднескоростная машина PSC45C охватывают примерно одинаковую рабочую зону: 450 × 650 мм против 450 × 600 мм при перемещении по осям X/Y. ДК7745Ф весит 1050 кг. PSC45C весит 2000 кг.
Эта масса не является украшением. Именно литейная секция, опора направляющих и жесткость рамы позволяют среднескоростной платформе выполнять несколько проходов резки и удерживать более тонкую поверхность. Покупатель, сравнивающий эти две машины только по размеру хода, сравнивает конверт, а не возможности.
2. Высокоскоростная и среднескоростная электроэрозионная обработка проволоки: в чем разница в стоимости?
Высокоскоростной электроэрозионный станок и среднескоростной электроэрозионный станок созданы для разных задач, и разница в стоимости является следствием этого, а не маркетингового уровня. Прежде чем сравнивать цены, необходимо решить вопрос: к какому классу на самом деле относится ваша работа?
Высокоскоростная платформа: серия DK77.
Серия DK77 представляет собой однопроходную высокоскоростную машину с возвратно-поступательным движением проволоки. Три модели охватывают ходы X/Y 350 × 450 мм, 450 × 550 мм и 450 × 650 мм, все рассчитаны на максимальную толщину резки 450 мм, все с ходом U/V 60 × 60 мм и конусностью ±6°/80 мм, с нагрузкой на рабочий стол от 200 до 300 кг.
Экономика проста: минимальные затраты на резку при использовании обычных инструментов, кронштейнов, прокладок, простых штампов и черновых работ, где диапазон допуска ослаблен. Чего он не делает, так это обеспечивает чистовую обработку за один проход, а при покупке высокоскоростного станка для работы, требующей Ra 0,8–1,2 мкм, покупатели чаще всего ошибаются в расчетах.
Среднескоростная платформа: серия PSC
Серия PSC пропускает электродную проволоку диаметром 0,18 мм через направляющую для проволоки со скоростью 1–11 м/с с регулируемой по частоте подачей, четырехосевой связью X/Y/U/V и многопроходной стратегией, обеспечивающей Ra ≤ 1,2 мкм с эффективностью резки 10 000–16 000 мм²/ч. Точность обработки заявлена на уровне 0,01 мм. Шаговые приводы X/Y входят в стандартную комплектацию; Сервоприводы переменного тока являются опцией, и эта опция является одним из ценовых рычагов, обсуждаемых в разделе 4.
Обычно упоминаются две модели: PSC45C с ходом 450 × 600 мм, толщиной резки 280 мм и нагрузкой на стол 400 кг и PSC50C с ходом 500 × 700 мм, толщиной 350 мм и нагрузкой 600 кг.
Сравнение платформ: спецификации, линейка POOSN
| Спецификация | ДК7745Ф (высокоскоростной) | PSC45C (среднескоростной) |
|---|---|---|
| X/Y путешествие | 450 × 650 мм | 450 × 600 мм |
| Макс. толщина резки | 450 мм | 280 мм |
| Макс. нагрузка на рабочий стол | 300 кг | 400 кг |
| Электродная проволока | Возвратно-поступательный трос, высокоскоростная платформа | Φ0,18 мм через направляющую для проволоки |
| Скорость подачи проволоки | Высокоскоростное возвратно-поступательное движение | 1–11 м/с, с частотным регулированием |
| Стратегия резки | Одиночный проход | Многопроходная обработка до Ra ≤ 1,2 мкм |
| Заявленная точность | 0,02 мм (точность) | 0,01 мм (точность обработки) |
| Топоры | Устройство с конусом X/Y U/V | Четырехосная связь X/Y/U/V |
| Вес машины | 1050 кг | 2000 кг |
Примечание покупателя: «средняя скорость» не является стандартом. Строители используют этот термин по-разному. Прежде чем принять это, задайте три вопроса: сколько проходов обрезки поддерживает система управления, какой диаметр проволоки и систему привода использует машина, и какой показатель точности указывается: позиционирование, обработка или результат одного измеренного теста? Ответ определяет, приобретаются ли дополнительные затраты на возможности или только на ярлык.
3. Как размер рабочего стола и толщина реза влияют на цену
Конверт является наиболее заметным драйвером цены, и его легче всего перекупить. Каждые дополнительные 100 мм хода удлиняют направляющие и шариковые винты, увеличивают размер отливки, делают колонну более жесткой и увеличивают бак и насосный агрегат. Это также увеличивает массу, что меняет сумму, которую вы платите за перевозку, разгрузку и подготовку пола, прежде чем машина когда-либо отрежет деталь.
Рабочий диапазон по всему диапазону ПУСН
| Серия | Модель | X/Y путешествие | Макс. толщина | Нагрузка стола | Вес машины |
|---|---|---|---|---|---|
| ДК77 высокоскоростной | ДК7735 | 350 × 450 мм | 450 мм | 200 кг | 800 кг |
| ДК77 высокоскоростной | DK7745 | 450 × 550 мм | 450 мм | 250 кг | 950 кг |
| ДК77 высокоскоростной | DK7745F | 450 × 650 мм | 450 мм | 300 кг | 1050 кг |
| ДК-БС среднескоростной | ДК35BC | 350 × 450 мм | 300 мм | 250 кг | — |
| ДК-БС среднескоростной | ДК45BC | 450 × 550 мм | 400 мм | 400 кг | — |
| ДК-БС среднескоростной | ДК50BC | 500 × 630 мм | 650 мм | 600 кг | — |
| ДК-БС среднескоростной | ДК60BC | 630 × 800 мм | 800 мм | 800 кг | — |
| PSC среднескоростной | PSC45C | 450 × 600 мм | 280 мм | 400 кг | 2000 кг |
| PSC среднескоростной | PSC50C | 500×700 мм | 350 мм | 600 кг | 2200 кг |
| Большой конус | ДК55Д | 550 × 800 мм | 600 мм | 600 кг | 2000 кг |
Три вещи приводят цену вверх быстрее, чем ожидают покупатели:
- Толщина, а не только площадь. Машина, рассчитанная на 450 мм, и машина, рассчитанная на 800 мм, — это разные рамы. Для работы с большими объемами требуется более высокая и жесткая колонна, промывка с двумя насосами для удаления мусора из глубокого пропила, а также источник питания, который будет держать слой отливки под контролем. Именно по этой причине серия DK-BC охватывает четыре модели шириной от 300 до 800 мм: номинальные характеристики представляют собой структурные характеристики, а не данные в брошюре.
- Месса и все, что за ней следует. При переходе от машины массой 800 кг к машине массой 2200 кг меняется экспортная упаковка, кран у вашей двери, нагрузка на пол и класс груза. Покупатели, которые рассчитывают только на цену машины, будут удивлены последними 10% проекта.
- Вес детали в зависимости от размера детали. Деталь размером 700 × 500 мм и весом 550 кг не будет работать на станке с грузоподъемностью стола 400 кг, каким бы большим ни был ход. Сверьте оба числа с самой тяжелой заготовкой за ближайшие два года, а не с самым большим рисунком в архиве.
Рычаг затрат: Подберите машину примерно для 90-го процентиля работы, которую вы фактически выполняете, а не для самой большой части, которую вас когда-либо просили указать. Увеличение размера конверта навсегда увеличивает покупную цену, стоимость перевозки, площадь помещения и энергопотребление, в то время как случайные работы негабарита можно передать субподряду по известной цене.
4. Как точность и качество поверхности влияют на стоимость станка
Точность — это фактор, за который покупатели платят больше всего и меньше всего понимают, поскольку цифры в разных спецификациях означают не одно и то же. Правильное их прочтение стоит больше, чем любая скидка, о которой вы договоритесь.
Три числа, которые похожи и не являются
| Срок | Что он измеряет | Где он появляется |
|---|---|---|
| Точность позиционирования | Насколько близко оси достигают заданного положения, обычно измеряется лазерным интерферометром на собранной машине. | Серия DK-BC: линейное позиционирование 0,002 мм |
| Точность обработки | Какие размеры готовой заготовки после резки, включая отставание проволоки, искровой промежуток и тепловые эффекты | Серия PSC: 0,01 мм |
| Точность (рисунок в каталоге) | Общий показатель для класса машины, метод измерения часто не указывается. | Серия DK77: 0,02 мм |
Фигура позиционирования 0,002 мм и фигура резки 0,02 мм описывают разные вещи, и ни одну из них нельзя сравнивать с другой. Когда вы получаете расценки, спросите, что было измерено, каким прибором, на какой машине и передается ли отчет вместе с устройством. Поставщик, который может ответить на эти четыре вопроса, указывает на свои возможности; тот, кто не может, цитирует привычку.
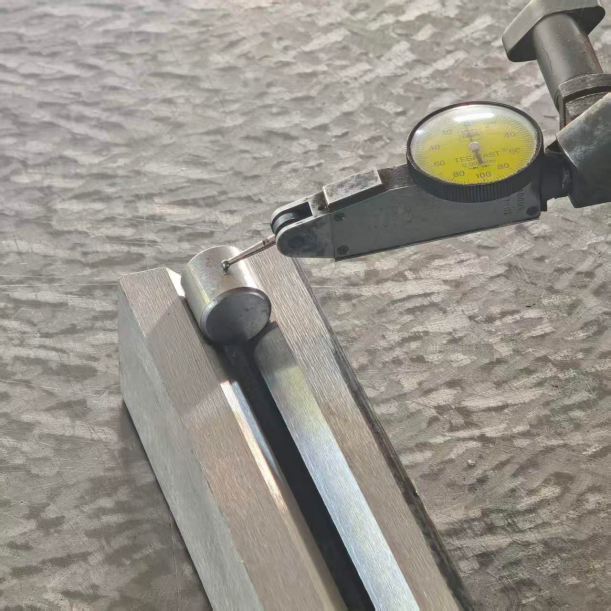
Цепь точности, которую вы на самом деле покупаете
Точность электроэрозионного станка – это не один компонент. Это цепочка, и самое слабое звено задает результат:
- Направляющие. Прецизионно отшлифованные линейные рельсы ведут себя иначе, чем направляющие скольжения под нагрузкой и в течение многих лет эксплуатации, и они составляют значительную долю стоимости машины.
- Шариковые винты. Винты класса C3 соответствуют требованиям по позиционированию с точностью до 5 мкм. Более низкие сорта дешевле, и обычно низкая цена позволяет экономить деньги.
- Драйв и обратная связь. Шаговые приводы входят в стандартную комплектацию платформы PSC; Сервоприводы переменного тока и обратная связь по стеклянной шкале являются опциями. Каждый шаг увеличивает стоимость и повышает повторяемость при изменении нагрузки и температуры.
- Структура и снятие стресса. Термосимметричное чугунное основание подвергается естественному старению в течение шести месяцев для снятия внутренних напряжений, а седельная пластина проходит 12 часов отпуска, 24 часа естественного охлаждения и ручного снятия напряжений. Это часть цены, которая не указана ни в одной спецификации, и от нее зависит, сохранит ли машина допуск в течение пятого года.
- Проверка. Измерение положения лазерным интерферометром и проверка круглости шарикового стержня перед отправкой с отчетом, выдаваемым покупателю, требуют от изготовителя времени. Они также являются единственным доказательством того, что цепь точности работает в собранном виде.
Еще один момент экономии: платформа DK-BC рассчитана на работу в обычной мастерской при температуре 5–40 °C, поддерживается независимой диэлектрической цепью охлаждения и встроенной температурной компенсацией. Если в предложении требуется, чтобы помещение с контролируемой температурой достигло заявленного допуска, это помещение является частью цены машины и обычно не учитывается при сравнении.
Чистота поверхности и стратегия прохода
Финиш покупается за проходы, а проходы покупаются за машинное время. Для достижения Ra 0,8–1,2 мкм на среднескоростном станке требуется черновой проход плюс один или несколько подрезных проходов с постепенно уменьшающейся энергией нагнетания. Однопроходный высокоскоростной рез ни при каких обстоятельствах не достигает этой полосы.
Последствия затрат легко сформулировать и легко забыть: удвоение количества проходов примерно удваивает машинное время для этой функции , в то время как расход проволоки меняется гораздо меньше. Таким образом, самая дорогая часть чистовой отделки — это часы, а не расходные материалы. Если в чертеже указана чистовая обработка поверхности, которая никогда не соприкасается с другой деталью, вы зря платите машино-часы, поэтому отделение функциональных поверхностей от общих примечаний к чертежу является наиболее прибыльной привычкой при покупке электроэрозионной обработки проволоки.
Рычаг затрат: Сопоставьте класс точности с диапазоном допуска, который вы действительно можете проверить и который вам действительно нужен. Покупка позиционирования 0,002 мм для работы, выполняемой с точностью ±0,02 мм, увеличивает затраты без возврата; покупка двухпроходного станка для трехпроходной работы увеличивает риск брака, ручной отделки и доставки. Правильным ответом обычно является меньшая из двух ошибок.
5. Увеличивает ли резка конуса стоимость?
Да, и увеличение пропорционально тому, какое снижение вы указываете, а не фиксированной премии. При работе с прямыми стенками используется фиксированный вертикальный путь прохождения проволоки. При работе с конусом проволока наклоняется за счет перемещения независимых осей U/V, что одновременно меняет то, что машина должна контролировать: натяжение проволоки, промывку наклонной поверхности и геометрическую компенсацию, которая сохраняет конусность по высоте детали.
Возможность конусности по сериям
| Серия | Макс. режущий конус | U/V путешествия | Типичное использование |
|---|---|---|---|
| ДК77 высокоскоростной | ±6°/80 мм | 60 × 60 мм | Небольшая высадка и рельеф на общей оснастке |
| ДК-БС среднескоростной | ±6°/100 мм в стандартной комплектации; ±30° с опциональной проволочной рамой с большим конусом | Подтвердить для каждой модели | Черновик на пресс-форме и вставках матрицы |
| PSC среднескоростной | ±6°/80 мм | 60 × 60 мм | Прецизионные пластины со скромной осадкой |
| ДК55Д large-taper | ±30°/80 мм и ±45°/80 мм | ±30°: 400 × 400 мм; ±45°: 590 × 590 мм | Глубокоугольные матрицы, инструменты для экструзии и волочения, угловые стенки |
Три практических пункта решают, стоит ли сокращение расходов своих затрат:
- Укажите угол, высоту и отклонение вместе. Машина, удерживающая ±45° на расстоянии 80 мм, может не удерживать его на расстоянии 200 мм. Число, которое определяет, будет ли матрица собрана аккуратно, представляет собой максимальное отклонение на заявленной вами высоте, и это число чаще всего отсутствует в предложении.
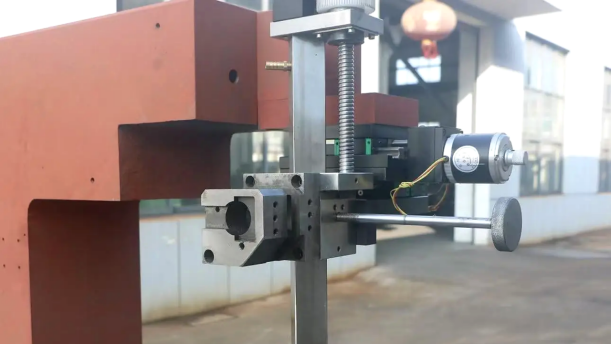
- Большой конус — это другая машина, а не аксессуар. На DK55D ход U/V увеличивается с 60 × 60 мм до 400 × 400 мм при ±30° и 590 × 590 мм при ±45°, благодаря специальной конической головке, которая обеспечивает постоянство промывки и натяжения при наклоне проволоки. За эту структуру вы платите; без него качество резки на конической поверхности и точность углов ухудшаются.
- Конусность ничего не добавляет там, где рисунок прямой. Если уклон, рельеф или наклонная стена отсутствуют, исключите их из спецификации. Экономия реальная и немедленная.
6. Как контроллер, программное обеспечение и электрическая конфигурация влияют на цену
В пакете управления два предложения одной и той же машины расходятся наиболее незаметно, поскольку номер модели контроллера мало что значит для покупателя, который не эксплуатировал его.
Управление и электрическая конфигурация в линейке ПООСН
| Товар | Стандартный | Опционально/обновление | Почему важна стоимость |
|---|---|---|---|
| Система управления | ЖЗК-03 на ДК-БЦ и ДК55Д; X8/AUTOCUT на платформе PSC | KJZ-07, CHK.CNC.SYS, SN-10000 в зависимости от модели | Определяет поддерживаемые проходы, обработку файлов и диагностику. |
| Программирование | Прямой импорт DXF/DWG, графическое программирование, многопроходные настройки, автоматический поиск кромок и центрирование. | Библиотеки параметров, созданные для каждой группы материалов | Удаляет запись G-кода и сокращает время работы оператора. |
| Система привода | шаговые приводы X/Y; Трехфазные шаговые приводы U/V | Сервоприводы переменного тока X/Y; обратная связь по стеклянной шкале с обратной связью | Добавлена повторяемость под нагрузкой и температурой. |
| Мониторинг | Мониторинг разряда в реальном времени с адаптивной подачей для уменьшения обрыва проволоки | — | Меньшее количество перерывов означает меньшее время простоя, а не более низкую цену. |
| Возможности подключения | Передача программ через USB и LAN | — | Практическое требование к рабочему процессу CAM |
| Источник питания | 3-фазное 380 В ±10 %, 2,5 кВА, макс. ток обработки 6 А | Конфигурация для других напряжений/частот | Несоответствие здесь - трансформатор или переспецификация. |
| Электробезопасность/сертификация | Стандартный export build | Пакет сертификации CE/UL (индивидуальная опция, зависит от модели) | Может быть статьей времени выполнения заказа, а также статьей затрат. |
| Документация | Руководство по эксплуатации, электрические схемы, список параметров на английском языке. | — | Отсутствующая документация становится платной поддержкой позже. |
Почти в каждом экспортном заказе возникают два вопроса о конфигурации, и оба имеют отношение к цене:
- Электроснабжение. Стандартная конструкция — 3-фазное напряжение 380 В ±10 %, 2,5 кВА. Если ваша установка работает с трехфазным напряжением 220 В, 440 В или 60 Гц, вы либо указываете сконфигурированную машину, либо покупаете трансформатор. Указание его на заводе обычно обходится дешевле, и это меняет график поставок.
- Опции, которые действительно являются возможностями. AWT (автоматическая заправка проволоки), поворотный стол с осью C, резервуар для воды под высоким давлением, линейные весы и модернизация корпуса — все это меняет возможности машины, и каждое из них имеет свои собственные затраты и время выполнения заказа. Решите, какие из них действительно нужны вашей работе, до расценки, а не после; добавление их позже обходится дороже, чем заказ один раз.
7. Какие еще расходы следует учитывать покупателям?
Машина не является реализованным проектом. При экспортном заказе разница между двумя предложениями часто заключается в объеме оборудования, а не в самой машине, и именно здесь стоимость электроэрозионного станка для резки проволоки обычно решается сравнение. Каждый поставщик электроэрозионных станков структуры имеют разную область применения, поэтому единственный надежный метод — это расположить одни и те же строки затрат рядом, прежде чем смотреть на заголовок.
Строки затрат для нормализации по предложениям
| Строка затрат | Что подтвердить письменно |
|---|---|
| Упаковка | Экспортный кейс, защита от ржавчины, проволочное крепление, план загрузки контейнера и включена ли упаковка в стоимость или оплачивается отдельно. |
| Внутренний транспорт и грузовые перевозки | Условия FOB / CIF / DAP, порт погрузки, включает ли предложение морские перевозки, страхование и расходы на место назначения. |
| Разгрузка и позиционирование | Масса машины и точки подъема, грузоподъемность крана или вилочного погрузчика на вашем объекте, нагрузка на пол и требования к выравниванию |
| Монтаж и ввод в эксплуатацию | Включены ли установка, нивелировка, калибровка и приемочная резка, и кем в пункте назначения |
| Обучение | Количество дней на объекте, количество операторов, язык, а также то, являются ли программирование и обучение параметрам отдельными элементами. |
| Первые расходники | Электродная проволока, guide wheels, nozzles, dielectric, resin and filters to run the first weeks of production |
| Запасные части | Рекомендуемый список запасных частей, гарантированные сроки поставки плат питания и приводов осей, а также наличие на складе вашей модели. |
| Гарантия и поддержка | Гарантийный период и начальная точка, что исключено, способ ответа службы технической поддержки и стоимость обслуживания на месте вне гарантии. |
| Обязанность и соблюдение | Классификация HS, пошлина назначения и любая сертификация или маркировка, требуемая на вашем рынке. |
| Электромонтажные и напольные работы | Мощность электроснабжения, кабели, выключатели, трансформаторы, фундамент и подача охлаждающей жидкости на вашем объекте. |
Расходные материалы: повторяющаяся линия
Электроэрозионный станок потребляет проволоку, направляющие, сопла, диэлектрик и смолу в предсказуемом цикле. Это небольшие ежемесячные цифры по отдельности и реальные годовые цифры вместе, поэтому предложение, которое на 8% дешевле, но привязывает вас к медленным или дорогим расходным материалам, не дешевле.
| Товар | Ориентировочная стоимость | Интервал обслуживания/примечание |
|---|---|---|
| Электродная проволока 0,18 мм | около 3–5 долларов США за катушку | 40–80 часов непрерывной резки на катушку |
| Направляющие колеса | около 15–25 долларов США за пару | Проверяйте ежемесячно при трехсменной работе; заменяйте по графику, а не в случае неисправности |
| Насадки для направляющих проволоки | около 8–15 долларов США за комплект | Износ проявляется сначала в виде ошибки конуса. |
| Диэлектрик (рабочая жидкость) | около 50–80 долларов США за смену | Держите проводимость в пределах диапазона, установленного строителем. |
| Смола | около 20–40 долларов США за смену | Потребление увеличивается в зависимости от качества воды и рабочего цикла. |
Сравнение, которое имеет значение
Цена машины – это единоразовая цифра. Стоимость квадратного миллиметра резки — это число, которое решает, оправдают ли инвестиции:
Стоимость раскроя = (амортизация станка, площадь, мощность, труд, расходные материалы, лом и доработка) ÷ квадратные миллиметры распила в год.
Запустите этот расчет на двух или трех котировках перед вами, и рейтинг часто изменится. Станок с двухпроходной возможностью и стабильной прецизионной цепью часто превосходит более дешевый однопроходный станок по стоимости за рез, если учитывать лом, ручную чистовую обработку и доработку, и проигрывает ему при простых работах с низкими допусками, где дополнительные возможности никогда не используются.
Рычаг затрат: Спросите у каждого поставщика одни и те же три цифры: заявленное время поставки, гарантированное время поставки запасных частей для компонентов, которые останавливают производство, и показатель потребления расходных материалов для вашего набора материалов. Эти три, а не основная цена, скажут вам, сколько будет стоить третий год.
Как получить точное ценовое предложение на станок для электроэрозионной обработки проволоки
Поставщики не могут цитировать то, чего они не видят. Самый быстрый путь от просмотра к полезному предложению — это одно сообщение, содержащее приведенную ниже информацию. Это также самый быстрый способ узнать, действительно ли поставщик предлагает ответ или просто отправляет прайс-лист.
Что включать в запрос котировок
| # | Ввод | Зачем это нужно поставщику |
|---|---|---|
| 1 | Максимальные размеры и вес заготовки | Устанавливает рабочий диапазон и нагрузку на стол; обычно сначала удаляет модели |
| 2 | Материал и твердость (например, D2 при 60 HRC, SKD11, твердый сплав, Ti-6Al-4V) | Устанавливает стратегию прохода и параметры разгрузки. |
| 3 | Максимальная и типовая толщина резки | Определяет требования к раме, промывке и электропитанию. |
| 4 | Допуски и чистота поверхности, которые действительно имеют значение для каждой поверхности | Определяет класс машины и количество проходов |
| 5 | Угол конусности на указанной высоте детали, если таковой имеется. | Выбор между стандартной платформой ±6° и платформой с большим конусом. |
| 6 | Годовые или ежемесячные часы резки и график смен | Размер привода, бюджет расходных материалов и рекомендации по запчастям |
| 7 | Мощность электростанции: напряжение, фаза, частота | Предотвращает замену трансформатора или повторную сборку после доставки. |
| 8 | Порт назначения и предпочтительный Инкотермс | Делает фрахт и пошлины сопоставимыми по всем котировкам |
| 9 | Требуемая сертификация или соответствие рынку | Влияет на конфигурацию и время выполнения заказа |
| 10 | Требуется ли испытание на резку вашего материала | Заменяет аргумент спецификации измеренным результатом. |
Имея эти десять входных данных, производитель может порекомендовать серию, назвать модель, указать стратегию прохождения и предоставить предложение, с которым можно будет сравнить предложение другого поставщика. Без них каждое полученное вами предложение будет относиться к другой машине, и самой дешевой будет та, в которой ее будет меньше всего.
Получите предложение на электроэрозионный станок от POOSN. Ищете электроэрозионный станок для своих производственных нужд? Сообщите нам размеры заготовки, материал, требуемую толщину резки, требования к точности и предпочтительную конфигурацию станка. Наша команда рассмотрит вашу заявку и порекомендует подходящий электроэрозионный станок с учетом ваших требований к обработке. Свяжитесь с POOSN, чтобы обсудить выбор вашей машины и запросить ценовое предложение.
Часто задаваемые вопросы о цене электроэрозионного станка
Сколько стоит электроэрозионный станок?Единой цифры нет, поскольку цена складывается из объема работ, класса станка, цепи точности, диапазона конусности, пакета управления и коммерческого объема. Однопроходный высокоскоростной станок, многопроходный среднескоростной станок и станок с большим конусом — это три разных продукта в трех разных ценовых уровнях, и два станка с одинаковым размером стола могут существенно отличаться по стоимости, если указаны система привода и прецизионная цепь. Надежный способ получить цену на станок для электроэрозионной обработки проволоки — это отправить данные о деталях и требования к настроенному предложению. |
Стоит ли среднескоростной электроэрозионный станок дополнительных затрат по сравнению с высокоскоростным станком?Это зависит от диапазона допуска и отделки, которую вы должны выдержать. Если работа связана с кронштейнами, прокладками, простыми пуансонами и обычными инструментами с меньшими допусками, высокоскоростной станок серии DK77 обеспечивает минимальные затраты на рез, а дополнительные возможности остаются неиспользованными. Если для работы требуется многопроходная резка до Ra 1,2 мкм или выше и повторяемая точность на закаленных пластинах, среднескоростная платформа оправдает свою цену за счет меньшего количества отходов, меньшего количества ручной обработки и меньшего количества повторных резов. |
Действительно ли увеличение режущей способности меняет цену станка?Да, потому что толщина — это структурный показатель, а не число в брошюре. Для режущей способности 800 мм требуется более высокая и жесткая колонна, промывка с двумя насосами для очистки глубокого пропила, а также источник питания, который контролирует наплавленный слой при высокой энергии разряда. Вот почему такая серия, как DK-BC, охватывает четыре модели шириной от 300 до 800 мм вместо того, чтобы предлагать одну раму с разными этикетками. |
Стоит ли конус ±45° дороже, чем ±6°?Значительно больше, поскольку ход U/V увеличивается с 60 × 60 мм до 590 × 590 мм при ±45°, а машине требуется специальная коническая головка, чтобы натяжение и промывка проволоки оставались под контролем при наклоне проволоки. Если на ваших чертежах нет уклона, рельефа или наклонной стены, указание ±6° или отсутствие вообще является более дешевым и равноценным выбором. |
Можно ли настроить машину на 220 В, 440 В или 60 Гц?Да и это надо решать до заказа, а не после доставки. Стандартная экспортная сборка — 3-фазное напряжение 380 В ±10 %, 2,5 кВА с максимальным рабочим током 6 А. Сообщите поставщику о фактической поставке на этапе предложения; настроенная машина обычно дешевле и быстрее, чем установка трансформатора на вашем объекте. |
Что мне следует проверить перед сравнением двух расценок на электроэрозионную обработку проволоки?Пять вещей: измеренная точность конкретной единицы и метод, используемый для ее измерения; количество дифферентных проходов опор управления; гарантированное время поставки запасных частей, которые останавливают производство; расход расходных материалов для вашего состава материалов; и что именно включает в себя коммерческая сфера: упаковка, перевозка, установка, обучение, гарантия и язык документации. Нормализуйте эти пять, и сравнение станет значимым. |
Куда идти дальше
POOSN — это бренд электроэрозионной обработки проволоки компании Taizhou Xinchengyang Machinery Manufacturing Co., Ltd., прямого производителя высокоскоростных, среднескоростных и крупноконических электроэрозионных станков. Если вы находитесь на этапе сравнения, отправьте данные детали из таблицы выше, и мы вернемся с рекомендацией машины и настроенным предложением, а не со страницей каталога.
| Прецизионная оснастка и закаленные пластины Среднескоростная проволочная электроэрозионная обработка серии PSC | Прецизионные инструменты общего назначения по сбалансированной цене Среднескоростная проволочная электроэрозионная обработка серии DK-BC |
| Черновая резка и общая оснастка Высокоскоростная электроэрозионная обработка проволоки серии DK77 | Конические матрицы, инструменты для экструзии и волочения Большой конус (DKD) Series |
| Резка закаленной стали после термообработки Проволока электроэрозионная для закаленной стали | Твердый сплав и прецизионная резка Проволочная электроэрозионная обработка для точной твердосплавной резки |
| Автомобильная оснастка и допуски Проволочная электроэрозионная обработка для автомобильной оснастки | Выбор марки электродной проволоки Руководство по выбору проволоки для электроэрозионной обработки |
| Сравнение WEDM с другими процессами Сравнение процессов электроэрозионной обработки проволоки | Как POOSN строит и тестирует машины О заводе ПООСН |
| Рекомендация с вашей стороны Запросить предложение |
Опубликовано 20 октября 2026 г. Спецификации, приведенные в этой статье, взяты из текущих спецификаций POOSN для линеек DK77, DK-BC, PSC и с большим конусом, подлежат подтверждению и могут меняться в зависимости от конфигурации. Показатели точности и производительности описывают возможности машины в установленных условиях; они не являются гарантированным результатом для конкретной заготовки, материала или условий цеха и не должны рассматриваться как договорные допуски.
-
Телефон
+86-0523-86268788 +86-13815960366 +86-13912191163Эл. почта
[email protected]Адрес
Китай, г. Тайчжоу, р-н Хайлин, пос. Цзюлун, ул. Юйшэн, д. 366
