

 English
 русский
 عربى

Новости отрасли
Главная / Новости / Новости отрасли / Электроэрозионная обработка проволоки для автомобильных деталей: допуски, выбор станка, руководство поставщика
Электроэрозионная обработка проволоки для автомобильных деталей: допуски, выбор станка, руководство поставщика
2026-09-21
Рассмотрим типичную работу. Поставщику тормозов уровня 1 необходимо 240 закаленных вставок D2, каждая с канавкой для уплотнения диаметром 0,6 мм, которая должна выдерживать жесткий допуск по ширине — и удерживать ее после закалки до 60 HRC. Как только заготовки затвердевают, фрезерная ячейка, которая вырезала прототипы, больше не может удерживать канавку, и для шлифования требуется круг нестандартной формы и трехнедельное приспособление. Эта заметка в углу чертежа переносит работу на электроэрозионный станок.
Это руководство предназначено для тех, кто обращается к этому вопросу: менеджеров инструментальных цехов, инженеров-технологов и групп по закупкам, оценивающих проволочную электроэрозионную обработку для автомобильной оснастки — вставок штампов, пуансонов, вставок пресс-форм, твердосплавных режущих инструментов и штампов для ламинирования EV. В нем рассказывается, где подходит этот процесс, какие допуски он может соблюдать, чем различаются классы машин и что нужно проверить перед размещением заказа.
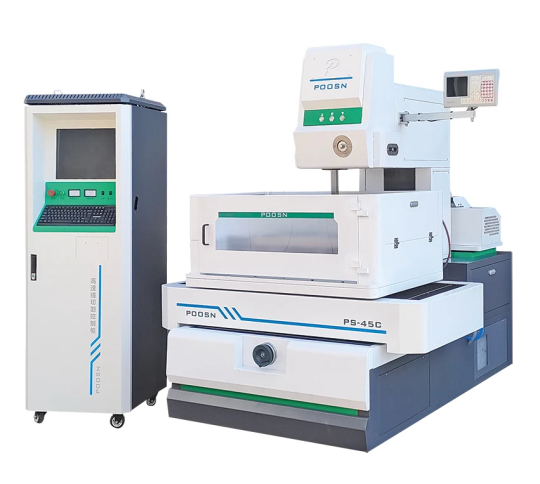
Проволочная электроэрозионная обработка — также называемая проволочной электроэрозионной проволокой или WEDM — удаляет материал с помощью контролируемых электрических разрядов между тонким проволочным электродом и заготовкой, погруженной или промытой в деионизированной воде. Поскольку проволока никогда не касается детали, твердость, толщина стенки и размер детали перестают быть барьерами: закаленная сталь и твердый сплав, которые не может обработать ни одна режущая кромка, обрезаются до окончательного размера за один установ, без режущего усилия и без механических заусенцев.
Инженерный вопрос не в том, сможет ли электроэрозионный станок изготовить деталь. Обычно может. Вопрос в том, какой класс станка, какой рабочий диапазон и какая конусность на самом деле необходимы для работы, а покупательная способность, которую мастерская никогда не будет использовать, является наиболее распространенным способом ошибиться при покупке.
Контент
- 1 Почему проволочная электроэрозионная обработка используется для автомобильной оснастки
- 2 Распространенные автомобильные детали, штампы и инструменты для электроэрозионной резки
- 3 Материалы, подходящие для электроэрозионной обработки автомобильной проволоки
- 4 Какой допуск может иметь электроэрозионная обработка?
- 5 Высокоскоростная, среднескоростная и проволочная электроэрозионная обработка с большим конусом
- 6 Как правильно выбрать электроэрозионный станок для автомобильной оснастки
- 7 POOSN Электроэрозионные станки для автомобильной оснастки
- 8 Проволочная электроэрозионная обработка против фрезерования, лазерной резки, шлифования и электроэрозионной обработки
- 9 Как оценить производителя или поставщика электроэрозионной обработки проволоки
- 10 Стоимость, расходные материалы и техническое обслуживание электроэрозионной обработки автомобильной проволоки
- 11 Часто задаваемые вопросы по электроэрозионной обработке автомобильной проволоки
- 11.1 Какой допуск может соблюдать автомобильная система WDM при производстве?
- 11.2 Может ли проволочная электроэрозионная обработка разрезать цементированную или цементированную деталь?
- 11.3 Какая высокоскоростная или среднескоростная электроэрозионная обработка лучше для автомобильной оснастки?
- 11.4 Может ли проволочная электроэрозионная обработка производить автомобильные детали в больших объемах?
- 11.5 Какой провод следует использовать для автомобильных штампов?
- 11.6 Что следует проверить перед заказом электроэрозионного станка для автомобильных работ?
- 12 Запросить испытание на резку
Почему проволочная электроэрозионная обработка используется для автомобильной оснастки
Четыре ограничения подталкивают автомобильную оснастку к WEDM, и они обычно появляются вместе, а не по одному.
- Твердость после термообработки. Вставки и пуансоны подвергаются сквозной закалке, цементации (обычно глубина гильзы 0,6–1,2 мм) или изготавливаются из твердого сплава, поскольку они должны выдерживать сотни тысяч ударов. WEDM удаляет материал путем искровой эрозии, а не режущей кромкой, поэтому закаленную пластину D2 или SKD11 можно доработать до нужного размера после закалки — без риска деформации, который возникает при чистовом шлифовании закаленной детали.
- Размер элемента ниже радиуса фрезы. Канавка для уплотнения диаметром 0,6 мм имеет радиус угла, который не может выполнить ни одна практическая концевая фреза, и та же стенка останавливает прорезь для инжектора 0,4 мм или квадратный внутренний угол. Инструмент — это проволока: нет радиуса угла инструмента, который нужно компенсировать, и нет минимального внутреннего радиуса, превышающего радиус проволоки плюс искровой промежуток.
- Никакой режущей силы. Тонкостенные корпуса, ребра толщиной 0,8 мм на конструктивном кронштейне и длинные тонкие сердечники прогибаются под фрезерными нагрузками. WEDM практически не применяет механическую силу, поэтому стенку толщиной 0,5 мм можно разрезать без поддержки и без упругого возврата.
- Частота пересмотра. Штамповочный штамп можно модифицировать несколько раз в рамках программы автомобиля по мере поступления фейслифтинга, вариантов отделки салона и региональных спецификаций. В WEDM это редактирование программы, а не новый электрод, приспособление или формообразующий инструмент, который при работе с низким и средним объемом часто перевешивает более медленную скорость резки.
Эмпирическое правило: если деталь является проводящей, имеет твердость примерно 45 HRC и имеет элемент уже 1 мм или стенку тоньше 1,5 мм, то электроэрозионная обработка должна быть включена в маршрут процесса с самого начала, а не добавляться в качестве спасательной операции после неудачного фрезерования.
Распространенные автомобильные детали, штампы и инструменты для электроэрозионной резки
Это приложения, которые фактически поступают на машину. Рисунок последовательный: деталь закаленная, тонкая или геометрически заблокированная для обычной фрезы.
| Категория детали | Типичный материал | Типичный эталонный допуск | Причина указания WEDM |
|---|---|---|---|
| Вставки для штамповки, пуансоны и съемники | D2, SKD11, Cr12MoV, твердый сплав | 0,003–0,008 мм | Разрезать после затвердевания; отсутствие искажений при шлифовке |
| Вставки для литья под давлением и литья под давлением | Х13, 8407, С136 | 0,005–0,010 мм | Глубокие узкие ребра и наклонные стенки. |
| Вилка переключения передач и инструмент для синхронизатора | 20МнКр5, СКМ415 | 0,008–0,012 мм | Науглероженные поверхности плюс острые угловые элементы |
| Канавки для уплотнения тормозного суппорта | Чугун, алюминиевый сплав | 0,008–0,015 мм | Ширина канавки ниже радиуса фрезы |
| Седла форсунок и распылительные отверстия | Закаленная нержавеющая, инструментальная сталь | 0,003–0,006 мм | Округлость и целостность поверхности внутри отверстия |
| Корпуса датчиков и вставки разъемов | Латунь, бериллиевая медь | 0,010–0,020 мм | Тонкие стенки, не способные выдержать прижимную силу |
| Твердосплавные режущие инструменты, протяжки и развертки | Карбид вольфрама | 0,003–0,008 мм | Твердость сверх экономичного срока службы абразивного круга |
| Ламинирование двигателя электромобиля и матрицы ротора | Твердый сплав, закаленная инструментальная сталь | 0,002–0,005 мм | Края без заусенцев и точность ламинирования друг над другом |
Две категории платят за машину самостоятельно. Закаленные штамповочные вставки — классический случай; Формы для ламинирования EV растут быстрее всего, поскольку заусенцы на них размножаются на тысячах уложенных друг на друга листов и могут привести к короткому замыканию в готовом статоре или роторе. Проволочная электроэрозионная обработка позволяет получать кромки без заусенцев, а дополнительные чистовые проходы могут значительно уменьшить толщину слоя повторной отливки и улучшить целостность поверхности.
Материалы, подходящие для электроэрозионной обработки автомобильной проволоки
Электроэрозионную обработку часто называют независимой от материала, поскольку для нее требуется только электропроводность. На практике металлургия по-прежнему меняет скорость резки, целостность поверхности и количество необходимых проходов — различия достаточно велики, чтобы повлиять на предложение.
| Группа материалов | Поведение в WEDM | Практическая заметка |
|---|---|---|
| Закаленные инструментальные стали (D2, SKD11, Cr12MoV, H13) | Самая простая группа: вести себя хорошо, смывать чисто, соблюдать допуск при проходах. | Многопроходная резка на пластине диаметром 40 мм обеспечивает идеальную чистоту поверхности. |
| Науглероженные и цементированные стали | Твердый корпус по сравнению с более мягким сердечником разрушается с разной скоростью; провод отстает в корпусе и ускоряется в сердечнике | Уменьшите параметры черновой обработки и проверьте промывку; углы сначала показывают разницу |
| Цементированный карбид | Режет хорошо, но микротрещины и обеднение кобальта представляют собой реальный риск при высокой энергии разряда. | Черновая обработка с меньшим энергопотреблением плюс один или два дополнительных подрезных прохода |
| Титановые и никелевые сплавы (Ti-6Al-4V, Inconel) | Режут медленнее, чем сталь той же толщины; риск переделки слоя, если обрезки пропущены | Минимум три прохода обычно применяется там, где целостность поверхности имеет решающее значение. |
| Алюминиевые и медные сплавы | Алюминий быстро режется, но может окислиться; медь и латунь отводят тепло и менее эффективно режут | Не указывайте ту же почасовую ставку, что и для инструментальной стали. |
Карбидные и никелевые сплавы — это две группы, в которых экономия на обрезке является ложной экономией, поскольку повреждение проявляется через несколько недель в виде сколов или усталостных трещин, а не как немедленное нарушение размеров.
Какой допуск может иметь электроэрозионная обработка?
Допуск, указанный на чертеже, и допуск, который может выдержать цех при производстве, — это два разных числа. Большая часть объема автомобильного инструмента находится в середине практического диапазона, и именно здесь экономика электроэрозионной обработки наиболее выгодна.
- Закаленные вставки для штампов и пресс-форм располагайтесь на самом узком конце, поскольку зазор между вырубкой и обрезкой напрямую влияет на высоту заусенца и срок службы матрицы. Для достижения этого диапазона требуется машина высокоточного класса, контролируемая среда и три или более проходов.
- Седла инжекторов обычно определяются округлостью и чистотой поверхности, а не абсолютным размером — важное различие при написании спецификации покупки.
- Инструмент для вилки переключения передач и синхронизатора приземляется в диапазоне, с которым комфортно и стабильно справляется среднескоростная машина с двумя режущими проходами.
- Канавки для уплотнения тормозного суппорта Обычно это черновой проход плюс один проход обрезки на станках большинства классов.
- Структурные кронштейны и усиления являются самой рыхлой категорией, для которой обычно достаточно однопроходной высокоскоростной резки, если только требования к качеству кромки не предусматривают иное.
Ниже полосы чистовой обработки кривая затрат резко поворачивает вверх: вам нужна среда с контролируемой температурой, три или более проходов, более медленная подача проволоки и уровень дисциплины оператора, который не каждый цех может выдержать в течение трех смен. В конце концов, честным конкурентом является лазерная или плазменная резка высокого разрешения, а не фрезерование.
Отделять допуск, который действительно нужен заказчику, от допуска, напечатанного на чертеже, — самая ценная привычка в этом бизнесе. Цитаты могут удвоиться, если общее примечание, написанное для функциональной поверхности, применяется к поверхности, которая никогда не касается другой части.
Высокоскоростная, среднескоростная и проволочная электроэрозионная обработка с большим конусом
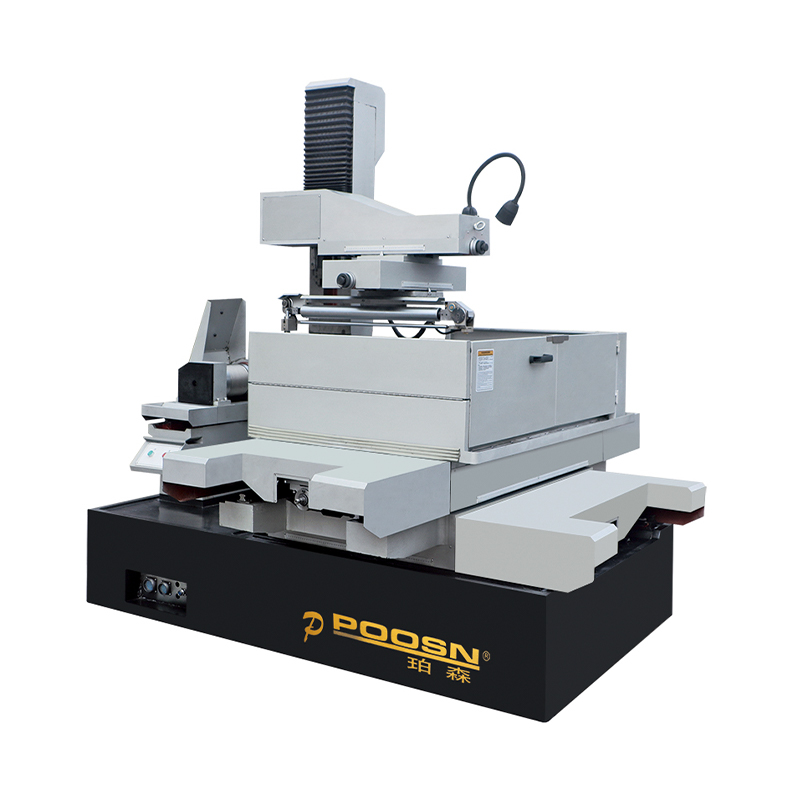
Высокоскоростная электроэрозионная обработка проволоки , часто построенный на платформе DK77, обеспечивает самую низкую стоимость квадратного миллиметра резки. Это правильное решение для кронштейнов, прокладок, простых пробойников и любой работы, где допустима более свободная лента.
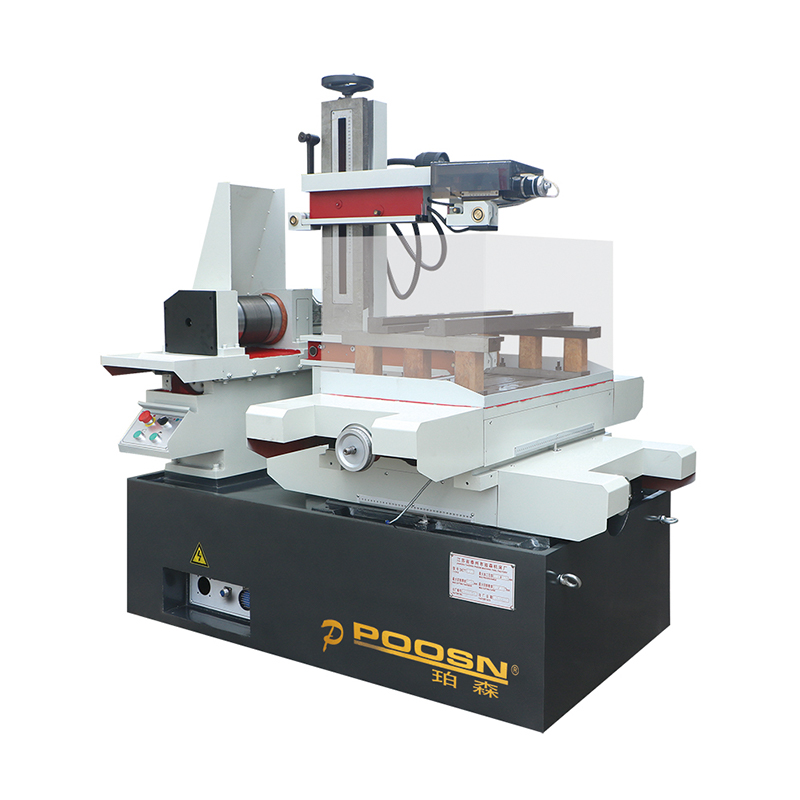 DK-7745 Высокоскоростной электроэрозионный станок с ЧПУ (4 оси, ход 400×600 мм) Высокоскоростной проволочный электроэрозионный станок DK-7745: устройство, специально разработанное для обработки деталей сложной формы и высокоточных деталей, обеспечивающее точную и надежную обработку. Этот Мак... Посмотреть продукт →
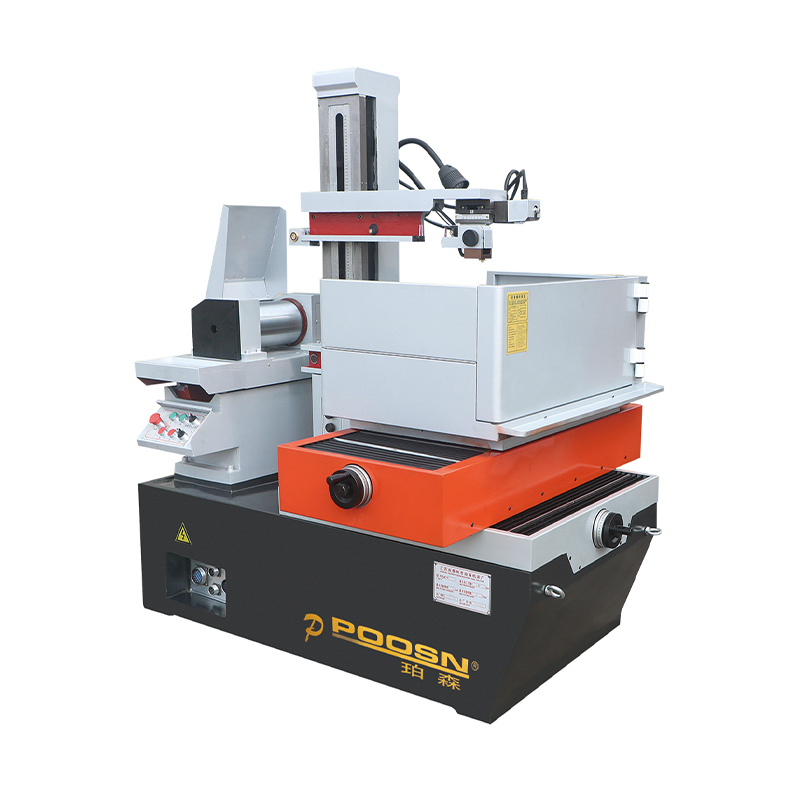
Среднескоростная электроэрозионная обработка проволоки находится между высокоскоростными и точными машинами. Он добавляет контролируемую многопроходную резку и более жесткий привод проволоки, и именно эта комбинация перемещает достижимую ленту от свободного конца к чистовому концу - одна из причин, по которой среднескоростные станки широко используются для автомобильной оснастки. Стоимость резки выше, чем на высокоскоростном станке, но процент брака и время ручной отделки снижаются.
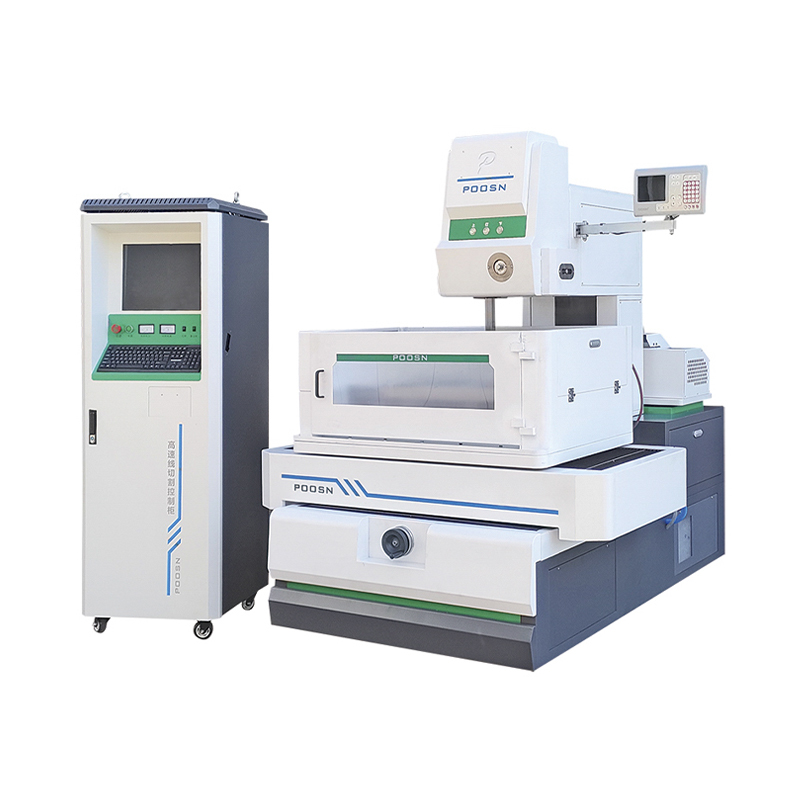 PS45C Высокопроизводительный среднескоростной электроэрозионный станок с ЧПУ Среднескоростная проволочная электроэрозионная обработка серии PS45C: эта серия, предназначенная для прецизионной обработки более крупных заготовок, предлагает расширенные возможности обработки и более высокие рабочие нагрузки... Посмотреть продукт →
Многопроходная резка это возможность, а не класс станка: черновой проход, за которым следует один или несколько подрезных проходов с постепенно уменьшающейся энергией разряда. Каждый среднескоростной и прецизионный станок поддерживает его, и это то, что обеспечивает как более жесткий допуск, так и более качественную обработку поверхности, которую требуют автомобильные спецификации — однопроходная резка никогда не достигает этого. Прежде чем смотреть на что-либо еще, подтвердите количество проходов дифферента через опоры управления, поскольку это число устанавливает нижний предел достижимого допуска.
Прецизионные электроэрозионные станки , которые удерживают самые тугие ленты с помощью проволоки меньшего размера, оправданы в основном для матриц EV для ламинирования, инжекторных инструментов и твердосплавных изделий, где требования к допускам и целостности поверхности действительно жесткие. Они стоят значительно дороже и нуждаются в контролируемой среде.
Купите тот класс, который соответствует диапазону допусков, который вам действительно нужен, а не самый узкий чертеж в файле, потому что разница в цене между классами намного больше, чем разница в достижимом качестве при обычных автомобильных работах.
Как правильно выбрать электроэрозионный станок для автомобильной оснастки
Подбор лучше работает по детали, чем по каталогу. Запустите эту цепочку по порядку:
- Размер и вес детали — устанавливает рабочий диапазон и нагрузку на стол и обычно исключает машины прежде, чем что-либо еще.
- Материал и твердость — задает стратегию прохождения и необходимость создания библиотеки параметров с нуля.
- Толерантность и отделка, которые действительно имеют значение — задает класс машины и необходимость контролируемой среды.
- Конус — уклон, рельеф или наклонные стенки определяют, требуется ли вообще машина с возможностью конусности.
- Месячные метры резки — решает между одной машиной и двумя.
Таблица ниже является отправной точкой, а не спецификацией.
| Если ваша работа | Начать с |
|---|---|
| Закаленные пластины D2 / SKD11 толщиной примерно 20–30 мкм. | Высокоскоростная машина серии DK77 |
| Прецизионные инструменты, требующие более строгого контроля размеров и более качественной обработки. | Среднескоростная машина серии PSC |
| Прецизионные инструменты общего назначения, где доминирует стоимость детали. | Серия ДК-BC |
| Угловые стены, уклон или глубокий конус | Серия с большим конусом (ДКД) |
Рекомендация по-прежнему зависит от детали, и надежный способ решить ее — это испытание на резку собственного материала, а не сравнение показателей по каталогу.
Конусная резка для угловых штампов и пресс-форм
Автомобильные штампы и пресс-формы редко имеют прямые стенки: углы уклона, задние углы и отверстия штампов, которые сужаются от режущей кромки вниз к зоне зазора, требуют наклона проволоки.
- Конус capability is always quoted at a specified workpiece height , и достижимый угол уменьшается по мере того, как деталь становится выше. Машина, рассчитанная на заданный угол на одной высоте Z, не обязательно будет удерживать его на другой.
- Укажите конусность по углу и максимальному отклонению на указанной высоте. Число отклонения, а не максимальный угол, определяет, будет ли матрица собрана аккуратно, и это число, отсутствующее в большинстве предложений.
- Станки с большим конусом используйте независимое управление U/V-осью с помощью специальной конической головки, чтобы промывка и натяжение оставались постоянными при наклоне проволоки. Без этого качество резки на конической поверхности и точность углов ухудшаются.
- Конус is not free. Для прямых сквозных отверстий, твердосплавных заготовок и простых пуансонов это увеличивает стоимость, но не дает никакой выгоды; Если на чертеже нет уклона, рельефа или наклонной стены, исключите это из спецификации.
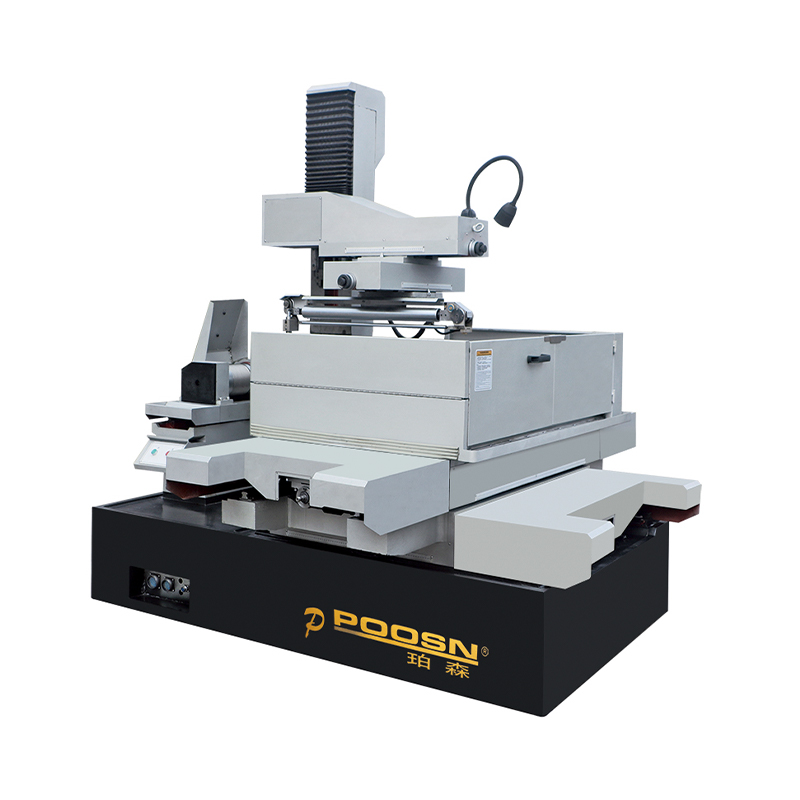 DK45D Электроэрозионный станок с ЧПУ с большой конической проволокой для прецизионной обработки пресс-форм Проволочная электроэрозионная обработка с большим конусом серии DK45D. Эта серия, специально разработанная для высокоточной резки с большим конусом, идеально подходит для прецизионной обработки, требующей значительных... Посмотреть продукт →
Модели POOSN с большим конусом имеют диапазон до ±45°.
POOSN Электроэрозионные станки для автомобильной оснастки
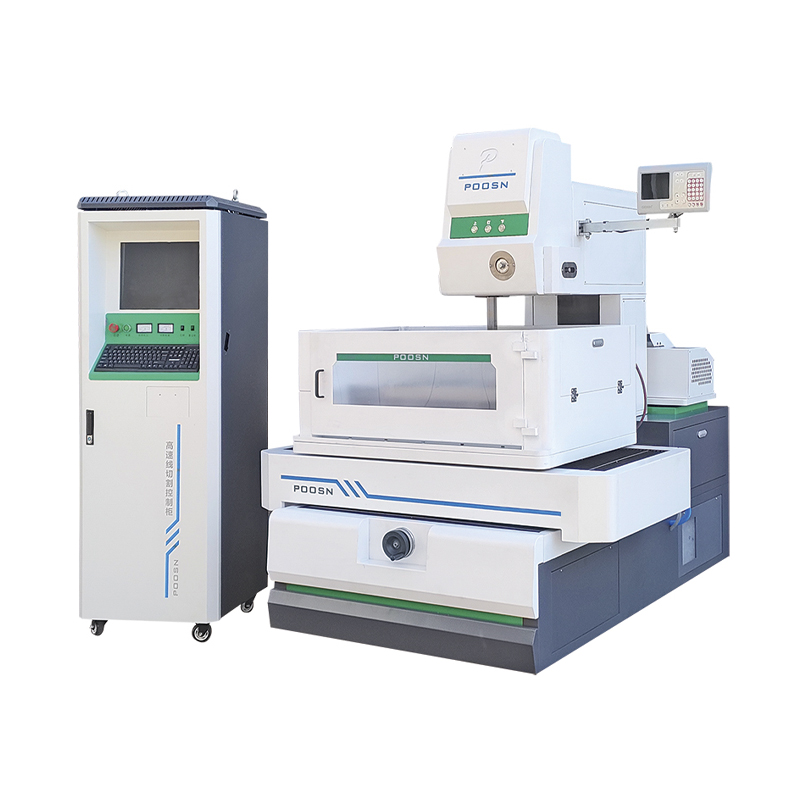
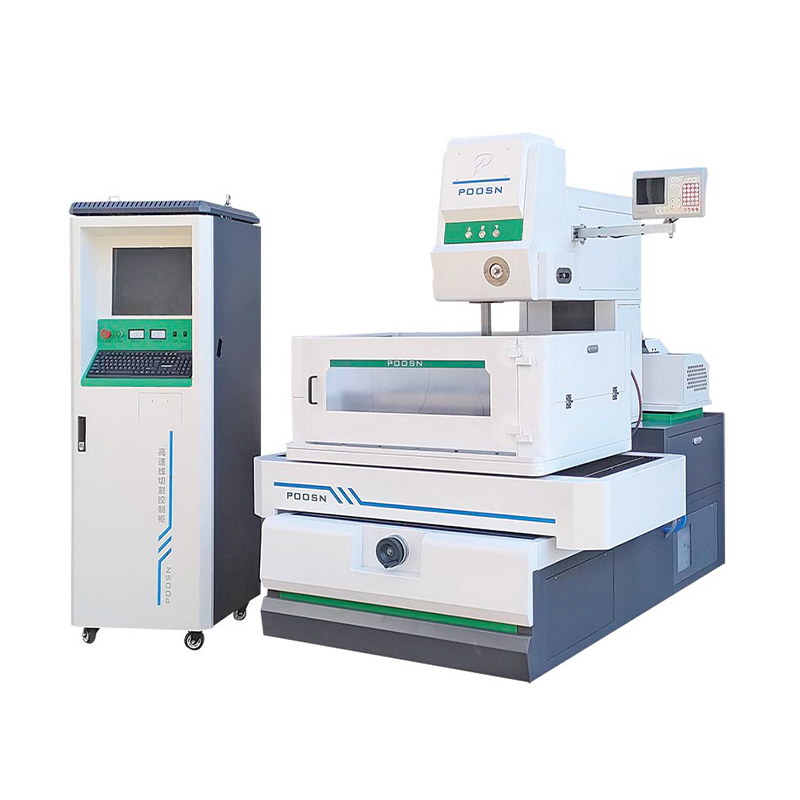
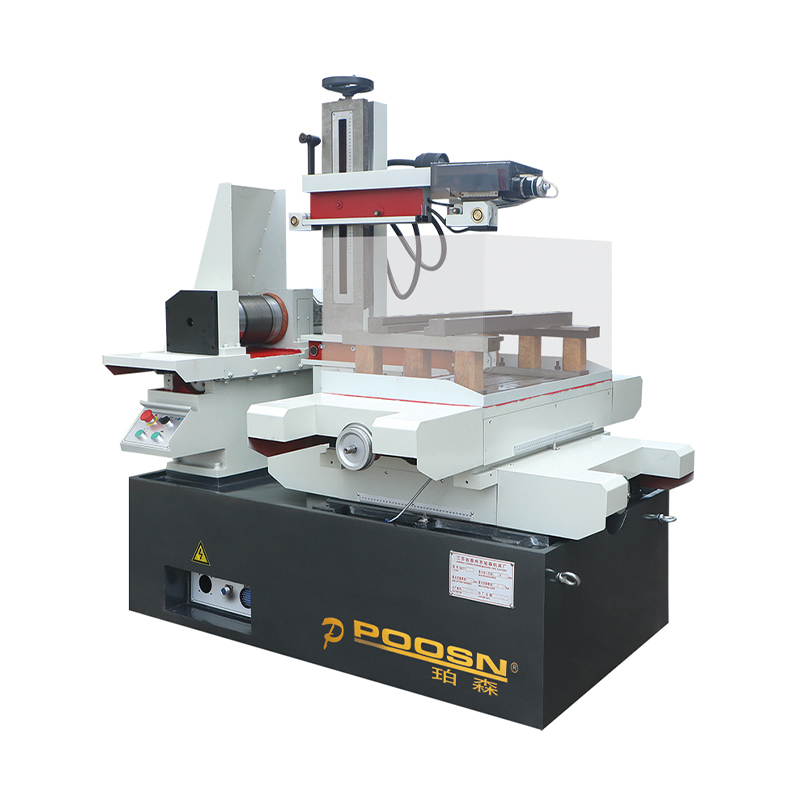
POOSN — это бренд электроэрозионной обработки проволоки компании Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. Завод на протяжении трех десятилетий производит электроэрозионные станки четырех семейств — PS, PSC, среднескоростные, DK, высокоскоростные и с большим конусом — и экспортирует в Юго-Восточную Азию, Западную Азию, Европу и Америку в качестве прямого производителя, а не торговой компании.
| Серия | Лучшее для | Ключевой момент |
|---|---|---|
| Серия PSC (PSC35C/PSC45C/PSC50C/PSC60C) | Прецизионные автомобильные инструменты | Многопроходная среднескоростная резка; точность и завершенность |
| Серия ДК-BC | Общая прецизионная оснастка | Баланс скорости и стоимости; точность повторного позиционирования 0,002 мм |
| Серия ДК77 | Черновая резка и общая оснастка | Экономичная резка закаленной заготовки |
| Серия с большим конусом (ДКД) | Конусed dies and molds | Конусная резка под большим углом, до ±45°. |
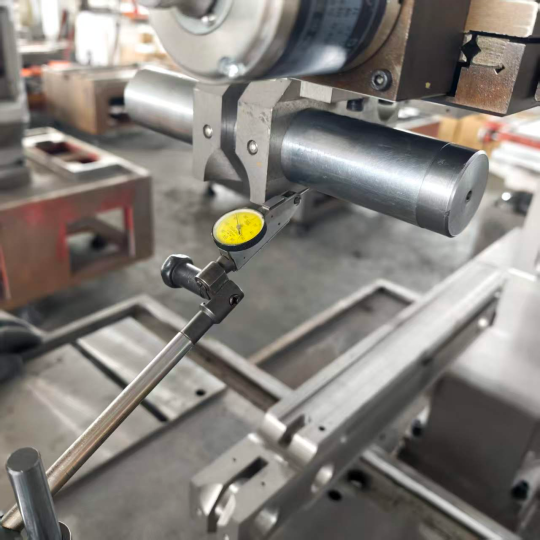
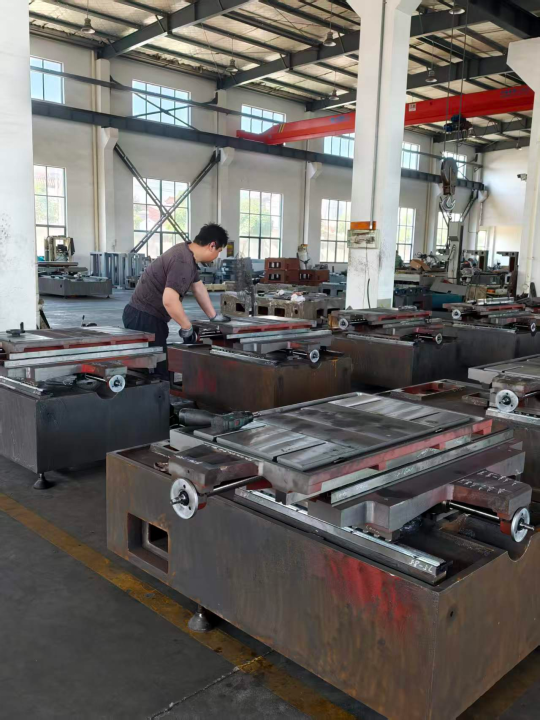
Как POOSN проверяет точность электроэрозионного станка
Сказать покупателю «попросить отчет о лазерном интерферометре» легко; показывать, что происходит в цеху, полезнее. Это цепочка проверки машины POOSN:
- Процесс седловой пластины — 12 часов отпуска, 24 часа естественного охлаждения и ручное снятие напряжений, поэтому геометрия сохраняется в течение многих лет службы, а не только во время приемочных испытаний.
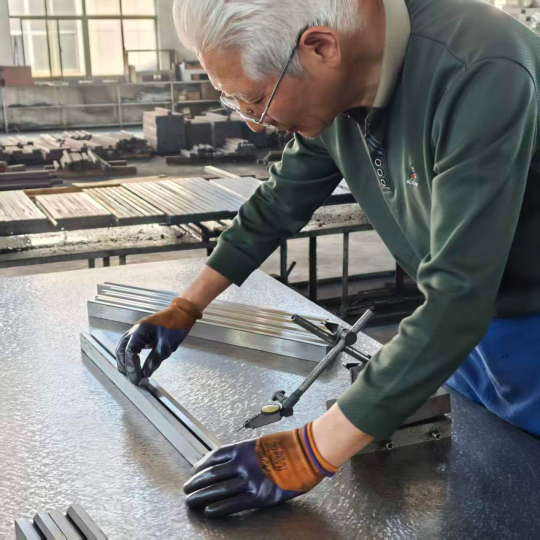
- Сборка и выравнивание относительно механического или лазерного эталона, при этом точность направляющих контролируется в цехе, а не корректируется в конце линии.
- Точность позиционирования измерена с помощью лазерного интерферометра перед отправкой. , с протоколом испытаний, выданным заказчику.
- Три смотровых ворот — поступление деталей, процесс сборки и окончательная подготовка к отгрузке — обслуживают восемь штатных инспекторов по качеству.
- Согласованная система управления — KJZ-07, ZHZK-03, CHK.CNC.SYS или SN-10000 в зависимости от станка.
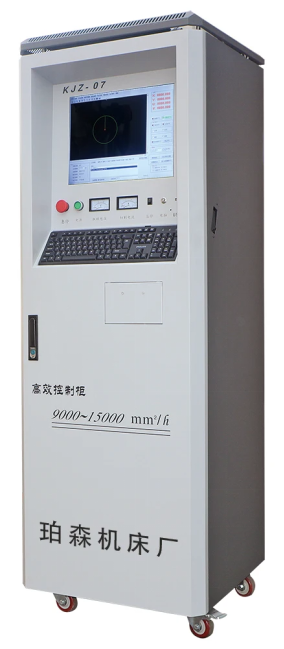
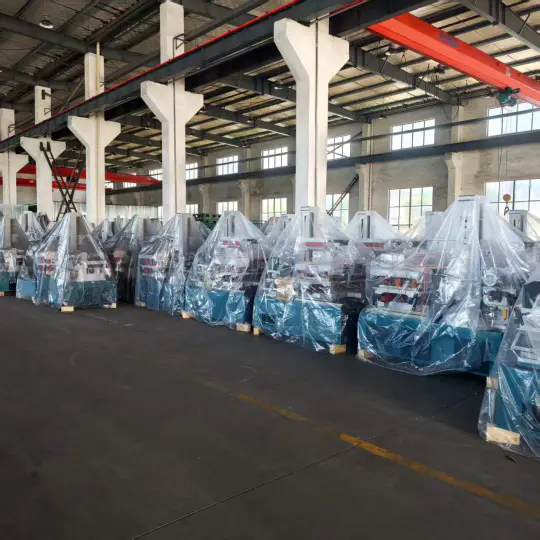
Не уверены, подходит ли высокоскоростная, среднескоростная или крупноконусная электроэрозионная обработка для вашего автомобильного инструмента? Отправьте нам размер детали, материал, толщину и допуски, которые действительно имеют значение, и мы вернемся с рекомендацией станка, а не со страницей каталога.
Проволочная электроэрозионная обработка против фрезерования, лазерной резки, шлифования и электроэрозионной обработки
Важное сравнение заключается не в абстрактном сравнении электроэрозионной обработки проволоки и фрезерования. Это процесс, обеспечивающий соответствующие характеристики при наименьших затратах на конкретный материал.
| Процесс | Предел твердости | Эталонный допуск | Угловой радиус | Лучшее соответствие в автомобильной промышленности |
|---|---|---|---|---|
| Электроэрозионная обработка проволоки | Любой проводящий материал, независимо от твердости. | 0,003–0,015 мм | Только радиус проволоки | Закаленные матрицы, тонкие стенки, внутренние особенности |
| Фрезерование с ЧПУ | Примерно до 45HRC | 0,010–0,030 мм | Радиус фрезы | Мягкие корпуса, большие карманы, 3D-поверхности. |
| Лазерная резка | Стальной лист средней толщины | 0,050–0,150 мм | Маленький, но с зоной термического воздействия | Плоские заготовки, кронштейны, профили-заготовки |
| Грузило электроэрозионное | Любой проводящий материал | 0,005–0,020 мм | Электрод угловой | Слепые полости, 3D формы, текстура пресс-формы |
| Шлифование | Любая закаленная сталь | 0,002–0,010 мм | Форма колеса | Плоские поверхности, цилиндрические детали по наружному и внутреннему диаметру |
Лазерная резка — это сравнение, которое стоит расширить, поскольку ее часто предлагают в качестве замены высокоскоростной электроэрозионной резки при изготовлении автомобильных заготовок. Лазер выигрывает на плоском листе, где допуск невелик и состояние кромки не является критическим. Он проигрывает, как только деталь становится толстой, как только зона термического влияния становится недопустимой или как только требование допуска ужесточается значительно ниже 0,05 мм. При использовании закаленного инструмента с твердостью 60HRC о лазере речи не идет.
Шлифование и проволочная электроэрозионная обработка перекрываются при работе с закаленными штампами, и их разделение простое: шлифовальные ручки обрабатывают плоские поверхности и цилиндрические детали быстрее и дешевле, тогда как WEDM обрабатывает внутренние профили, узкие пазы, острые внутренние углы и все, что требует круга нестандартной формы. Большинство мастерских автомобильных инструментов используют оба варианта и соответствующим образом распределяют работу.
Лишь немногие процессы сочетают в себе неограниченную твердость заготовки, допуск в низкомикроном диапазоне и нулевую силу резания. Именно поэтому закаленные автомобильные штампы и тонкостенные инструменты продолжают возвращаться к проволочной электроэрозионной обработке, несмотря на более низкую скорость резания.
Как оценить производителя или поставщика электроэрозионной обработки проволоки
Клиенты автомобильной отрасли проверяют свою цепочку поставок инструментов, и это давление ложится на того, кто поставляет машину. Машина, которая хорошо работает в демонстрационном режиме, но не имеет канала запасных частей, обязательств по обслуживанию и процедуры повторной сертификации точности, в течение восемнадцати месяцев становится узким местом производства. Запросите в письменной форме следующее:
- Измеренная точность конкретного устройства , с указанным методом испытаний — отчет лазерного интерферометра о реальной машине, а не каталожный рисунок для модельного ряда.
- Количество триммеров проходит контрольные опоры — это устанавливает минимальный достижимый уровень допуска, и большинство покупателей забывают задать этот вопрос.
- Сроки поставки запасных частей для изделий, которые останавливают производство : платы электропитания, двигатели натяжения проволоки, приводы УФ-осей и компоненты управления. Письменное время выполнения заказа стоит больше, чем более низкая цена машины.
- Поддержка параметров для вашего набора материалов — отправные точки для твердосплавных сплавов, науглероженной стали и, при необходимости, титановых и никелевых сплавов той толщины, которую вы фактически используете.
- Тест на резку собственного материала , с протоколом испытаний и используемым набором параметров.
- Приемочные испытания машины на испытательном образце, который соответствует вашей геометрии, измеряя качество кромки, поведение углов и угол конусности.
- Английская документация — руководство по эксплуатации, электрические чертежи, перечень параметров и контрольная документация.
- Электрическая конфигурация — требования к напряжению, фазе и подключению для вашего объекта, а также список электрических компонентов.
- Поддержка системы управления — контроллер и версия, как обрабатываются обновления и запасные части, а также зависит ли машина от подключения к Интернету для запуска или обновления.
- Обучение, экспортная документация и настройка — что включено и на каком языке; упаковка, погрузка и таможенные документы до места назначения; и сможет ли завод поставлять светильники, более высокие корпуса, увеличенный ход Z или интеграцию ячеек автоматизации, а не только машины из каталога.
Прежде чем сравнивать цены, нормализуйте предложения: добавьте первый год расходных материалов, риск запасных частей, подразумеваемый указанными сроками поставки, а также значение параметра и предлагаемую поддержку обучения. Машины, цена покупки которых заметно отличается, могут полностью измениться, если учесть эти факторы. Для автомобильной оснастки отношения с поставщиками имеют большее значение, чем технические характеристики машины, поскольку документированное время выполнения заказа и готовая таблица параметров — это то, что позволяет машине работать в течение третьего года.
Вам нужен тест на резку перед заказом? Отправьте нам свой чертеж и спецификацию материала, и мы вырежем деталь и вернем ее с измеренным результатом.
Стоимость, расходные материалы и техническое обслуживание электроэрозионной обработки автомобильной проволоки
Стоимость детали зависит от трех переменных: длины реза, высоты заготовки и количества проходов. Двухпроходная резка стальной пластины диаметром 40 мм требует существенно больше машинного времени, чем однопроходная резка той же геометрии, причем увеличение почти полностью связано с машинным временем, а не с расходом проволоки.
Стоимость проволоки зависит от того, как ее использует машина: если проволока используется повторно до тех пор, пока она не сломается или ее диаметр не упадет ниже порога полезного использования, это незначительная статья затрат, а если она одноразовая, потребление становится видимой статьей расходов. В любом случае, при типичной автомобильной обрезке проволока обычно составляет небольшую долю от общей стоимости детали, поэтому оптимизация количества проходов имеет большее значение, чем покупка более дешевой проволоки.
Помимо проволоки, расходными материалами являются диэлектрические фильтры, смола, сопла и направляющие в сборе. Жизнь гида – предмет, который чаще всего недооценивают : на трехсменной машине верхние и нижние направляющие следует проверять ежемесячно и заменять по графику, а не при выходе из строя, поскольку изношенная направляющая проявляется как ошибка конуса, которая постепенно проявляется и ее легко не заметить, пока детали не начнут выходить из строя при проверке.
Короткая смена предотвращает большую часть этого:
- Очищайте диэлектрические фильтры по расписанию, а не по тревоге.
- Проверяйте натяжение провода еженедельно с помощью манометра, а не на слух.
- Периодически проверяйте точность позиционирования, поскольку на детали незаметно скапливается температурный дрейф.
- Поддерживайте диэлектрическую проводимость в пределах диапазона, указанного производителем станка — дрейф проводимости изменяет характеристики искры и, следовательно, допуск.
- Регистрируйте каждую замену направляющей.
При работе в три смены плановая замена направляющих и контроль диэлектрической проводимости позволяют избежать большего количества отходов, чем любая программа обучения операторов, поскольку оба отказа развиваются медленно и незаметны на одной детали.
Часто задаваемые вопросы по электроэрозионной обработке автомобильной проволоки
Какой допуск может соблюдать автомобильная система WDM при производстве?Это больше зависит от стратегии прохода и условий цеха, чем от марки станка: среднескоростной станок с двумя или тремя проходами воспроизводимо обрабатывает середину практического диапазона, прецизионный станок в контролируемой среде достигает узкого конца, а однопроходный высокоскоростной станок покрывает свободный конец. Приведенные выше эталонные диапазоны описывают типичные требования, а не гарантированные значения. |
Может ли проволочная электроэрозионная обработка разрезать цементированную или цементированную деталь?Да. Науглероженный корпус и более мягкий сердечник подвергаются эрозии с несколько разной скоростью, поэтому уменьшите параметры черновой обработки и тщательно проверяйте промывку. В углах разница проявляется в первую очередь, и обычное исправление — это более медленный черновой проход плюс дополнительный проход обрезки. |
Какая высокоскоростная или среднескоростная электроэрозионная обработка лучше для автомобильной оснастки?Средняя скорость — обычный выбор, когда работа требует жесткого допуска и контролируемой обработки, поскольку многопроходная резка и жесткий привод проволоки удерживают ленту намного лучше. Высокоскоростные ленты остаются лучшим выбором для кронштейнов, прокладок и простых пуансонов, где свободная лента приемлема, а стоимость детали доминирует. |
Может ли проволочная электроэрозионная обработка производить автомобильные детали в больших объемах?Электроэрозионная обработка проволоки machines are best described as production tooling rather than production parts equipment. One machine can run unattended through the night on a stack of die inserts, and a cell of three or four can serve a full tool room. For consumer parts in hundreds of thousands of pieces, wire EDM makes the die, not the part. |
Какой провод следует использовать для автомобильных штампов?Укажите тип и диаметр проволоки, на основе которой построена библиотека параметров строителя для вашего материала и толщины, и подтвердите это в письменной форме. Сплавы с покрытием обычно используются для улучшения промывки и качества кромок при обрезке; для высокоскоростных машин с возвратно-поступательной проволокой стандартом остается молибденовая проволока. |
Что следует проверить перед заказом электроэрозионного станка для автомобильных работ?Количество триммеров проходит контрольные опоры, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run. |
Запросить испытание на резку
Инструментальному цеху, обслуживающему программы штамповки, торможения, трансмиссии и электромобилей, обычно требуется один среднескоростной станок для плотных работ и один или два высокоскоростных станка для объемных работ, а также возможность конусности, если в процесс входит штамповка. Отправка чертежа с указанием материала, твердости, толщины и допусков, которые действительно имеют значение, — это самый быстрый способ получить полезные рекомендации по станку, а не страницу каталога — ответ обычно меняется, как только реальный диапазон допуска отделяется от общих примечаний.
Предыдущая : Проволочная электроэрозионная обработка твердого сплава: руководство для прецизионной резки от китайского производителя проволочной электроэрозионной обработки
Следующая :Электроэрозионная обработка проволоки для аэрокосмической отрасли: руководство по прецизионной резке критически важных компонентов
-
Телефон
+86-0523-86268788 +86-13815960366 +86-13912191163Эл. почта
[email protected]Адрес
Китай, г. Тайчжоу, р-н Хайлин, пос. Цзюлун, ул. Юйшэн, д. 366
