

 English
 русский
 عربى

Новости отрасли
Главная / Новости / Новости отрасли / Электроэрозионная обработка проволоки для аэрокосмической отрасли: руководство по прецизионной резке критически важных компонентов
Электроэрозионная обработка проволоки для аэрокосмической отрасли: руководство по прецизионной резке критически важных компонентов
2026-09-15
Ваш цех получает партию стопорных пластин лопаток турбины Инконель 718, стопку титановых противопожарных уплотнений и набор закаленных вставок D2 для штампа для штамповки шасси. Чертеж требует допусков профиля в диапазоне ±0,005 мм, чистоты поверхности выше Ra 0,8 мкм и отлитого слоя без микротрещин. Производственный график дает вам семь дней.
Именно такие требования объясняют, почему электроэрозионная обработка проволоки занимает столь стабильное место в аэрокосмическом производстве. Проволочная электроэрозионная обработка (также известная как проволочная электроэрозионная обработка или WEDM) удаляет материал с помощью контролируемых электрических разрядов в диэлектрической жидкости, поэтому твердость и прочность заготовки не ограничивают процесс так, как они ограничивают фрезерование или шлифование. Материалы, которые трудно или невозможно разрезать кромочным инструментом, все же можно разрезать до готового профиля. Аэрокосмические предприятия десятилетиями полагались на этот процесс при изготовлении пазов, элементов охлаждения, прецизионных кронштейнов, уплотнительных колец и тонкостенных корпусов, где недопустимы заусенцы, отклонение инструмента и пригар.
В этом руководстве рассказывается, как этот процесс ведет себя с материалами для аэрокосмической промышленности, где лежат практические пределы допусков, чистоты поверхности и целостности поверхности, какой класс станка стоит учитывать для данного семейства деталей и что нужно проверить перед размещением заказа, включая испытание на резку вашего собственного материала.
Ключевой вывод: Электроэрозионную обработку проволоки стоит оценивать всякий раз, когда на одной и той же детали необходимо обеспечить твердость, жесткие допуски и целостность поверхности. Остальная часть этого руководства посвящена поведению материала, пределам допусков и отделки, выбору станка и тому, что следует проверить перед заказом.
Контент
- 1 Почему проволочная электроэрозионная обработка используется для аэрокосмических компонентов
- 2 Аэрокосмические материалы, подходящие для электроэрозионной обработки проволоки
- 3 Проволочная электроэрозионная обработка против фрезерования с ЧПУ, лазерной резки и гидроабразивной резки
- 4 Допуски, качество поверхности и целостность поверхности
- 5 Как выбрать электроэрозионный станок для аэрокосмической отрасли
Почему проволочная электроэрозионная обработка используется для аэрокосмических компонентов
Электроэрозионная обработка проволоки генерирует каждый разряд между тонким проволочным электродом под напряжением и заготовкой, при этом зона резки погружена в диэлектрическую жидкость (или омывается ею). Проволока никогда не касается детали, разрядник удерживается в пределах нескольких микрон, а диэлектрик уносит расплавленные частицы. Поскольку сила резания практически равна нулю, тонкие стенки не сгибаются, тонкие детали не рвутся, и нет лезвия, которое можно было бы сколоть или сломать. Именно это делает проволочно-эрозионный станок с ЧПУ идеальным решением для деталей, которые в противном случае деформировались бы под механической нагрузкой.
Четыре характеристики имеют наибольшее значение в аэрокосмической работе:
- Твердость материала не является преградой. Полностью закаленная пластина из инструментальной стали, литой корпус из инконеля и изнашиваемая накладка из спеченного карбида могут быть вырезаны на одном и том же станке; что меняется, так это достижимая скорость подачи, а не осуществимость.
- Зона термического воздействия тонкая. Поскольку каждый разряд длится всего лишь микросекунды, а диэлектрик немедленно закаливает поверхность, пораженный слой оказывается намного тоньше, чем при лазерной или плазменной резке.
- Механического заусенца нет. Отлитый слой однороден по контуру, и его можно контролировать не ручной отделкой, а обрезкой.
- Резка стопки практична. Несколько тонких листов можно соединить вместе и разрезать в одну стопку, что повышает производительность уплотнительных пластин и прокладок.
Для каждой новой детали при планировании аэрокосмического производства проводится сравнение производства или покупки и процесса. Наиболее распространенным сравнением является проволочная электроэрозионная обработка с фрезеровкой на станках с ЧПУ, лазерной резкой и гидроабразивной резкой для той же геометрии.
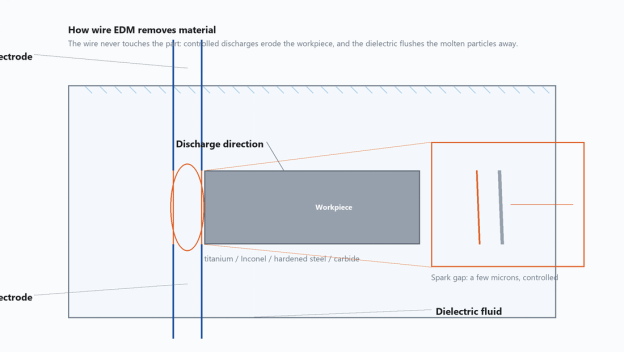
Ключевой вывод: Проволочная электроэрозионная обработка выбирается для аэрокосмической промышленности, когда приоритетом является нулевая сила резания, тонкая зона термического влияния, кромка без заусенцев и возможность резки тонких деталей за один установ.
Аэрокосмические материалы, подходящие для электроэрозионной обработки проволоки
В аэрокосмической промышленности используется узкое семейство высокопроизводительных сплавов, и большинство из них трудно поддаются механической обработке традиционными способами: титановые сплавы, суперсплавы на основе никеля, высокопрочные стали, твердосплавные инструментальные материалы и алюминиевые сплавы для корпуса самолета. Каждая группа ведет себя по-разному в зазоре электроэрозионной обработки, и эти различия влияют на скорость подачи, натяжение проволоки и настройки промывки. Электроэрозионный станок для резки металла не зависит от режущей кромки, поэтому твердость не блокирует ее, но теплопроводность, температура плавления и способ повторного затвердевания материала по-прежнему формируют результат.
В таблице ниже показано, как эти материалы обычно реагируют на средне- и высокоскоростное оборудование WEDM с использованием молибденового проволочного электрода и стандартных параметров резки.
| Материал | Аэрокосмическое использование | Типичное состояние | Поведение в разрезе |
|---|---|---|---|
| Титановый сплав Ти-6Ал-4В | Кронштейны планера, противопожарные уплотнения, крепеж | Отожженный или термообработанный, HRC 30-36. | Режет чисто на умеренной скорости; хорошая отделка с несколькими надрезами; промывка важна для вымывания частиц титана. |
| Суперсплав Inconel 718 на основе никеля | Турбинные диски, кожухи, уплотнения | Обработанный раствором и выдержанный, HRC 36-44 | Медленнее стали; более низкая плотность тока помогает избежать микротрещин; используйте отдельные скимпасы для управления переработанным слоем. |
| Закаленная инструментальная сталь (D2, H13) | Ковочные штампы, инструменты для обрезки, вставки в пресс-формы | Закалена до HRC 52-62. | Быстрая резка и отличная отделка; твердость не снижает скорость подачи. |
| Карбид вольфрама | Режущие инструменты, износные накладки, калибры | Спеченный, очень твердый | Медленно; требует низкой энергии, чтобы избежать растрескивания; тонкая проволока и низкая мощность дают наилучший результат. |
| Алюминий 7075-T6 | Лонжероны планера, кронштейны, прототипы | СПЧ 20-24 | Самая быстрая резка; низкая переработка; подходит для сложенных деталей. |
| Сталь низколегированная 4340 | Компоненты шасси | Закаленный, HRC 40-50 | Хорошая скорость резания; последовательная отделка; стандартная промывка работает хорошо. |
Относительная скорость черновой обработки имеет значение для планирования производства. Приведенный ниже рейтинг является качественным и дается в качестве руководства по планированию, а не в виде измеренных значений — фактический результат зависит от высоты заготовки, диаметра проволоки, условий промывки и настроек генератора.
| Материал | Относительная скорость черновой обработки | Основная причина |
|---|---|---|
| Алюминий 7075-T6 | Самый быстрый | Высокая теплопроводность, низкая температура плавления, чистая промывка. |
| Сталь низколегированная 4340 | Быстро | Сталь отводит тепло и аккуратно смывает воду. |
| Закаленная инструментальная сталь (D2, H13) | Быстро | Жесткость не снижает скорость подачи, но осадок необходимо смывать. |
| Ти-6Ал-4В | Умеренный | Низкая теплопроводность концентрирует тепло в зазоре, поэтому продвижение должно быть умеренным, чтобы избежать разрыва провода. |
| Inconel 718 | Медленно | Высокая температура плавления в сочетании с низкой теплопроводностью. |
| Карбид вольфрама | Медленноest | Требуется низкая энергия, чтобы избежать микротрещин на кромке. |
Этот рейтинг имеет практические последствия. Работа с алюминием может выполняться в несколько раз быстрее, чем эквивалентная работа с твердосплавным сплавом. Те же различия влияют на выбор станка: цех, занимающийся резкой в основном суперсплавов, выигрывает от точного импульсного управления и надежного привода проволоки, тогда как цех, занимающийся резкой алюминия и стали, может использовать более простые станки с более высокой производительностью. Это также объясняет, почему стратегии многократного разреза являются стандартными в аэрокосмической отрасли: первый разрез определяет форму, а один или два прохода обрезки улучшают качество отделки и удаляют большую часть повторно отлитого слоя. Для деталей из титана и инконеля эти проходы часто являются разницей между бракованной и одобренной деталью.
Четыре практических замечания перед настройкой параметров:
- Титановый порошок от среза абразивен; Тщательно фильтруйте диэлектрик и своевременно меняйте фильтрующий материал.
- Суперсплавы на основе никеля могут упрочняться, если резка останавливается; поддерживайте стабильное давление промывки и следите за напряжением на зазоре.
- Карбид следует резать новой или почти новой проволокой, чтобы избежать конусности, вызванной износом проволоки.
- Для сложенных друг на друга алюминиевых деталей добавьте защитный верхний лист, чтобы защитить первый слой от повреждения проводов.
Ключевой вывод: Сопоставьте свои параметры с семейством сплавов, а не с одной общей настройкой; титановые и никелевые суперсплавы требуют контролируемой энергии и дисциплинированных проходов, в то время как сталь и алюминий поощряют более высокие скорости подачи.
Проволочная электроэрозионная обработка против фрезерования с ЧПУ, лазерной резки и гидроабразивной резки
| Критерий | Электроэрозионная обработка проволоки | Фрезерование с ЧПУ | Лазерная резка | Абразивная гидроабразивная резка |
|---|---|---|---|---|
| Образование заусенцев | Нет | Обычный по краям | Незначительный осадок | Нет |
| Износ инструмента | Провод израсходован; отсутствие постоянного износа инструмента | Имеет значение для твердых сплавов. | Оптика деградирует | Износ форсунок |
| Зона термического влияния | Тонкий релитный слой | Минимальный | Большая ЗТВ | Нет |
| Закаленный материал | Отлично | От плохого до справедливого | Хорошо | Хорошо |
| Тонкостенная целостность | Отлично | Риск отклонения | Тепловые искажения | Риск давления воды |
| Резка стопки | Да | Редко | Да, but HAZ between layers | Да, but edges flare |
| Стоимость оснастки | Низкий | Высокая для твердых материалов | Умеренный | Умеренный |
Важным смыслом этой таблицы является не то, что электроэрозионная обработка проволоки выигрывает в каждой строке. Фрезерование часто выполняется быстрее для больших карманов из мягкого материала, а гидроабразивная обработка предпочтительна для очень толстых листов, где качество поверхности не имеет решающего значения. Проволочная электроэрозионная обработка эффективна, когда деталь тонкая, сложная, изготовлена из закаленного материала или вырезана стопкой, где качество кромки должно быть одинаковым для многих слоев.
На практике детали для аэрокосмической отрасли часто производятся путем комбинирования процессов. Компонент можно фрезеровать для удаления сыпучего материала, подвергнуть термообработке, а затем обрезать проволокой до окончательной формы. Этот гибридный маршрут сокращает время цикла и сохраняет точность характеристик, зависящих от твердости. Поскольку после первой настройки процесс выполняется автоматически, один оператор может контролировать несколько машин в непиковые часы, что повышает эффективность использования машин.
Ключевой вывод: Проволочная электроэрозионная обработка — правильный выбор для тонких, сложных, закаленных или многослойных деталей; фрезерование и гидроабразивная обработка остаются лучшими вариантами для удаления больших объемов мягкого материала или толстых листов, когда качество обработки не имеет решающего значения.
Допуски, качество поверхности и целостность поверхности
Чертежи для аэрокосмической отрасли контролируют три характеристики поверхности: точность размеров, шероховатость поверхности и металлургическую целостность. Электроэрозионная обработка проволоки решает их главным образом за счет количества проходов. Первый проход — черновой монтаж; каждый следующий проход выполняется при более низкой энергии со смещением, улучшает качество отделки и удаляет большую часть повторно отлитого слоя. Система управления сохраняет один и тот же путь проволоки для каждого прохода, поэтому между проходами меняется энергия импульса, смещение и скорость подачи.
| Пройти | Цель | Что улучшает |
|---|---|---|
| 1-й проход | Быстрое удаление припуска — определите форму | Геометрия; присутствует переработанный слой |
| 2-й проход | Полуфабрикат | Удаляет большую часть переработанного слоя; уменьшает волнистость |
| 3-й проход | Готово | Окончательный размер и шероховатость многих деталей крыльев. |
| 4-й проход (по желанию) | Ультра-финиш | Уплотнительные поверхности и критичные к усталости кромки |
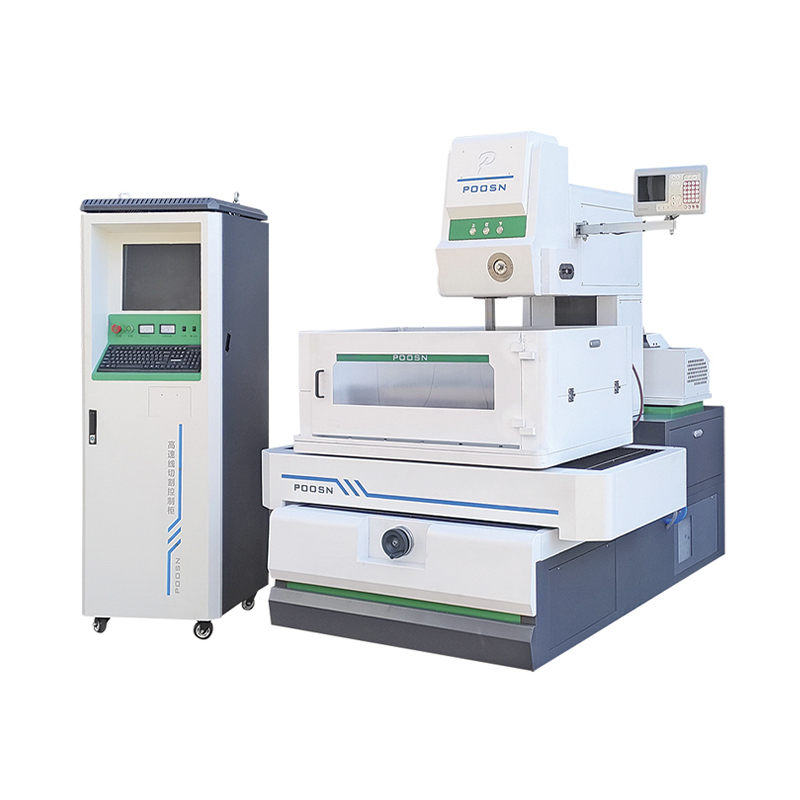
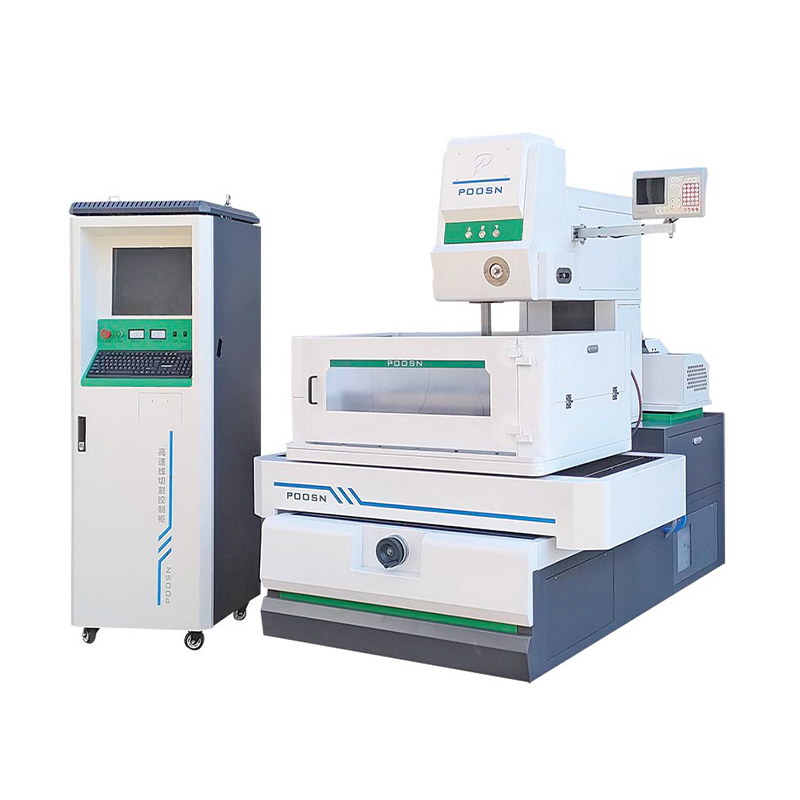
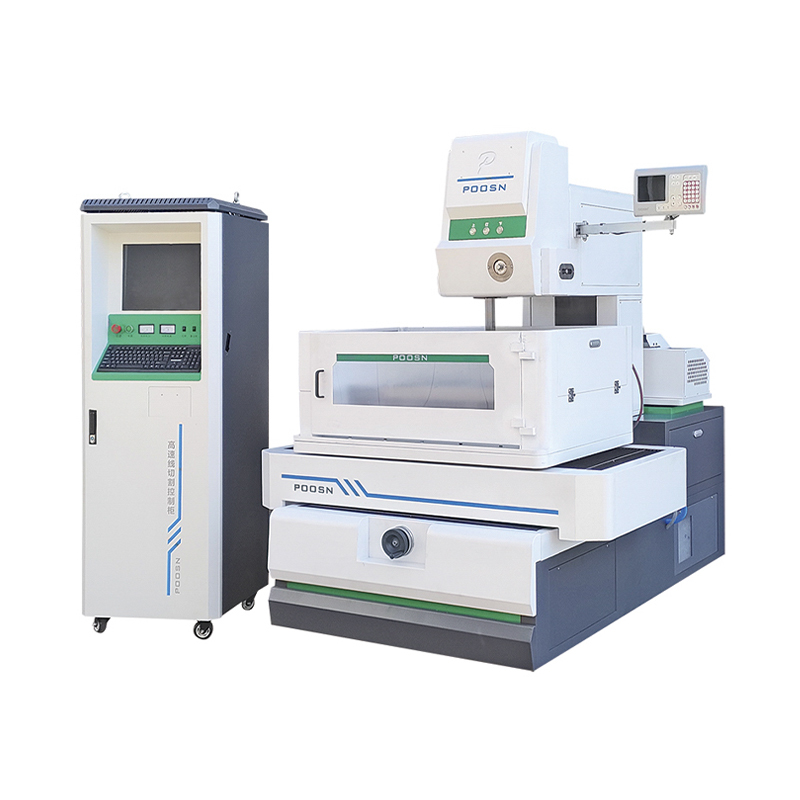
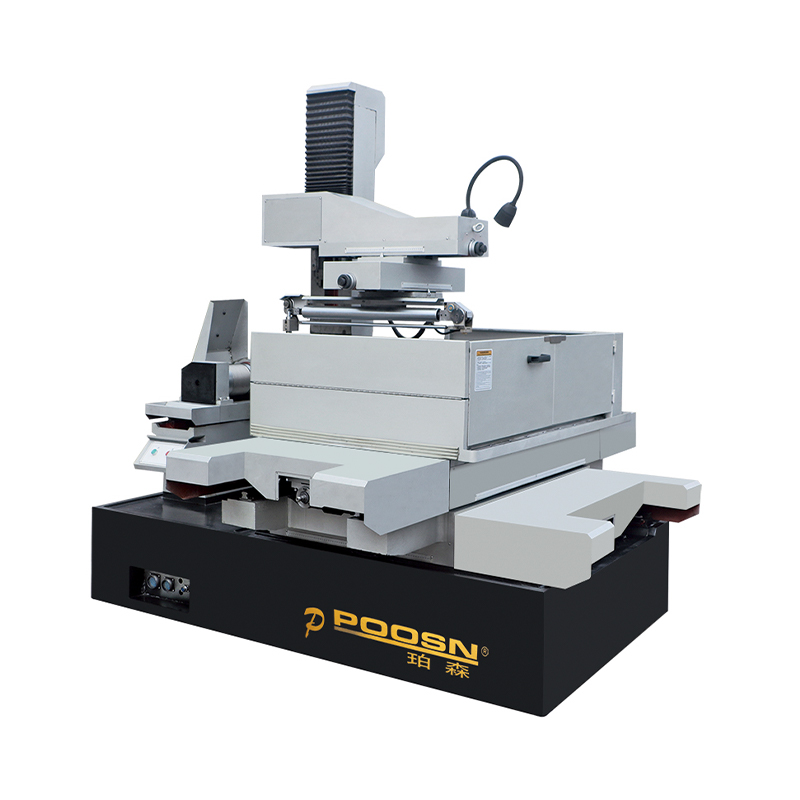
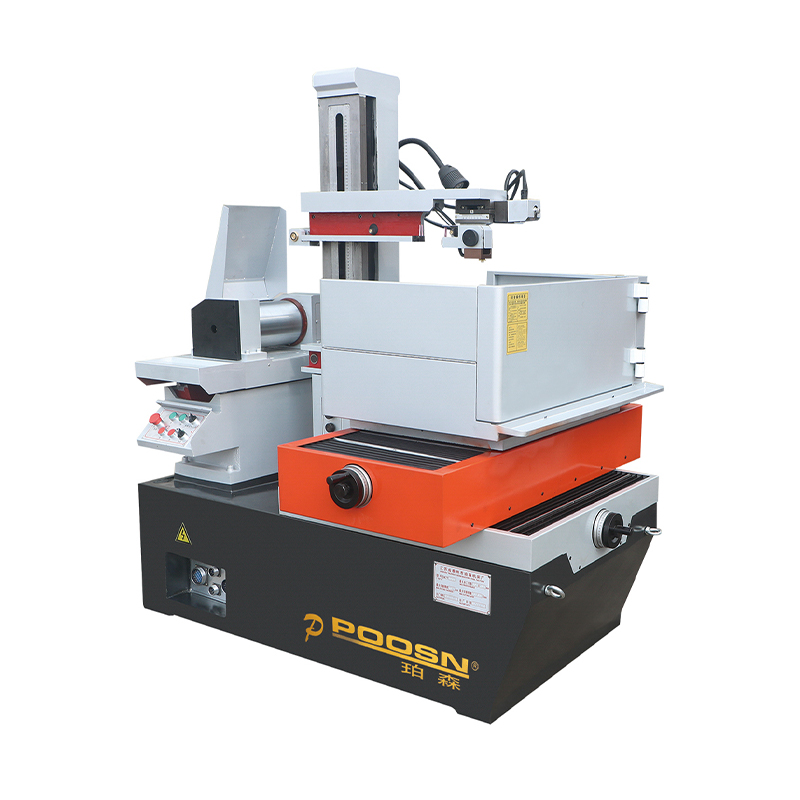
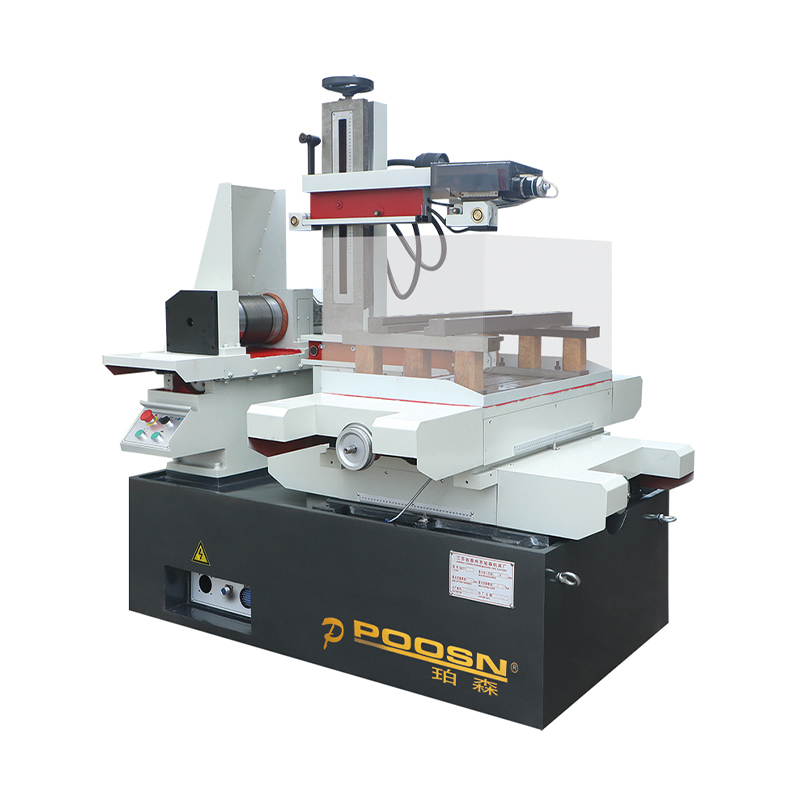
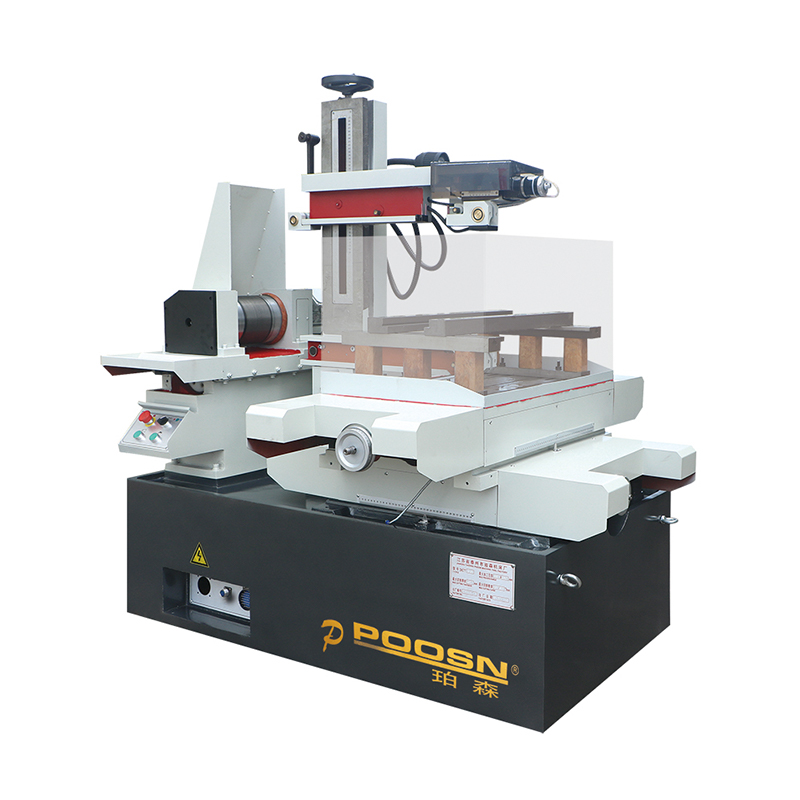
Сколько проходов требуется для данной детали и какая обработка достижима, зависит от станка, материала, жесткости заготовки и настроек генератора. Вот почему испытание на резку собственной заготовки — это практический способ подтвердить это. Для справки: базовая точность опубликованной серии POOSN составляет 0,02 мм, до ±0,012 мм в последней итерации, с шероховатостью поверхности до Ra ≤ 1,2 мкм.
Целостность поверхности — это фактор, который отличает электроэрозионную обработку проволоки в аэрокосмической отрасли от обычной резки проволоки. Восстановленный слой — белый слой — представляет собой тонкую повторно затвердевшую пленку, оставшуюся на кромке среза после чернового прохода. В отраслевой практике часто сообщается, что при черновой резке остается белый слой толщиной от 15 до 30 мкм в зависимости от энергии импульса; при обрезке толщина обычно становится ниже примерно 5 мкм, а при чистовой обработке снова снижается. Если этот слой содержит микротрещины, он может стать местом возникновения усталости диска турбины или кронштейна конструкции. Практические последствия одни и те же, независимо от точной цифры: сертифицированная деталь для аэрокосмической отрасли обычно должна иметь по крайней мере один проход после черновой резки, а допустимый предел белого слоя должен быть определен в заказе на поставку или на чертеже.
Покупатели должны запросить металлургическую оценку, когда новый процесс или материал будет сертифицирован. Стандартная практика — разрезать деталь, отполировать и протравить поперечное сечение, изучить край под микроскопом и записать результат. Оценка становится частью первого отчета о проверке изделия и сохраняется на протяжении всего срока действия программы.
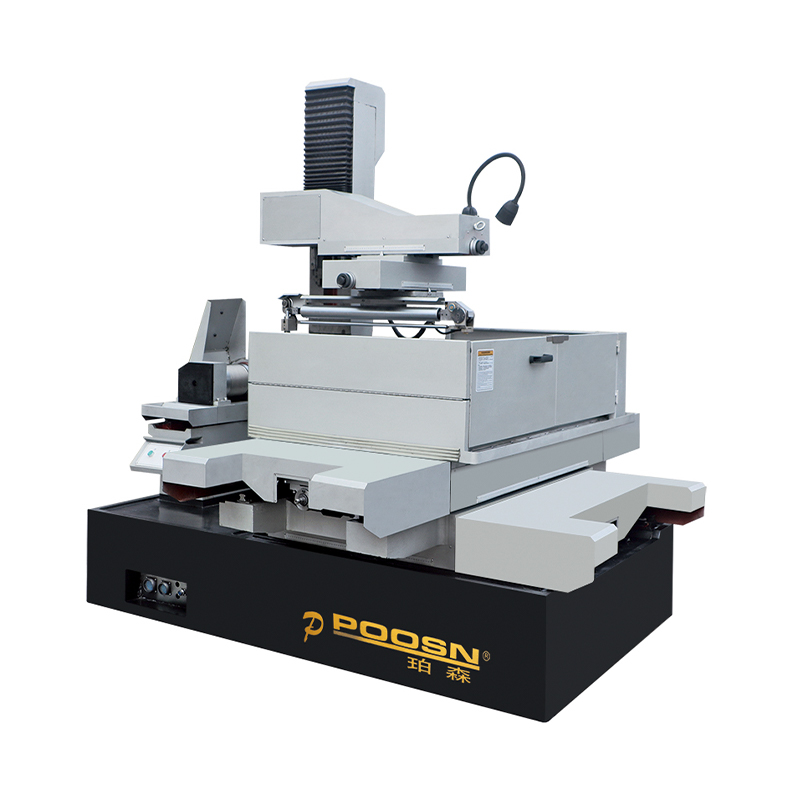
Конусная резка по-своему влияет на целостность поверхности. Когда проволока проходит под углом, путь разряда длиннее с одной стороны, что изменяет местную отделку и может привести к более тусклому краю на внутреннем радиусе. Станки, рассчитанные на большие углы конусности, уменьшают это явление, располагая направляющие проволоки близко к заготовке и обеспечивая равномерную промывку с обеих сторон — деталь, которая важна для угловых площадок уплотнения и подобных функций. Если деталь требует большого угла конусности, может потребоваться станок WEDM с большим конусом; на стандартных станках конусность намного меньше.
Ключевой вывод: Планируйте каждую работу по электроэрозионной обработке проволоки в аэрокосмической отрасли, по крайней мере, с одним проходом обрезки после черновой резки, определите допустимый предел белого слоя в чертеже или заказе на поставку, а также подтвердите достижимый допуск и завершите испытание на резку самостоятельно.
Как выбрать электроэрозионный станок для аэрокосмической отрасли
В аэрокосмической отрасли распространены три класса электроэрозионных станков: высокоскоростная электроэрозионная обработка, среднескоростная электроэрозионная обработка и электроэрозионная обработка проволоки с большой конусностью. Среднескоростная машина часто считается подходящим вариантом для летной техники, требующей жестких допусков и контролируемой чистоты поверхности, поскольку она обеспечивает баланс между точностью, чистотой и эксплуатационными затратами. Высокоскоростные станки по-прежнему полезны для черновой резки, подготовки оснастки и недорогого прототипирования. Станки с большим конусом используются там, где сама геометрия требует крутого угла. Поскольку правильный выбор зависит от набора деталей, выбор следует начинать с работы, а не с одной спецификации.
Начните с рабочего конверта. Детали для аэрокосмической отрасли могут быть удивительно большими — например, титановый элемент рамы может иметь поперечник более метра — но большинство точных деталей удобно помещаются в конверте среднего размера. Приведенный ниже контрольный список мы рекомендуем использовать при сравнении предложений:
- Перечислите каждое семейство деталей с указанием размера конверта, материала, угла конуса и требуемой отделки.
- Рассчитайте количество метров резки в месяц, чтобы выбрать одну машину или две.
- Убедитесь, что машина может работать без присмотра, включая надежную автоматическую заправку проволоки.
- Прежде чем оформить заказ, попросите провести испытание на резку вашего фактического материала и геометрии.
- Сравните программу обучения и время реагирования на запасные части у разных поставщиков.
Помимо класса машины, конфигурация имеет значение: высокоточная сервоось с обратной связью по стеклянной шкале, автоматический контроль натяжения проволоки, диэлектрический охлаждающий блок для термической стабильности и система фильтров, простая в обслуживании. Многие покупатели также просят сохранить библиотеку параметров, организованную по материалам, чтобы операторам не приходилось заново настраивать настройки для каждого нового сплава. Высокоточный электроэрозионный станок — это не один номер детали; это сочетание механического выравнивания, качества управления и способности оператора считывать условия зазора.
Ключевой вывод: Выберите класс станка из набора деталей и рабочей среды, а не из одной спецификации, и проверьте детали конфигурации — обратную связь сервопривода, контроль натяжения проволоки, фильтрацию и библиотеку параметров материалов — которые определяют реальную точность.
-
Телефон
+86-0523-86268788 +86-13815960366 +86-13912191163Эл. почта
[email protected]Адрес
Китай, г. Тайчжоу, р-н Хайлин, пос. Цзюлун, ул. Юйшэн, д. 366
